La forge Shanxi Jianing comprend des boîtiers d’ingénierie réels de tôles tubulaires, de brides et de diverses pièces à disque rond. Les produits finis des forges en acier au carbone et en acier inoxydable sont clairement photographiés, reflétant directement la précision du traitement des forges et l’efficacité de la compatibilité des pipelines.
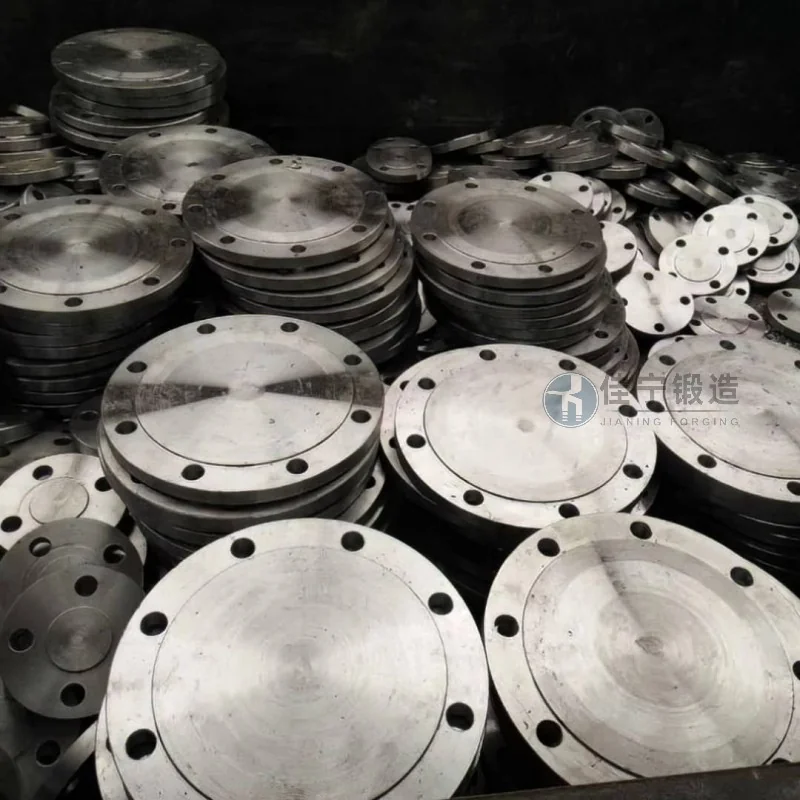
Une usine d’équipements d’automatisation a rencontré des problèmes de qualité instable des forges lors de la production de composants clés de type disque. L’usine est située à Nanping, dans le Fujian, et traite principalement des disques forgés utilisés pour la transmission et les structures de support sur des chaînes d’assemblage automatisées. En raison des exigences strictes de précision dimensionnelle et d’uniformité structurelle interne des forgés, les fournisseurs existants ne pouvaient pas continuer à respecter leurs normes de production.
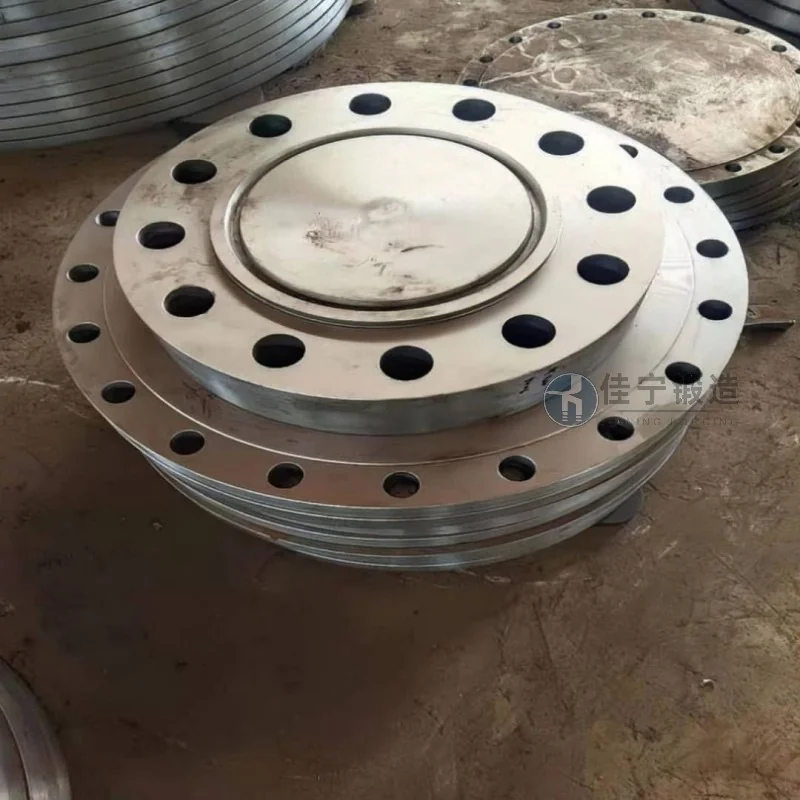
Après une discussion approfondie, nous avons identifié trois difficultés principales pour le client : premièrement, la planéité et la concentricité des forges de disque fluctuaient considérablement, rendant difficile le contrôle de la marge d’usinage aux étapes ultérieures ; Deuxièmement, une légère lâcherie et des grains grossiers à l’intérieur de la forge, affectant la durée de fatigue du composant lors d’un fonctionnement à grande vitesse ; Troisièmement, les procédés de forge traditionnels ont une faible efficacité et de longs cycles de livraison par lots, ce qui rend difficile la satisfaction des besoins d’expansion rapide des clients.
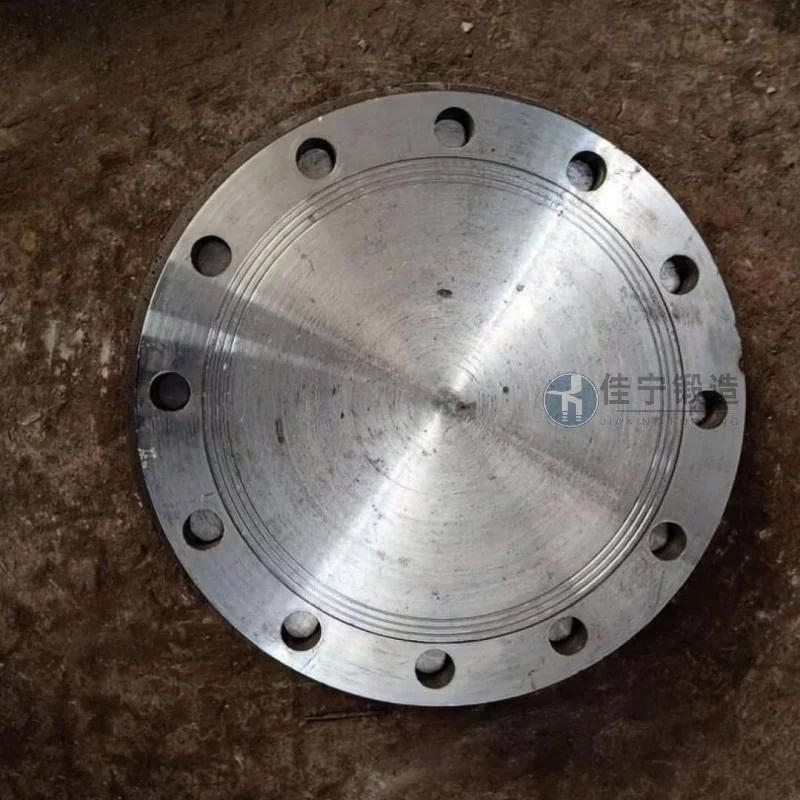
Jianing Forging répond à ces problèmes en proposant des solutions personnalisées de forge de disques. Nous utilisons la forge à matrices multidirectionnelles et la forge à température contrôlée, en appliquant une gestion stricte de la température et du débit de déformation tout au long du processus, du chauffage des billettes à la formation finale, éliminant ainsi efficacement le relâchement interne et les grains de raffinage. Combiné à des matrices de finition spécialisées, la planévité et la concentricité du pancake après la forge peuvent être améliorées jusqu’à un niveau stable. Parallèlement, en optimisant le flux de procédé et en introduisant une solution de changement rapide de moule, le cycle de production de chaque pièce est raccourci d’environ 25 %, aidant les clients à obtenir un approvisionnement en lots stable tout en soutenant la qualité. Les pièces forgées livrées finales ont été testées par un tiers, et toutes les propriétés mécaniques ainsi que les tolérances dimensionnelles ont répondu aux exigences de dessin du client, réussissant les essais d’installation et obtenant la reconnaissance de l’équipe technique du client.

