Shanxi Jianing Forging a rassemblé des cas réels de bagues de bride, engrenages annulaires, bagues de roulement, anneaux à rouleaux et autres palier circulaires, avec une gamme complète de produits de forge finis pour l’acier au carbone, l’acier inoxydable et les anneaux en alliage, fournissant une référence pour la sélection de produits et les solutions non standardisées.
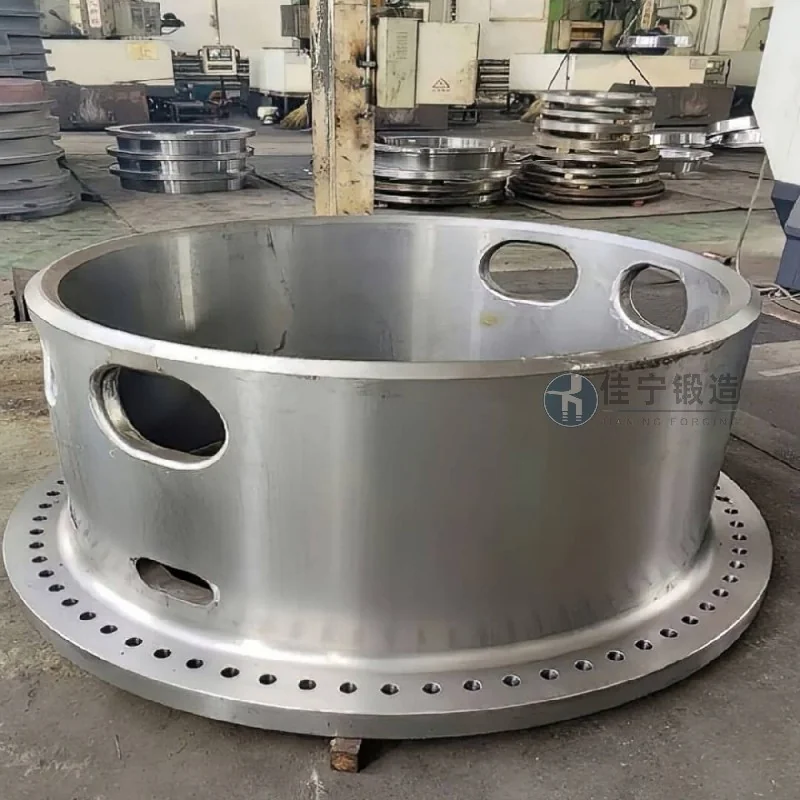
Une usine métallurgique à Tangshan, dans le Hebei, fait face depuis longtemps à des problèmes tels que de larges tolérances d’usinage, une faible utilisation des matériaux et des performances instables du produit lors de la production de grandes bagues forgées. Les procédés traditionnels de forge à matrices ouvertes entraînent des temps d’usinage plus longs et des difficultés à répondre aux exigences dimensionnelles de haute précision, affectant le temps global de cycle de production et les taux de passage du produit fini.
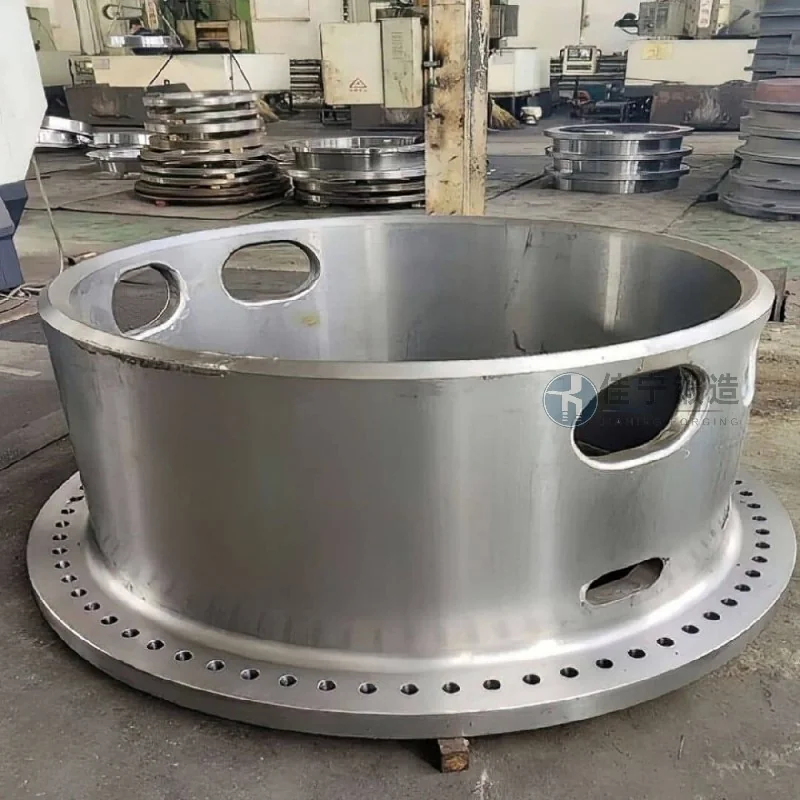
Les principaux points de douleur de cette usine métallurgique se concentrent dans trois domaines :
1) La déviation de coaxialité entre les diamètres intérieur et extérieur des forges à anneaux est importante, nécessitant des ajustements répétés lors de l’assemblage ;
2) La microstructure post-forgée n’est pas assez dense, et une irrégularité locale de dureté est susceptible d’apparaître après traitement thermique ;
3) De nombreux foyers de forge et une forte consommation d’énergie, ce qui entraîne des coûts de production par pièce constamment élevés. Le client avait un besoin urgent d’une solution de forge capable d’améliorer la précision, de réduire les marges et de diminuer les coûts globaux.
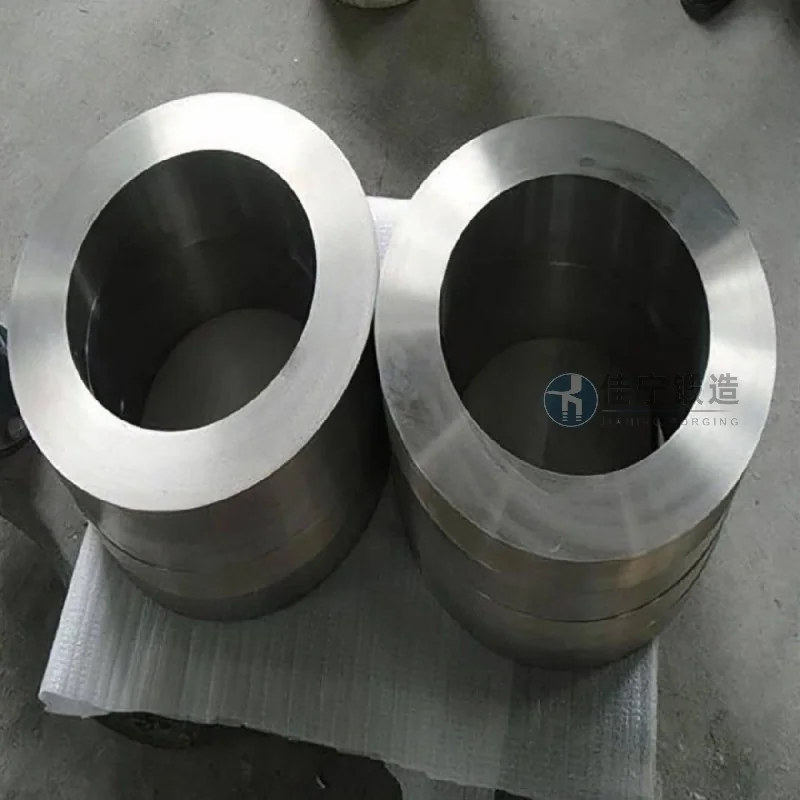
Pour résoudre ces points de douleur, Jianing Forging a conçu une solution dédiée à la forge à anneaux pour les clients, adoptant le procédé de forgeage à température contrôlée + meulage à anneaux fins, réalisant des avancées dans les domaines suivants :
• Précision dimensionnelle : grâce à un système de commande à anneau roulant en boucle fermée, les tolérances de diamètre intérieur et extérieur sont maintenues dans ±1,5 mm, réduisant ainsi le volume de rotation ultérieur.
• Microstructure : Optimisation des paramètres du processus de chauffage et de déformation pour obtenir une taille de grain de forge supérieure à la grade 6, améliorant l’uniformité et réduisant la plage de fluctuation de dureté après traitement thermique.
• Efficacité de production : Le cycle de forge en pièce unique a été réduit des traditionnels 3~4 chauffages à 1~2 chaleurs, réduisant la consommation énergétique globale d’environ 20 % et raccourcissant les cycles de livraison.
• Utilisation des matériaux : Grâce à la technologie de formage quasi net, l’utilisation des matériaux passe des 65 % conventionnels à plus de 82 %, réduisant ainsi les coûts des matières premières.
Actuellement, cette solution a été appliquée en masse sur les lignes de production des clients. Les tests montrent que tous les indicateurs mécaniques des forges à anneaux respectent les normes des équipements métallurgiques. Les clients rapportent une bonne cohérence produit, des limites d’usinage stables et des améliorations significatives de l’efficacité de l’usinage ultérieur. Jianing Forging continuera de surveiller l’utilisation afin de fournir des services de forge personnalisés plus fiables pour les pièces à anneaux dans l’industrie métallurgique.

