Kasama sa Shanxi Jianing Forging ang mga totoong engineering case ng tube sheets, flange, at iba't ibang round disc forgings. Ang mga tapos na produkto ng carbon steel at stainless steel disc forgings ay malinaw na kinukunan, na direktang sumasalamin sa katumpakan ng pagproseso ng mga forging at sa bisa ng pipeline compatibility.
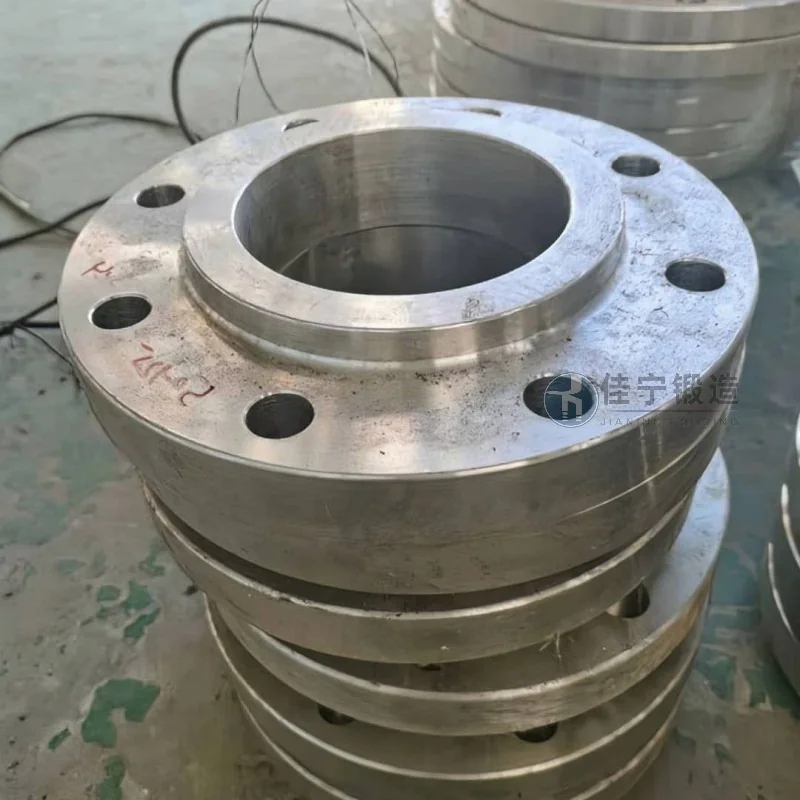
Isang tagagawa ng hydraulic parts sa Fengxian, Shanghai, ay matagal nang nahaharap sa dalawang hamon ng kahusayan at kalidad sa pagproseso ng pan forgings. Ang mga disc forgings na ginagawa ng kumpanyang ito ay pangunahing ginagamit para sa mga pangunahing bahagi ng hydraulic systems, na may mataas na pangangailangan para sa densidad ng materyal, katumpakan sa sukat, at integridad ng ibabaw. Ang orihinal na proseso ay gumamit ng tradisyonal na open-die forging, na hindi lamang mahaba ang production cycle kundi may malalaking pagbabago rin sa finished yield, kaya mahirap matugunan ang lumalaking demand para sa mga order.
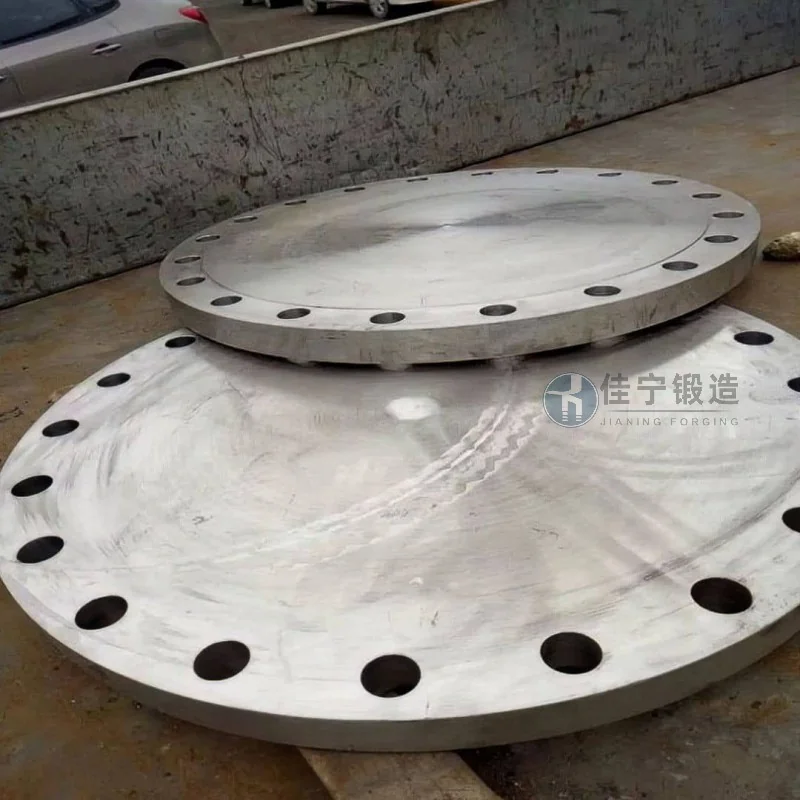
Pangunahing naranasan ng kumpanya ang tatlong isyu sa paggawa ng pan forgings: una, mababang rate ng paggamit ng materyales, na may malalaking margin sa burr sa tradisyunal na proseso, na nagreresulta sa patuloy na mataas na gastos; Pangalawa, hindi sapat ang panloob na pagkakapare-pareho ng estruktura, kung saan ang ilang forging ay nagpapakita ng mga microcrack o maluwag na depekto sa kasunod na pagproseso, na nakakaapekto sa buhay ng produkto sa serbisyo; Pangatlo, mahina ang dimensional consistency sa mass production, kung saan ang outer diameter at thickness deviations sa pagitan ng iba't ibang batch ay lumalampas sa tolerance range, na nagdudulot ng madalas na adjustment sa kasunod na machining. Ang mga problemang ito ay direktang naglilimita sa pagpapabuti ng kapasidad ng mga kumpanya at kasiyahan ng customer.
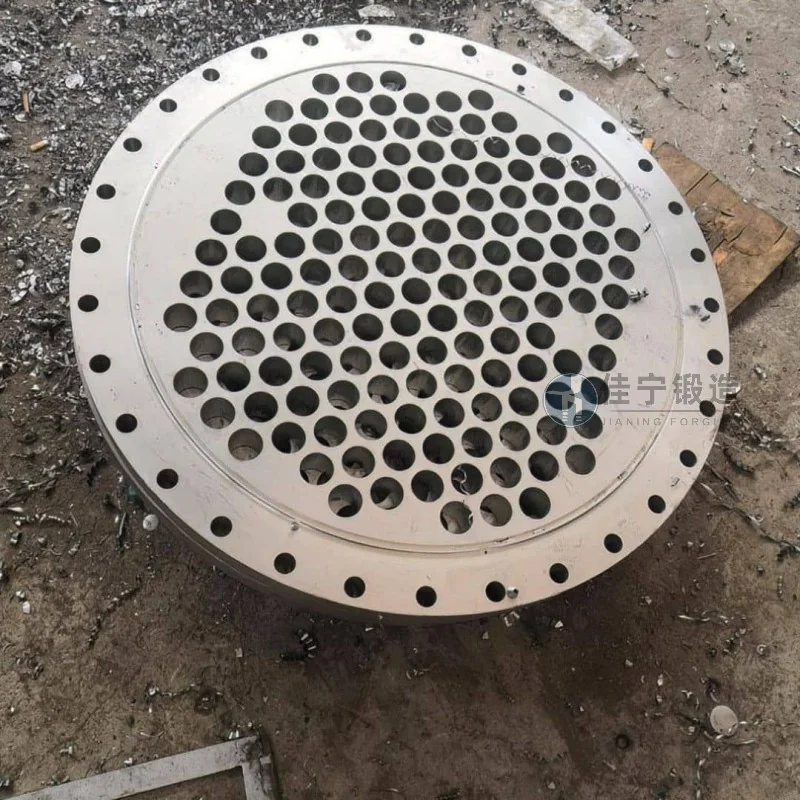
Upang matugunan ang mga isyung ito, nag-customize ang Jianing Forging ng isang dedikadong disc forging die forging solution para sa kumpanya. Sa pamamagitan ng pag-optimize ng disenyo ng mold cavity at mga parameter ng proseso ng forging, nakamit ang near-net forming na nakabawas sa pag-aaksaya ng materyal. Kasabay nito, ginagamit ang multi-directional die forging technology upang makatwirang ipamahagi ang mga linya ng daloy ng metal sa kahabaan ng hugis ng bahagi, kaya't pinapabuti ang internal microstructural density at mekanikal na katangian ng forging. Sa usapin ng kontrol sa sukat, sa tulong ng pinong hulma at matatag na sistema ng kontrol sa temperatura, ang tolerance sa panlabas na diameter ay nananatili sa loob ng ±0.3mm at ang tolerance sa kapal sa loob ng ±0.15mm, na epektibong sumusuporta sa consistency ng batch. Dagdag pa rito, sa pamamagitan ng pagpapaikli ng bilang ng heating cycles at ng die forging process, nababawasan ng humigit-kumulang 30% ang production cycle ng isang piraso kumpara sa tradisyonal na mga pamamaraan, na nagreresulta sa mas mahusay na kabuuang efficiency. Ang solusyong ito ay ipinatupad nang paunti-unti sa kumpanya, na may matatag na ani sa mataas na antas, at positibo ang feedback ng mga customer.

