Kasama sa Shanxi Jianing Forging ang mga totoong engineering case ng tube sheets, flange, at iba't ibang round disc forgings. Ang mga tapos na produkto ng carbon steel at stainless steel disc forgings ay malinaw na kinukunan, na direktang sumasalamin sa katumpakan ng pagproseso ng mga forging at sa bisa ng pipeline compatibility.
Sa larangan ng makinarya sa konstruksyon, ang disc forgings, bilang mga pangunahing estruktural na bahagi, ay may kalidad na direktang nakakaapekto sa pangkalahatang katatagan ng operasyon at buhay ng serbisyo ng buong makina. Isang pabrika ng makinarya sa konstruksyon sa Longnan, Gansu, ang matagal nang nahaharap sa mga isyu tulad ng hindi sapat na sukat ng produkto, matinding pag-aaksaya ng materyales, at mababang kahusayan sa produksyon sa pagkuha ng coil forgings, na naglimita sa maayos na pagbuo ng buong makina at kontrol sa gastos. Upang matugunan ang mga problemang ito, sistematikong in-optimize ng Jianing Forging ang lahat mula sa pagpili ng raw material at disenyo ng hulma hanggang sa mga proseso ng paghubog, na nagbibigay sa customer ng maaasahang solusyon sa disc forging.
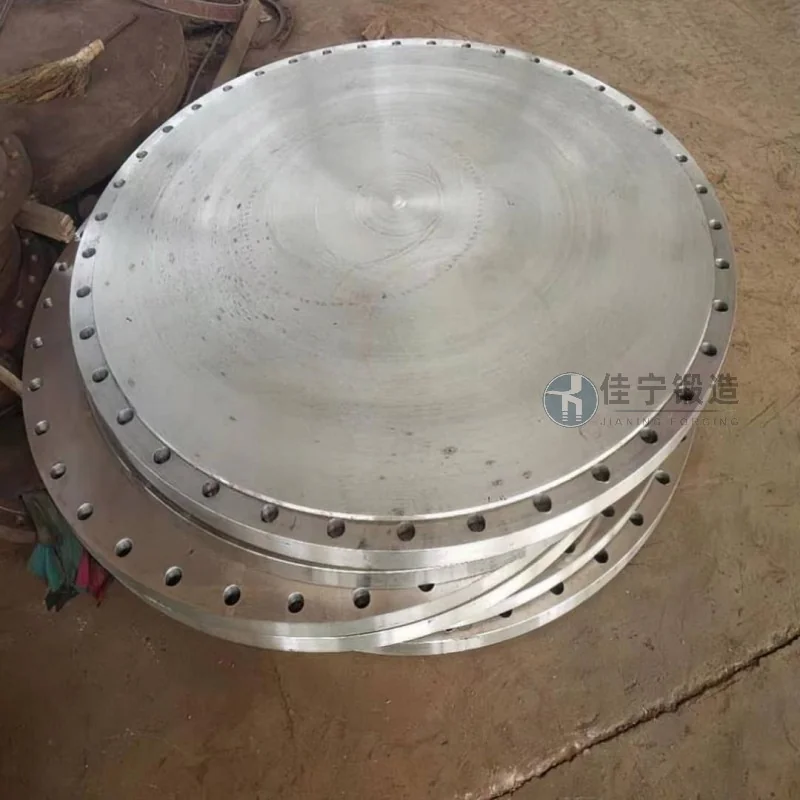
Isang pabrika ng makinarya sa konstruksyon sa Longnan, Gansu, ang pangunahing gumagawa ng mga loader, bulldozer, at iba pang kagamitan, na ang mga pangunahing mekanismo ng manibela at mga konektadong bahagi ay nangangailangan ng disc forgings. Orihinal na ginamit ng pabrika ang tradisyunal na open-die forging process, na nagresulta sa malalaking machining allowances at paggamit ng materyales na mas mababa sa 60%, na may makabuluhang pagbabago sa sukat sa pagitan ng mga batch, na nagreresulta sa paulit-ulit na pagkukumpuni sa panahon ng assembly at seryosong nakakaabala sa mga cycle ng produksyon. Matapos makilahok ang Jianing Forging, gumamit sila ng fine die forging technology upang mapataas ang paggamit ng materyales sa mahigit 82%, habang tumutulong din upang matiyak ang konsistensi ng sukat ng produkto.
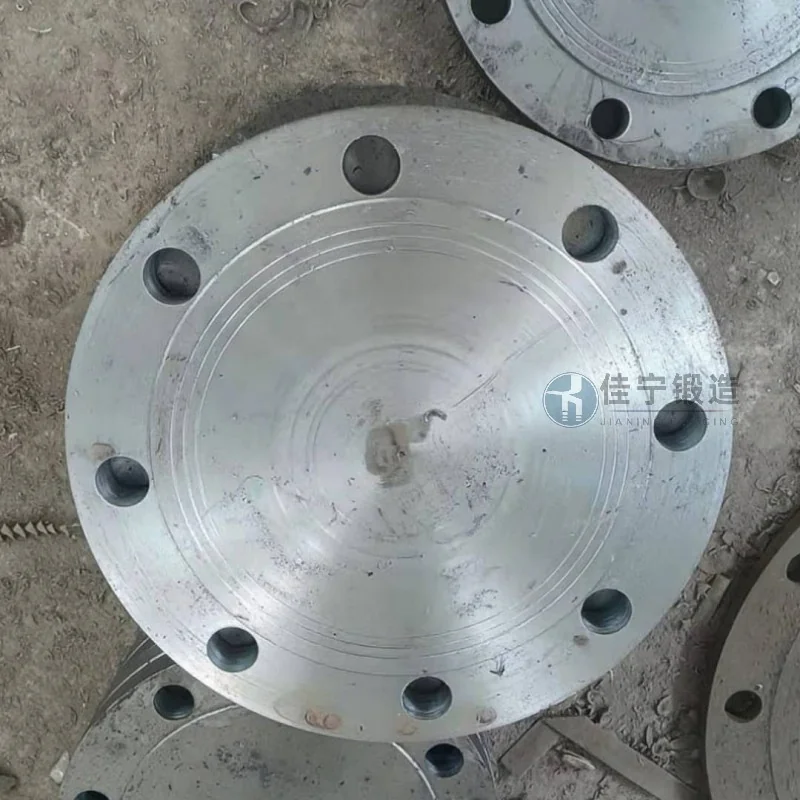
Ang mga pangunahing problema na kinakaharap ng customer na ito ay kinabibilangan ng: 1. Coaxiality deviations ng panlabas na silindro at panloob na butas ng forging na lumampas sa 0.5mm, na nagreresulta sa mataas na scrap rate sa mga susunod na proseso ng turning; 2. Paggamit lamang ng 45 steel bilang isang materyal, na may sapat na reserba ng lakas sa ilang mga kondisyon ng pagtatrabaho, na nagpapataas ng posibilidad ng maagang pagkapagod; 3. Hindi matatag na mga proseso ng post-forging heat treatment, na nagreresulta sa hindi pantay na distribusyon ng tigas at pinabilis na pagkasira ng kasangkapan sa mga susunod na proseso; 4. Ang orihinal na delivery cycle ng supplier ay umabot ng 45 araw, kaya mahirap matugunan ang flexible production scheduling needs ng pabrika para sa "small batches and multiple varieties."
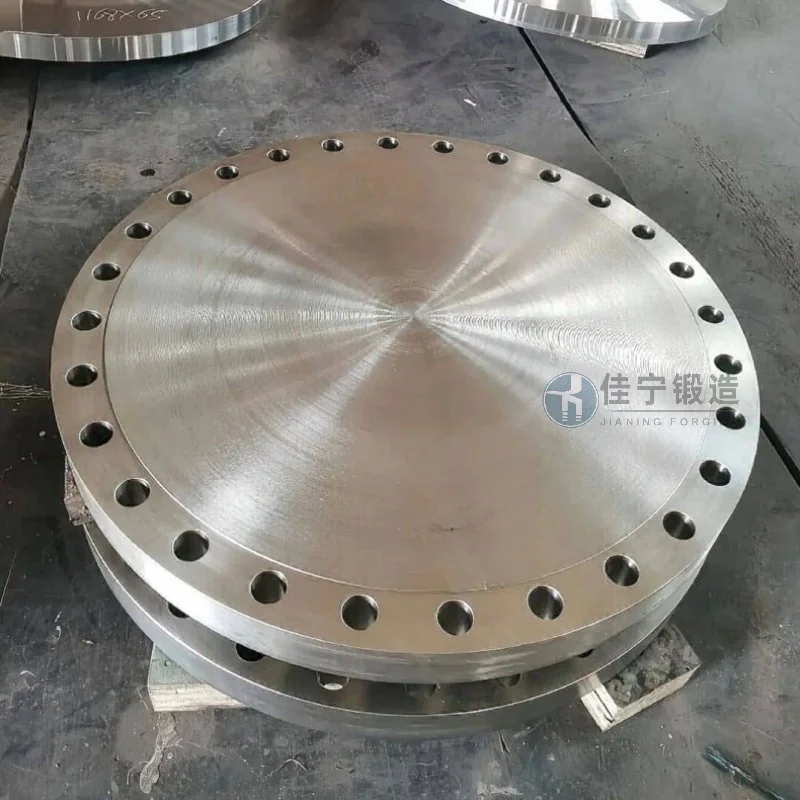
Upang matugunan ang mga problemang ito, nag-aalok ang Jianing Forging ng mga sumusunod na solusyon: Una, sa pamamagitan ng paggamit ng multi-directional die forging fixtures na pinagsama sa CNC heating furnace temperature control system, ang coaxiality ng disc forgings ay kinokontrol sa loob ng 0.2mm, na nagpapababa ng machining allowance; pangalawa, batay sa iba't ibang kondisyon ng trabaho, inirerekomenda namin ang angkop na alloy steel grades (tulad ng 40Cr, 35CrMo) at i-optimize ang post-forging normalizing + tempering process upang makatulong makamit ang hardness uniformity ng HRC 22~28; Pangatlo, magtatag ng short-process production system, Paikliin ang delivery cycle para sa isang batch sa ilalim ng 20 araw upang matugunan ang flexible production scheduling requirements ng mga customer; Bukod dito, ina-optimize ng computer simulation ang mga blangkong hugis, na nagpapatatag sa paggamit ng hilaw na materyales sa 80%~85%, na nagpapababa ng kabuuang gastos sa paggawa para sa mga customer.

