شرکت Shanxi Jianing Forging نمونه های واقعی از حلقه های فلنج باد برقی، چرخ دنده های حلقه ای، حلقه های یاتاقان، حلقه های غلتکی و سایر فرودهای حلقه ای را گردآوری کرده است و مجموعه کاملی از محصولات آهنگری نهایی برای فولاد کربنی، فولاد ضدزنگ و حلقه های آلیاژی ارائه می دهد که مرجعی برای انتخاب محصول و راه حل های غیراستاندارد فراهم می کند.
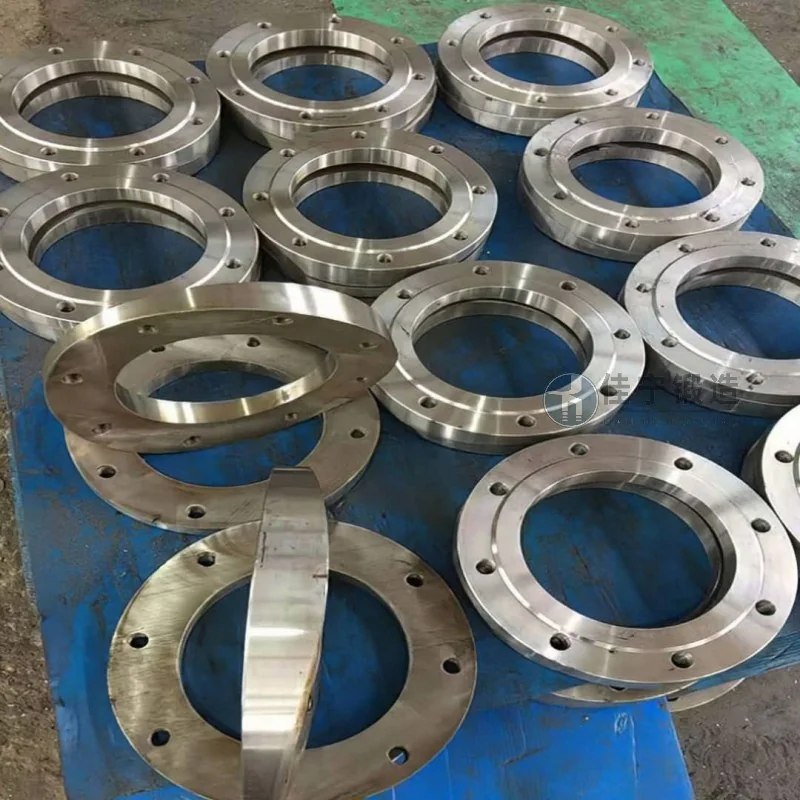
یک کارخانه تجهیزات هیدرولیکی در چانگشا، هونان، استانداردهای بالایی برای دقت ابعادی، یکنواختی ساختاری داخلی و سطح آهنگری حلقوی هنگام تولید قطعات کلیدی برای سیلندرهای بزرگ هیدرولیکی تعیین کرد. کارخانه در ابتدا از فرآیندهای سنتی ریخته گری استفاده می کرد، اما ریخته گری ها اغلب دارای نقص هایی مانند تخلخل و جداسازی بودند که منجر به مجوزهای بالای ماشین کاری و نرخ بالای ضایعات می شد و زمان تحویل پروژه را تحت تأثیر قرار می داد.
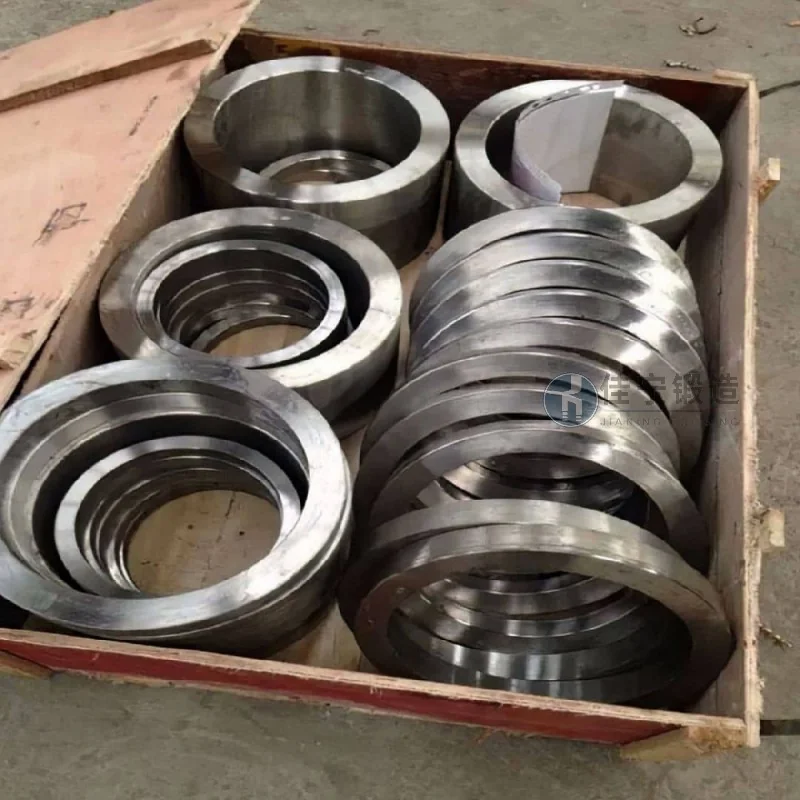
مشتری با سه مشکل اصلی مواجه بود: اول، هم تمرکزی قطر داخلی و خارجی فورجینگ های حلقه ای در محدوده ۰.۵ میلی متر دشوار بود که منجر به طولانی شدن فرآیندهای تراش بعدی می شد؛ دوم، دانه های داخلی فورجینگ ها درشت بودند و نتوانستند نیازهای عمر خستگی سیلندرهای هیدرولیکی را در شرایط فشار بالا برآورده کنند؛ سوم، چرخه تحویل تأمین کننده اصلی ناپایدار بود و اغلب به دلیل بازسازی ماشین کاری پیشرفت مونتاژ را به تأخیر می انداخت.
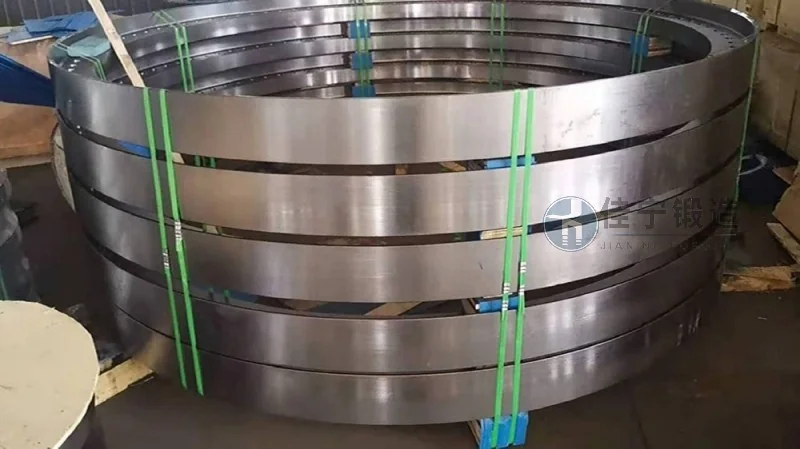
برای رفع این مشکلات، ما راه حل های سفارشی سازی حلقه را ارائه می دهیم. ابتدا، فرآیند نورد حلقه ای ریز اتخاذ می شود که شامل چندین نورد متوالی است که خطوط جریان فلزی را به طور یکنواخت در جهت محیطی پخش می کند و به طور مؤثری نقص های ریزساختار ریخته گری را از بین می برد و غلظت محصول نهایی در محدوده ۰.۳ میلی متر پایدار باقی می ماند. دوم، پارامترهای دمای آهنگری و نرخ تغییر شکل بهینه شده اند تا اندازه دانه بالاتر از درجه ۷ به دست آید و در نتیجه مقاومت در برابر خستگی ماده بهبود یابد. در نهایت، یک سیستم پیگیری کیفیت کامل فرآیند از برش و گرم کردن تا محصولات نهایی ایجاد شد که چرخه تحویل تک قطعه را به ۱۵ روز کاهش داد و متعهد به بازرسی یک بعدی شد که هزینه های پس پردازش و اتلاف وقت مشتری را کاهش داد.

