فورجینگ شانشی جیانینگ شامل کیس های مهندسی واقعی از ورق های لوله، فلنج ها و انواع فورجینگ های دیسکی گرد است. محصولات نهایی فورجینگ دیسکی فولاد کربنی و فولاد ضدزنگ به وضوح عکاسی شده اند که مستقیما دقت فرآوری فورجینگ ها و اثربخشی سازگاری خطوط لوله را نشان می دهد.
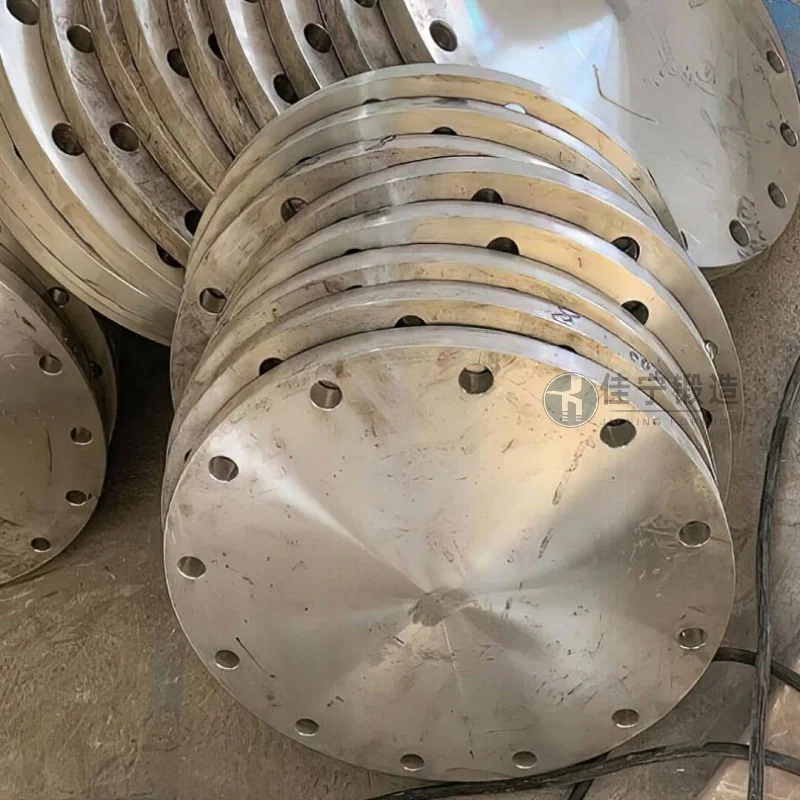
یک کارخانه قطعات برق بادی در ییانگ، هونان، مدت هاست که در تولید و مونتاژ مجموعه قطعات توربین بادی فعالیت دارد. در سیستم انتقال اصلی، فورجینگ های دیسکی به عنوان کانکتورهای کلیدی عمل می کنند که مستقیما بر ایمنی و عمر سرویس دهی کل تجهیزات تأثیر می گذارند. کارخانه در زنجیره تأمین اولیه خود با مشکلاتی مانند چگالی ناکافی ریزساختار داخلی آهنگری و محدودیت های زیاد ماشین کاری مواجه شد که منجر به افزایش هزینه های ماشین کاری بعدی و دشواری در کنترل چرخه های تحویل شد. برای بهبود کیفیت محصول و بهره وری تولید، کارخانه به دنبال تأمین کنندگانی با قابلیت های بالغ تولید آهنگری است تا همکاری کنند.
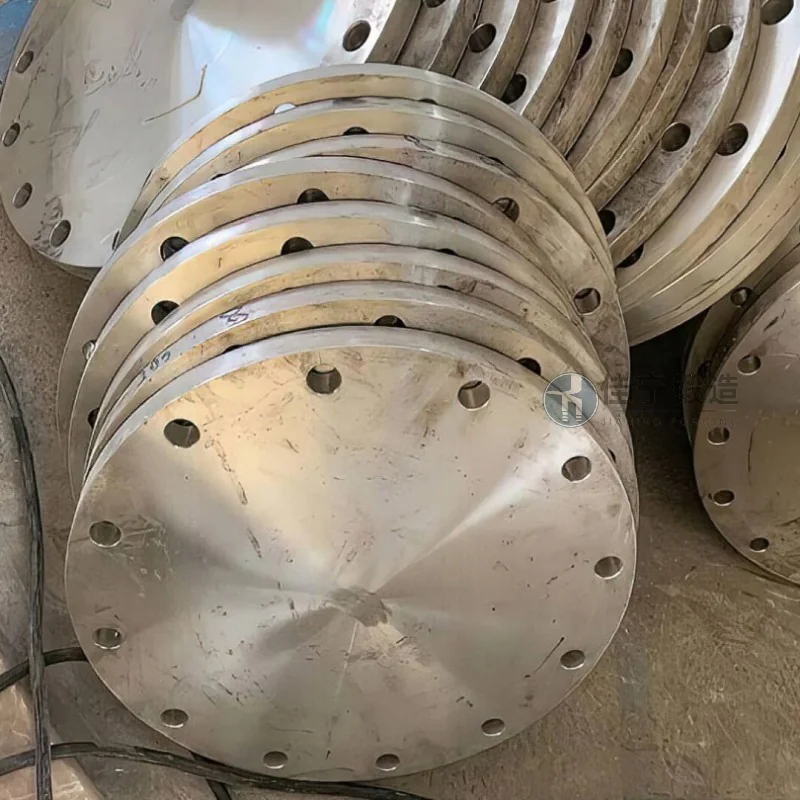
مشتری سه شرط واضح برای آهنگری دیسکی تعیین کرد: اول، نباید هیچ ترک ها، لایه های میانی یا نقص های متالورژیکی دیگر در داخل آهنگری وجود داشته باشد که به عملکرد پیوسته تحت بارهای پیچیده کمک می کند؛ دوم، تلرانس های ابعادی باید در بازه ای کوچک نگه داشته شوند تا بار کاری نهایی بعدی کاهش یابد؛ سوم، سرعت تحویل باید به طور نزدیک با برنامه مونتاژ هماهنگ باشد تا از تأخیر در تأمین آهنگری که می تواند بر پیشرفت کلی مونتاژ تأثیر بگذارد، جلوگیری شود. در طرح تأمین اولیه، به دلیل محدودیت های فرآیندهای آهنگری و سطوح کنترل دما، یکنواختی دانه های آهنگری دشوار بود که پشتیبانی شود. برخی دسته ها دچار تاب خوردگی در انتهای سطح بودند و چرخه های تأمین به شدت نوسان داشت که پاسخگویی به تقاضای تولید مداوم را غیرممکن می کرد.
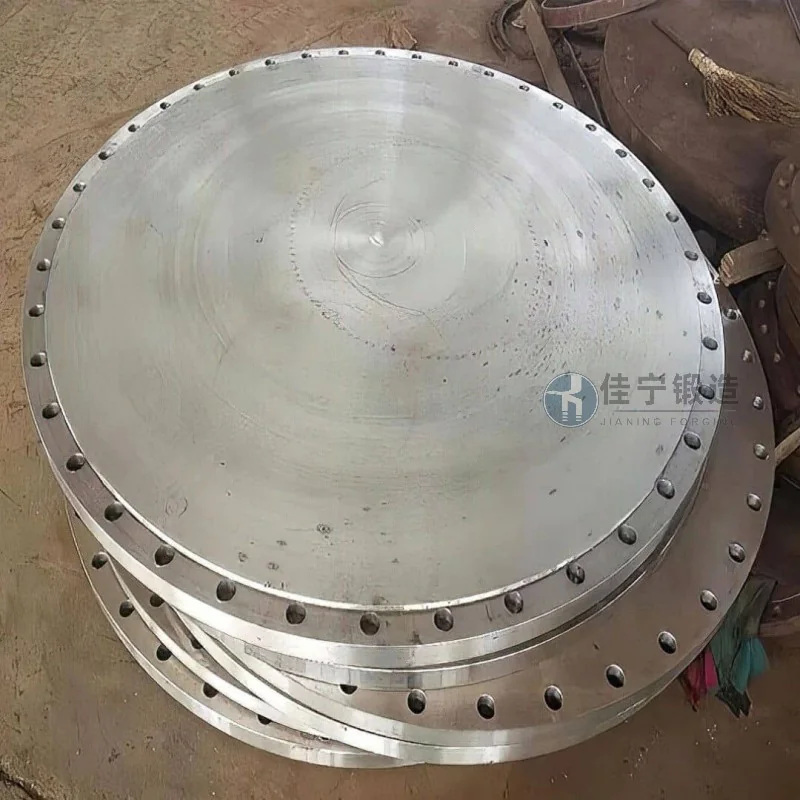
برای رفع این نقاط دردناک، شرکت ما (Jianing Forging) با تکیه بر سال ها تجربه در تولید آهنگری ویژه، راه حل های هدفمند را از طریق جنبه های زیر ارائه می دهد:
بهینه سازی فرآیند: با ترکیب آهنگری چندجهته و فورج کنترل شده با دما، قالب های تخصصی بر اساس ضخامت دیواره و نسبت قطر قطعات دیسک طراحی می شوند که به توزیع معقول خطوط جریان فلز در جهت نیرو کمک می کند و به طور مؤثری سوراخ های داخلی و نواحی شل را حذف می کند.
کنترل دمای ریز: استفاده از سیستم های کنترل دما در سه مرحله کلیدی حرارت دادن، آهنگری و عملیات حرارتی پس از آهنگری، دامنه نوسان دمایی بیلت را به حدود ۱۰ درجه سانتی گراد محدود می کند و بدین ترتیب از یکنواختی در تصفیه دانه ها و جلوگیری از ناهنجاری های ریزساختار ناشی از گرم شدن بیش از حد یا داغ شدن بیش از حد جلوگیری می کند.
پشتیبانی ابعادی: با استفاده از پرس هیدرولیکی با سختی بالا همراه با دستگاه اندازه گیری فاصله لیزری برای پایش ارتفاع فورج و قطر بیرونی به صورت بلادرنگ، اجازه پس از آهنگری می تواند در فاصله ۱.۵ میلی متر در یک طرف کنترل شود و زمان چرخش بعدی و سایش ابزار را کاهش دهد.
پایداری تحویل: ایجاد یک سیستم ردیابی کامل فرآیند از انبار مواد خام تا ارسال محصول نهایی، همراه با سیستم تولید دو شیفت و پیش ذخیره سازی قطعات فورج، چرخه های تحویل تک دسته ای را ظرف ۱۵ روز تثبیت می کند و برنامه های تولید مشتریان را در مراحل مختلف برآورده می سازد.
از طریق این اقدامات، فورجینگ های دیسکی نهایی در سه شاخص انتظارات مشتریان را برآورده کردند: یکنواختی سختی، صاف بودن سطح انتهایی و نرخ عبور تشخیص نقص، که پشتیبانی قوی از پیوستگی و قابلیت اطمینان مونتاژ بعدی کل دستگاه کارخانه را فراهم می کرد.

