Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
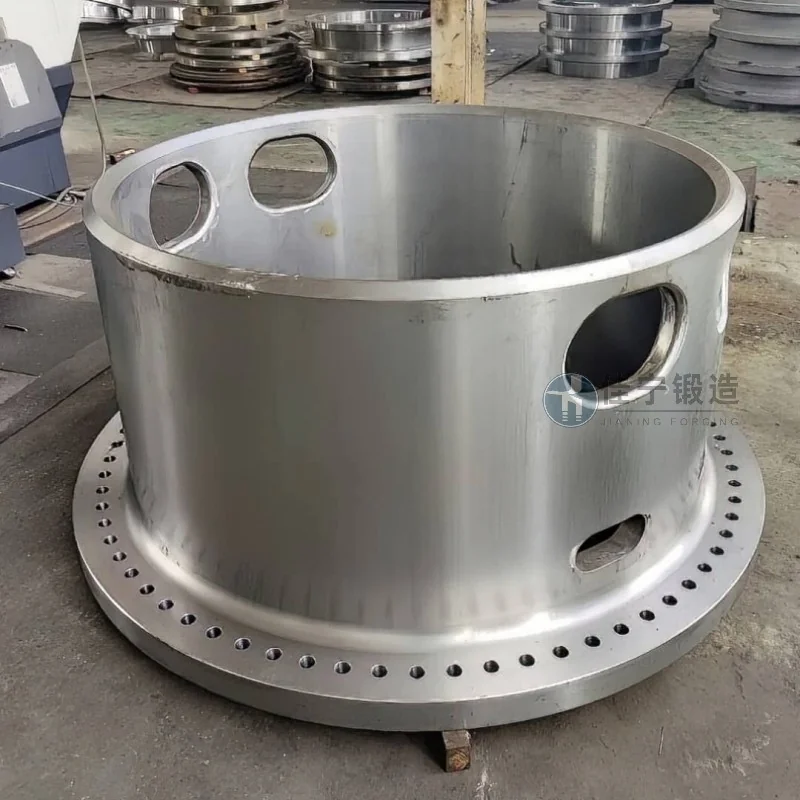
Těžká loděnice v Linfenu v provincii Shanxi se zaměřuje především na výrobu klíčových komponent velkých lodních pohonných systémů. Ve fázi zpracování sudového kování čelí závod dlouhodobým výrobním úzkým místům, jako je nízká spotřeba materiálu, dlouhé zpracovatelské cykly a nedostatečná rozměrová stabilita, což přímo ovlivňuje doručovací plán celé nádoby a kontrolu nákladů.
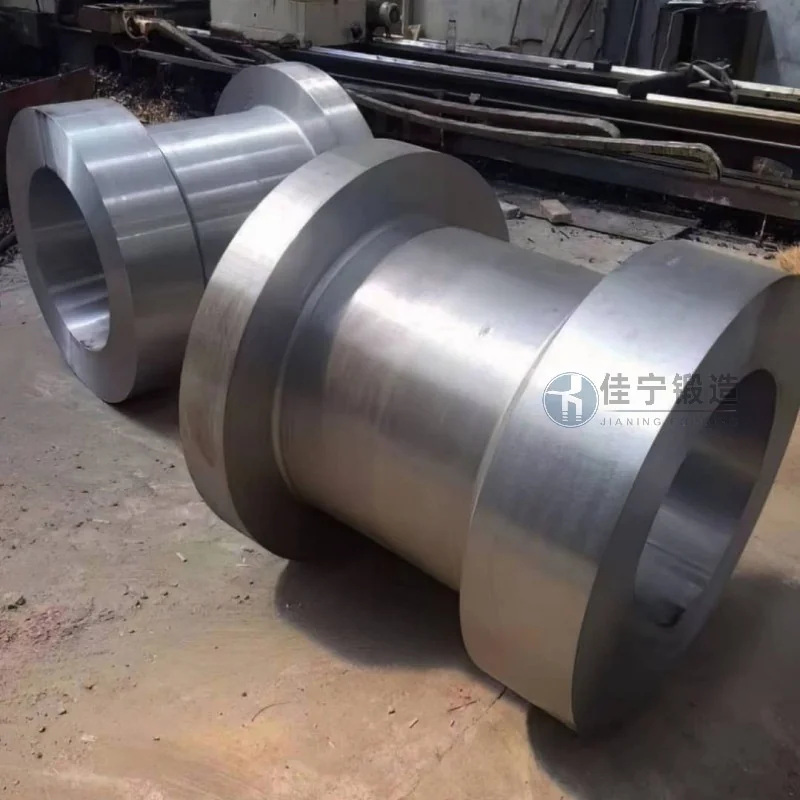
Hlavní problémy závodu se odrážejí ve třech aspektech: Za prvé, tradiční proces kování u velkých válcových výkovů má tendenci vytvářet vnitřní mikrotrhliny, což vede k vysoké míře šrotu při následném obrábění; Za druhé, špatná dimenzionální konzistence mezi více várkami výkovů vyžaduje opakované opravy během montáže, což prodlužuje finální montážní cyklus; Za třetí, původní dodavatel nemůže současně splnit požadavky na vyšší pevnost a lepší svařovatelnost, což vyžaduje časté přepínání materiálů a zvyšuje obtíže v řízení dodavatelského řetězce.
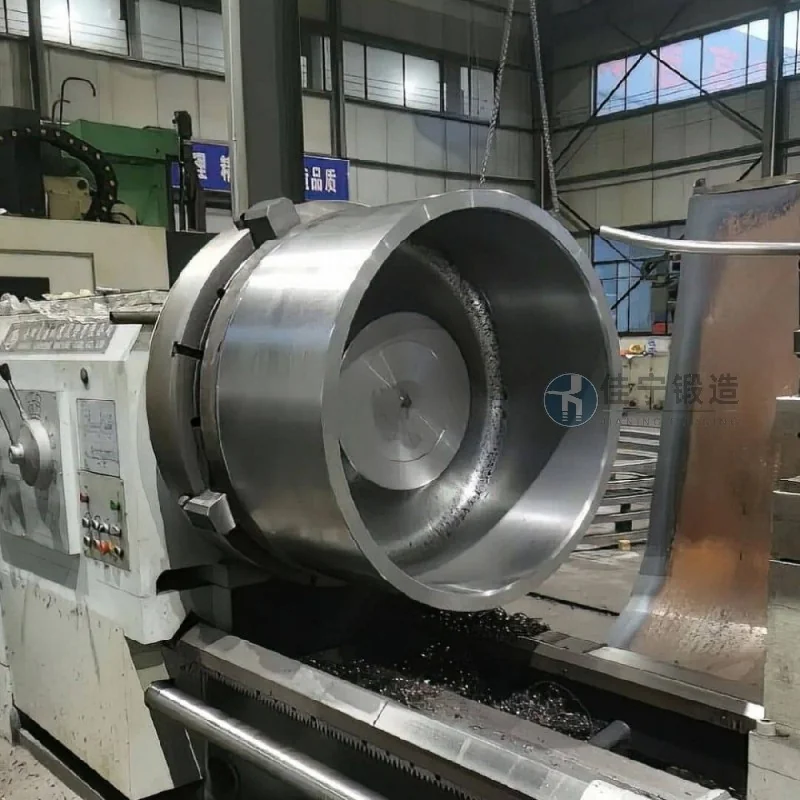
Na základě těchto problémů navrhla společnost Jianing Forging cílené řešení: přijetí procesu kombinujícího vícesměrné kování s teplotně řízeným chlazením, aby se účinně eliminovala koncentrace vnitřního napětí a zvýšila hustota kování o jednu úroveň; Díky pečlivému návrhu forem a optimalizovaným kovacím procesům jsou odchylky koaxiality a zaoblenosti válcových výkovů řízeny v rámci průmyslových standardních tolerancí; Současně byly vyvinuty speciální formulace slitin pro zvýšení přizpůsobivosti svarů a zároveň pro zvýšení pevnosti v tahu, což umožňuje uživatelům dokončit další svařovací procesy bez dalšího tepelného zpracování. Po realizaci tohoto plánu se celková míra výtěžnosti sudových kovacích dílů v loděnici zlepšila a zpracovatelský cyklus jednotlivých dílů byl zkrácen asi o 20 %.

