Shanxi Jianing Forging pravidelně skladuje suroviny z 20#, A105, 45# a dalších standardních uhlíkových a vysoce kvalitních uhlíkových ocelových surovin. Stanice má kompletní reálné pouzdra uhlíkových ocelových přírub, hřídelí a kroužkových výkov. Uhlíkové ocelové výkovy nabízejí vysokou cenu výkonu a jsou vhodné pro výrobu běžného průmyslového vybavení.
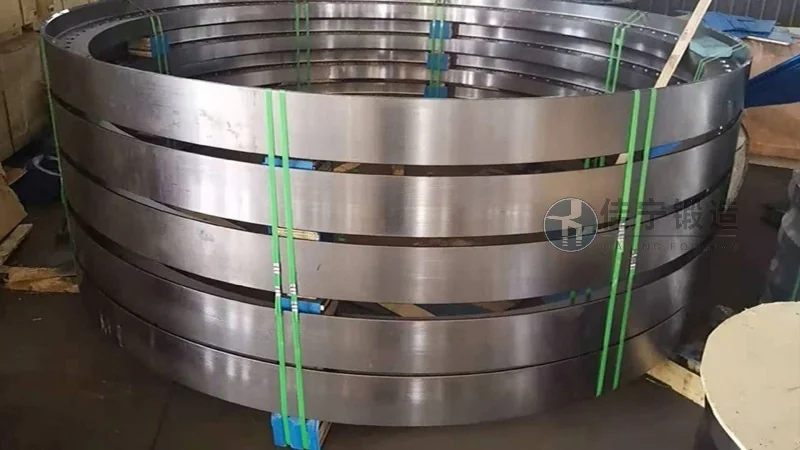
Továrna na převodové stroje v Guiyangu v provincii Guizhou stanovila vysoké požadavky na kování z uhlíkové oceli při výrobě velkých převodových zařízení. Továrna se specializuje na výrobu těžkých převodovek a komponentů hnací hřídele, což vyžaduje výkovy s dobrou vnitřní hustotou mikrostruktury a mechanickými vlastnostmi pro nepřetržitý provoz za náročných podmínek. Aby bylo možné dosáhnout tempa dodávání jejich hromadných objednávek, musí výroba výroby vyvážit kvalitu, konzistenci a včasnost.
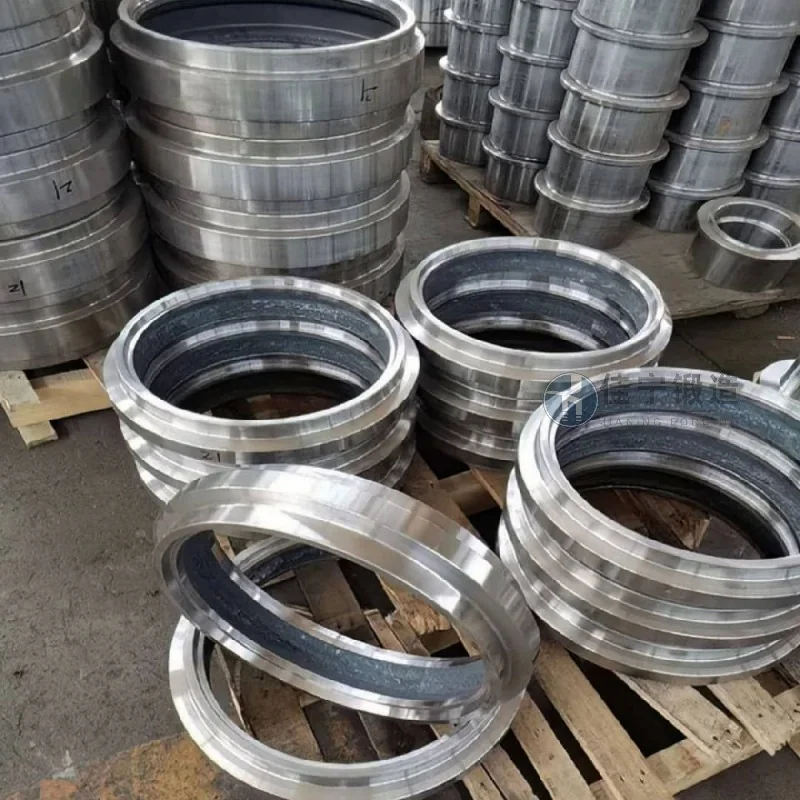
Závod dlouhodobě čelí několika klíčovým problémům: Za prvé, některé uhlíkové ocelové výkovy dodávané dodavateli mají vnitřní vady, jako je centrální volnost a segregace, což vede k prasklinám při následném zpracování a nízké výtěžnosti; Za druhé, nestabilní řízení rozměrových tolerancí při kování, což vede k nadměrné toleranci polotovaru, prodlužuje dobu obrábání a opotřebení nástrojů; Za třetí, při přepínání mezi objednávkami s více variacemi a malými dávkami se doručovací cykly výrazně mění, což ovlivňuje plán kompletní montáže stroje.
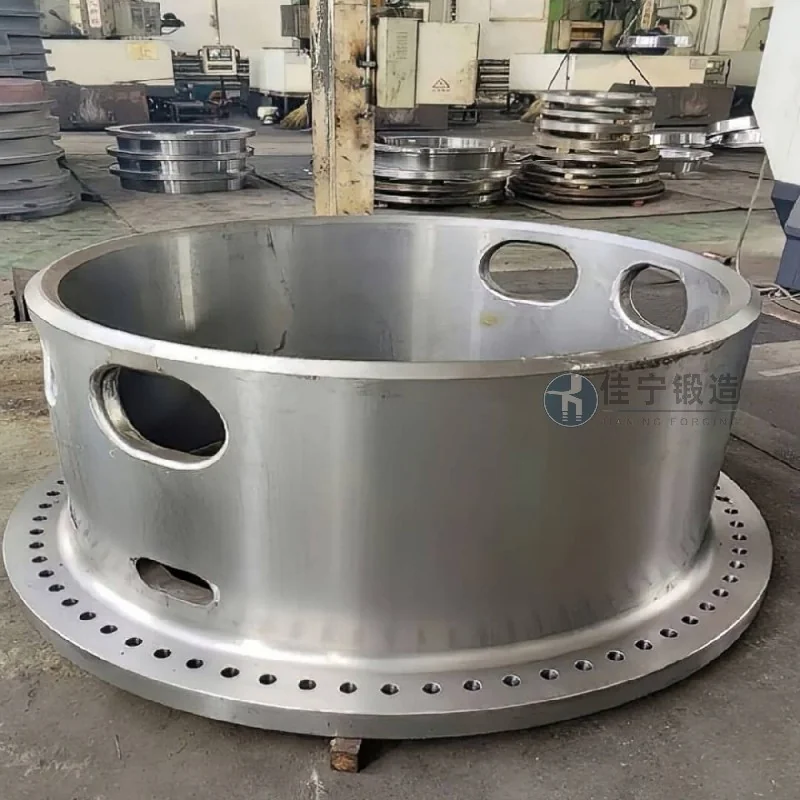
Aby Jianing Forging řešil tyto problémy, přizpůsobil specializovaný procesní plán pro kování z uhlíkové oceli. Ve fázi surovin pečlivě vybírá vysoce kvalitní uhlíkovou konstrukční ocel, která splňuje národní normy a prochází přísnou tovární kontrolou, aby pomohla stabilizovat chemické složení. Fáze kování využívá technologii vícesměrného kování v kombinaci s optimalizovanými parametry zahřívání a deformace, čímž efektivně eliminuje mikrostrukturální vady v odlitku, zjemňuje zrna a zlepšuje celkovou hustotu a izotropii kování. Během fáze tepelného zpracování je implementována přesná regulace teploty a izotermické chlazení, aby byla zajištěna jednotná tvrdost a stabilní celkové mechanické vlastnosti. Fáze inspekce je vybavena ultrazvukovou detekcí vad a plnorozměrnou kontrolou, což pomáhá každému produktu splnit výkresy a standardní požadavky. Současně byla optimalizací výrobních cyklů a porovnáním zásob zkrácena doba dodací cyklus konvenčních zakázkových produktů na méně než 15 pracovních dní, což efektivně podporuje potřeby zákazníků v plánování výroby.

