Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
V Liuzhou v provincii Guangxi společnost specializující se na příslušenství k větrné energii dlouhodobě čelí problému nestabilní kvality výkovných prstenců. Prstencové výkovy nakupované továrnou často vykazují velké rozměrové odchylky a nerovnoměrné vnitřní struktury během následného zpracování, což vede ke snížení výtěžnosti hotového výrobku a ovlivňuje doručovací cykly. Aby se tato situace zlepšila, továrna hledala spolupráci s profesionálními dodavateli kování a nakonec zvolila přizpůsobené řešení pro kování prstenců, které poskytla společnost Jianing Forging.
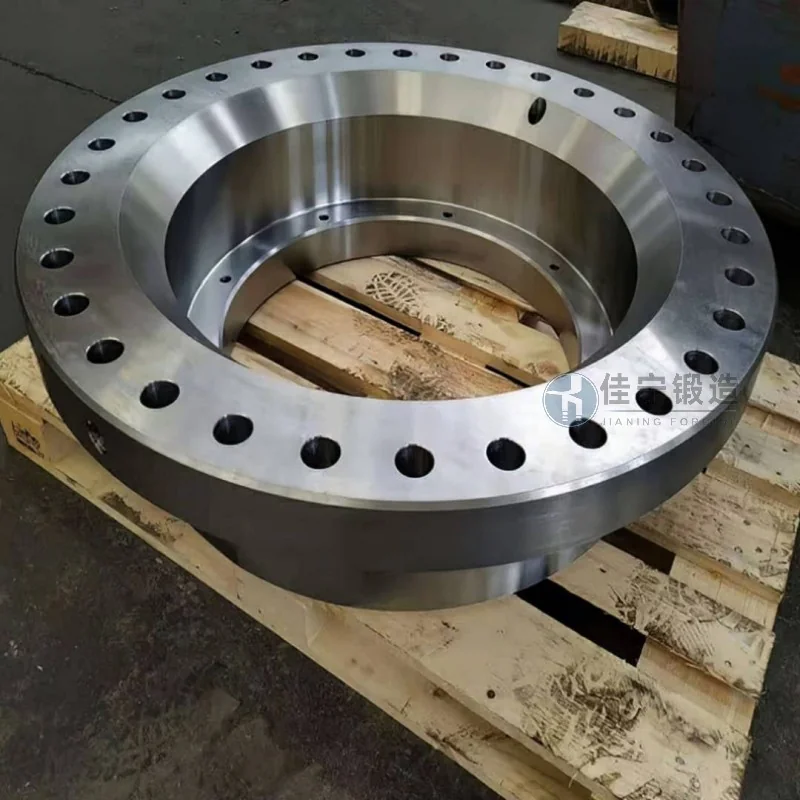
Při používání kruhových kovacích prvků se továrna na větrné díly setkala především s následujícími obtížemi: Za prvé, špatnou rozměrovou konzistencí výkovů, s velkými odchylkami mezi vnějším a vnitřním průměrem mezi várkami, což vyžadovalo časté úpravy parametrů zpracování; Za druhé, mikropraskliny nebo inkluze uvnitř materiálu nejen snižují pevnost klíčových součástí, jako jsou příruby, ale také zvyšují míru selhání ultrazvukové detekce vad; Za třetí, dodavatelské cykly jsou nestabilní. Tradiční dodavatelé mají potíže s koordinací nákupu surovin a tepelného zpracování, což vede k tomu, že naléhavé objednávky nejsou dodány včas. Tyto problémy přímo zvyšují náklady na přepracování továrny a ovlivňují důvěru zákazníků v nižších řetězcích.
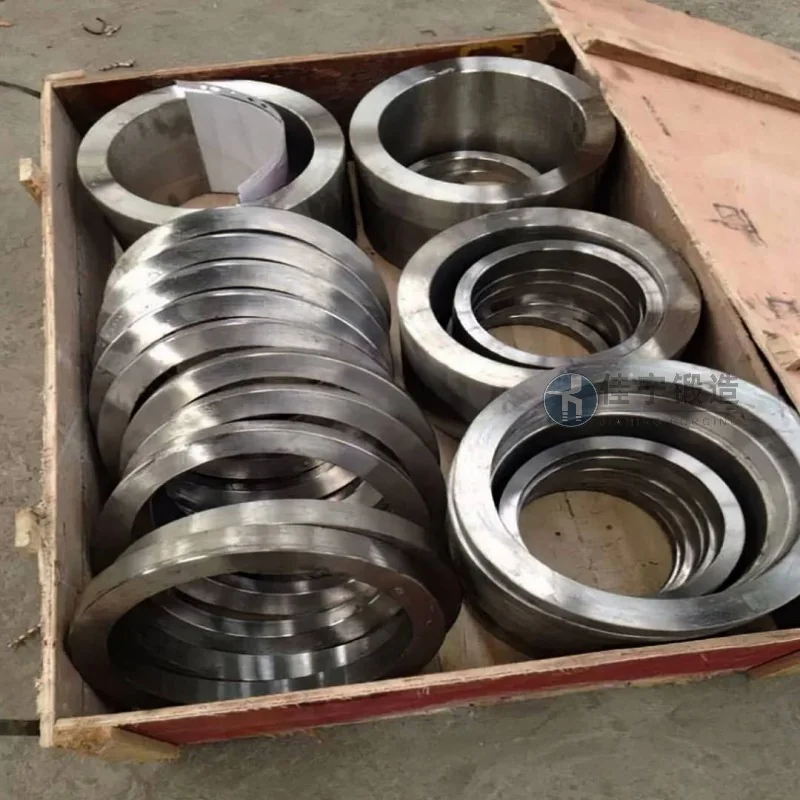
Aby se tyto problémy řešily, Jianing Forging nabízí systematická řešení ze tří oblastí: řízení surovin, procesy kování a tepelné zpracování. Na úrovni surovin se používají přísně vybrané hliníkové ocelové polotovary ke stabilizaci chemického složení a ultrazvukové testování se provádí individuálně, aby se snížilo riziko vad ze zdroje. Ve fázi kování se aplikuje vícesměrné kování a jemné válcování kroužků, aby byla distribuce kovových tokových linií rozumnější. Současně, v kombinaci s CNC soustruhovým obráběním, je dimenzionální tolerance kroužkových výkovek řízena s přesností na ±1 milimetru. Pokud jde o tepelné zpracování, je navržena speciální normalizační + temperovací křivka, která eliminuje vnitřní napětí a jemně zjemňuje zrna, což vede k jednotné celkové tvrdosti a lepší odolnosti proti únavě. Kromě toho Jianing Forging zavedl flexibilní systém plánování výroby, který dokáže zkrátit doručovací cyklus běžných objednávek na méně než 15 dní a naléhavé objednávky lze doručit již za 7 dní, což silně podporuje výrobní plány závodu. Po praktickém použití se míra úspěšnosti prvních výkovek v této továrně na větrné díly zvýšila ze 76 % na více než 95 %, rychlost zpracování odpadu výrazně klesla a celkové výrobní náklady byly sníženy přibližně o 12 %.

