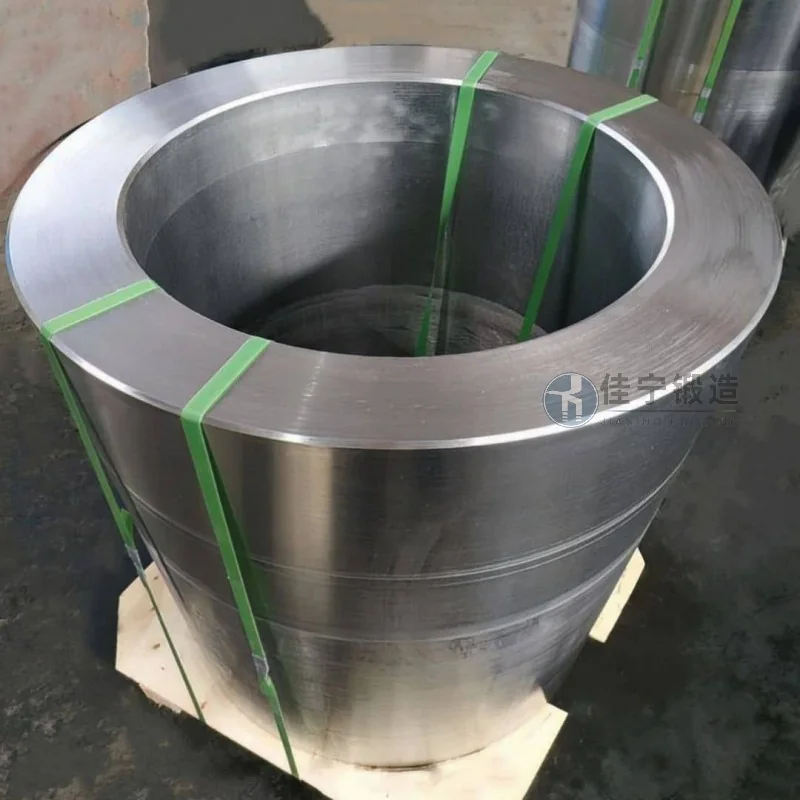
甘肅平涼某冶金設備廠因生產需要,委託我們爲其加工一批高要求的筒體鍛件。該批鍛件將用於核心設備的關鍵部位,對材料性能、尺寸精度和內部質量均有嚴格標準。我們根據客戶提供的技術參數,完成了從鍛造工藝設計到成品交付的全流程服務。
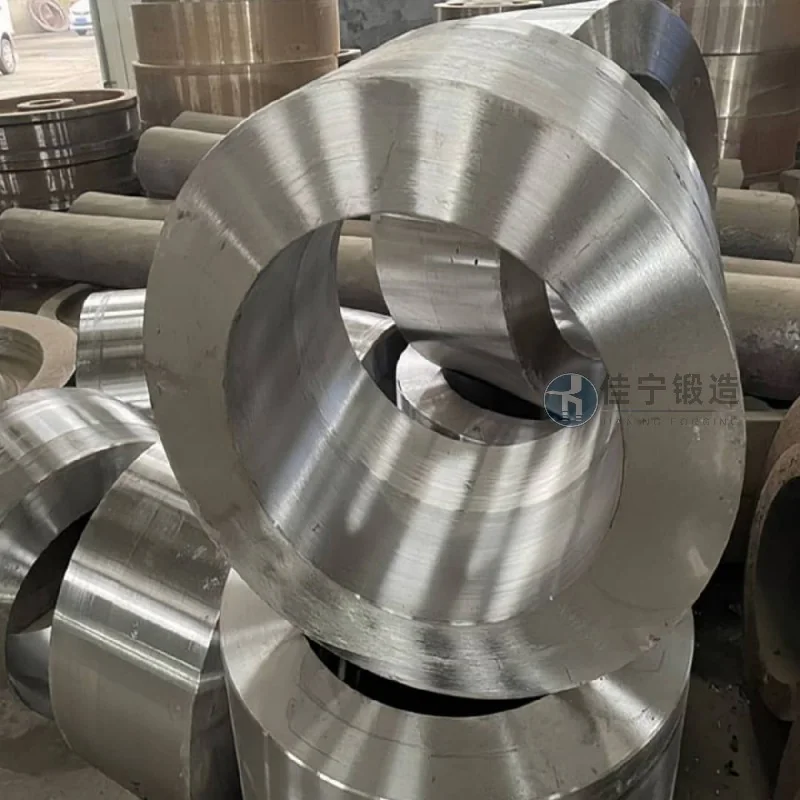
該冶金設備廠在前期試製過程中遇到了多個問題:一是筒體鍛件壁厚較大,常規鍛造方法難以有助於內部組織的均勻性,容易出現偏析或疏鬆缺陷;二是客戶對尺寸公差要求控制在0.5mm以內,且需通過超聲波探傷(UT)檢測,原有的供應商無法穩定滿足這一精度;三是交貨週期緊張,客戶擔心傳統工藝週期過長影響設備安裝進度。
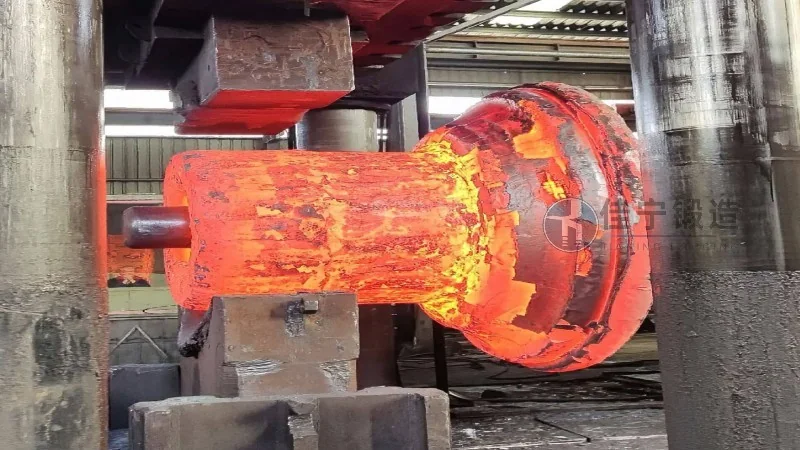
針對上述痛點,我們提供了以下解決方案:首先,採用多向鍛造與控溫鍛造相結合的工藝,配合優化後的變形量分配,有效消除了內部組織不均勻問題,成品經UT檢測一次性合格;其次,利用數控碾環與精細加工設備,將筒體的圓度、直線度公差穩定控制在0.3mm以內,優於客戶要求;最後,通過提前進行工藝模擬並協調生產排期,將交付週期壓縮至原計劃的三分之二,幫助客戶順利銜接安裝節點。這批筒體鍛件已投入使用,運行狀態良好,客戶後續又追加了合作訂單。

