Shanxi Jianing Forging bao gồm các trường hợp kỹ thuật thực tế của tấm ống, mặt bích và các loại rèn đĩa tròn khác nhau. Sản phẩm hoàn thiện của thép cacbon và rèn đĩa thép không gỉ được chụp ảnh rõ ràng, phản ánh trực tiếp độ chính xác gia công của các sản phẩm rèn và hiệu quả tương thích với đường ống.
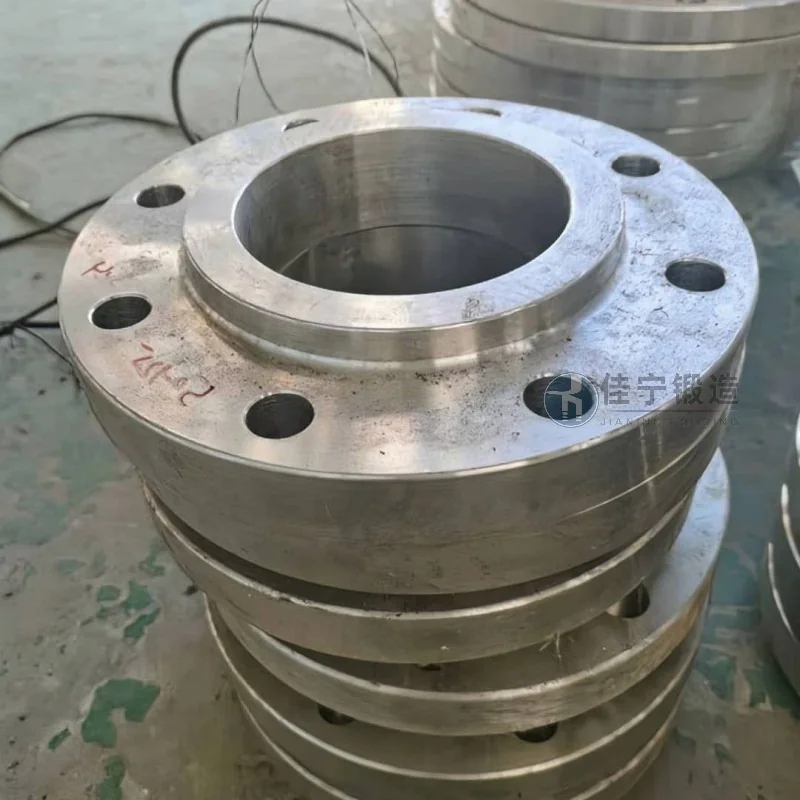
Một nhà sản xuất phụ tùng thủy lực tại Fengxian, Thượng Hải, từ lâu đã phải đối mặt với áp lực kép về hiệu quả và chất lượng trong quá trình xử lý các chi tiết rèn chảo. Các loại đĩa rèn do công ty này sản xuất chủ yếu được sử dụng cho các bộ phận then chốt của hệ thống thủy lực, với yêu cầu cao về mật độ vật liệu, độ chính xác kích thước và độ bền bề mặt. Quy trình ban đầu sử dụng phương pháp rèn khuôn mở truyền thống, không chỉ có chu kỳ sản xuất dài mà còn có sự biến động lớn về năng suất cuối cùng, khiến việc đáp ứng nhu cầu ngày càng tăng về đơn hàng trở nên khó khăn.
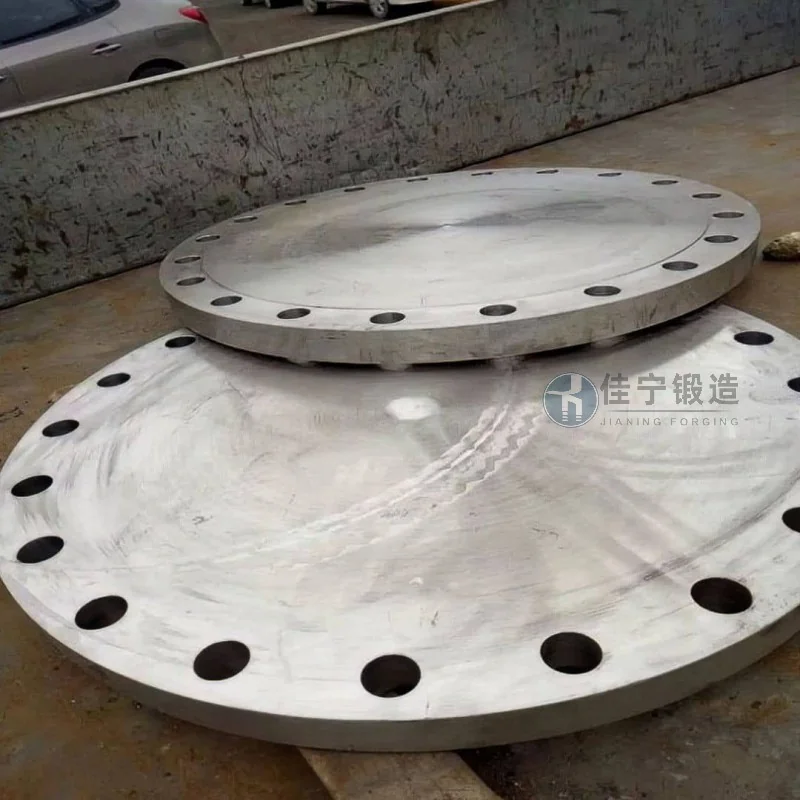
Công ty chủ yếu gặp ba vấn đề trong quá trình sản xuất các chi tiết rèn chảo: thứ nhất, tỷ lệ sử dụng vật liệu thấp, với biên độ mài lớn trong các quy trình truyền thống, dẫn đến chi phí cao kéo dài; Thứ hai, độ đồng đều cấu trúc bên trong không đủ, với một số sản phẩm rèn lộ ra các vết nứt nhỏ hoặc khuyết tật lỏng lẻo trong quá trình xử lý sau đó, ảnh hưởng đến tuổi thọ sản phẩm; Thứ ba, sự đồng nhất về kích thước kém trong quá trình sản xuất hàng loạt, với sự sai lệch đường kính ngoài và độ dày giữa các lô hàng vượt quá phạm vi dung sai, dẫn đến việc điều chỉnh thường xuyên trong quá trình gia công sau đó. Những vấn đề này trực tiếp hạn chế việc nâng cao năng lực và sự hài lòng của khách hàng của các công ty.
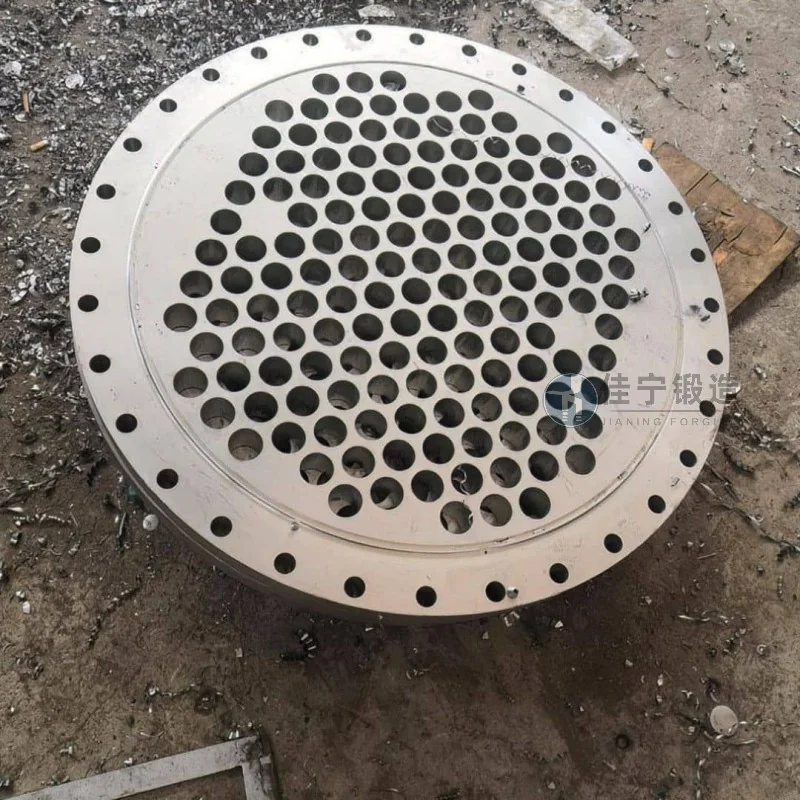
Để giải quyết những vấn đề này, Jianing Forging đã tùy chỉnh một giải pháp rèn khuôn rèn đĩa chuyên dụng cho công ty. Bằng cách tối ưu hóa thiết kế khoang khuôn và các thông số quy trình rèn, đã đạt được hình dạng gần ròng, giảm lãng phí vật liệu. Đồng thời, công nghệ rèn khuôn đa chiều được sử dụng để phân bố hợp lý các đường dòng kim loại dọc theo đường viền chi tiết, từ đó cải thiện mật độ vi cấu trúc bên trong và các tính chất cơ học của quá trình rèn. Về kiểm soát kích thước, với sự hỗ trợ của khuôn mịn và hệ thống kiểm soát nhiệt độ ổn định, dung sai đường kính ngoài được giữ trong phạm vi ±0,3mm và dung sai độ dày trong phạm vi ±0,15mm, hỗ trợ hiệu quả sự đồng nhất của từng mẻ. Ngoài ra, bằng cách rút ngắn số chu kỳ gia nhiệt và quy trình rèn khuôn, chu kỳ sản xuất cho một sản phẩm đơn lẻ được giảm khoảng 30% so với các phương pháp truyền thống, giúp cải thiện hiệu quả tổng thể. Giải pháp này đã được áp dụng theo từng đợt tại công ty, với hiệu suất ổn định ở mức cao, và phản hồi của khách hàng rất tích cực.

