Shanxi Jianing Forging đã tập hợp các trường hợp thực tế về vòng vành năng lượng gió, bánh răng vòng, vòng ổ bi, vòng lăn và các vòng hạ cánh khác, với đầy đủ các sản phẩm rèn hoàn thiện cho thép cacbon, thép không gỉ và vòng hợp kim, cung cấp tham chiếu cho việc lựa chọn sản phẩm và các giải pháp phi tiêu chuẩn.
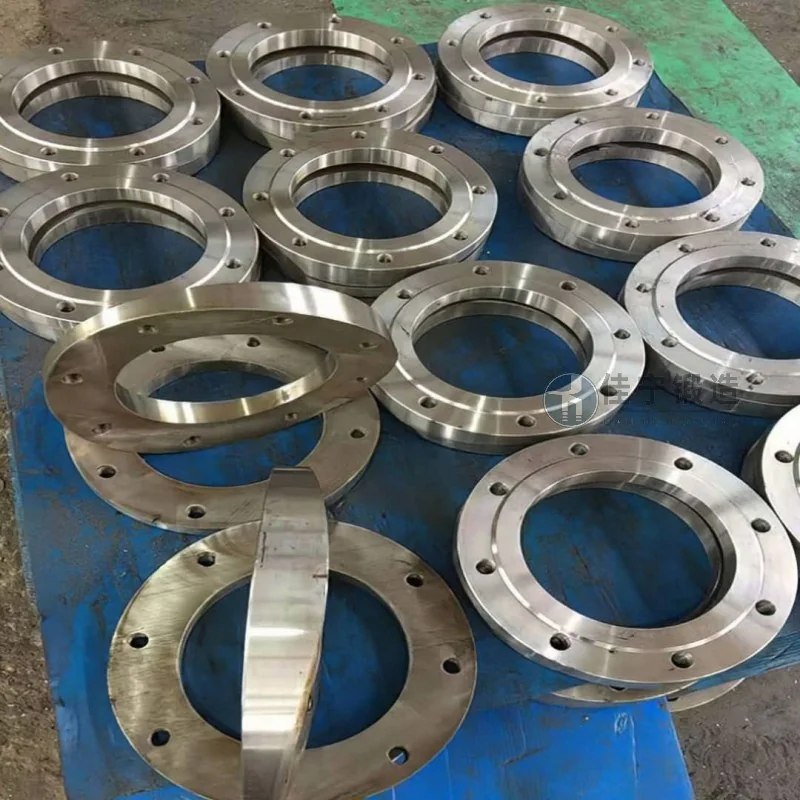
Một nhà máy máy xây dựng tại Nam Đồng, Giang Tô, từ lâu đã dựa vào quy trình rèn khuôn mở truyền thống để sản xuất các bộ phận chịu lực quan trọng, khiến việc đáp ứng nhu cầu ngày càng tăng về hiệu quả và ổn định chất lượng trở nên khó khăn. Jianing Forging cung cấp giải pháp con lăn vòng tùy chỉnh phù hợp với tình huống ứng dụng của rèn vòng trong nhà máy, giúp họ đạt được nâng cấp quy trình và đột phá về năng lực.
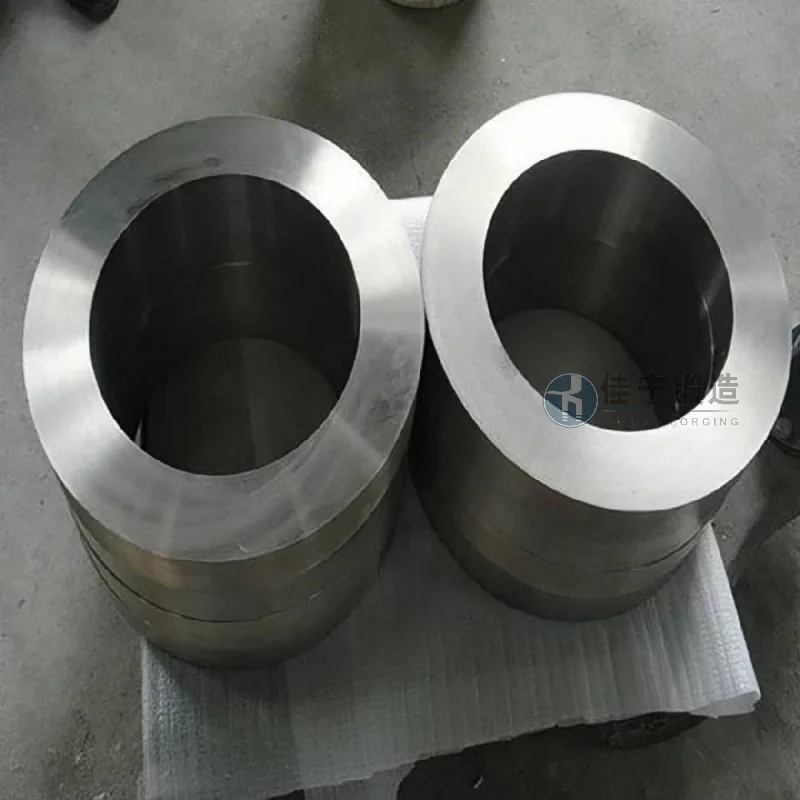
Quy trình ban đầu của nhà máy có những vấn đề nổi bật sau: Thứ nhất, sai lệch lớn về kích thước giữa đường kính trong và ngoài của các vật liệu rèn, hạn chế gia công quá mức, và lãng phí vật liệu nghiêm trọng; 2. Mật độ mô bên trong không đủ, với tỷ lệ phát hiện khuyết điểm chỉ khoảng 85% và tỷ lệ khuyết tật dai dẳng cao; 3. Chu kỳ sản xuất cho một chi tiết có thể kéo dài đến 4 ngày, khiến không thể khớp với thời gian chu kỳ của dây chuyền lắp ráp; 4. Sự biến động hiệu suất giữa các lô rèn khác nhau là đáng kể, ảnh hưởng trực tiếp đến độ tin cậy tổng thể của máy.
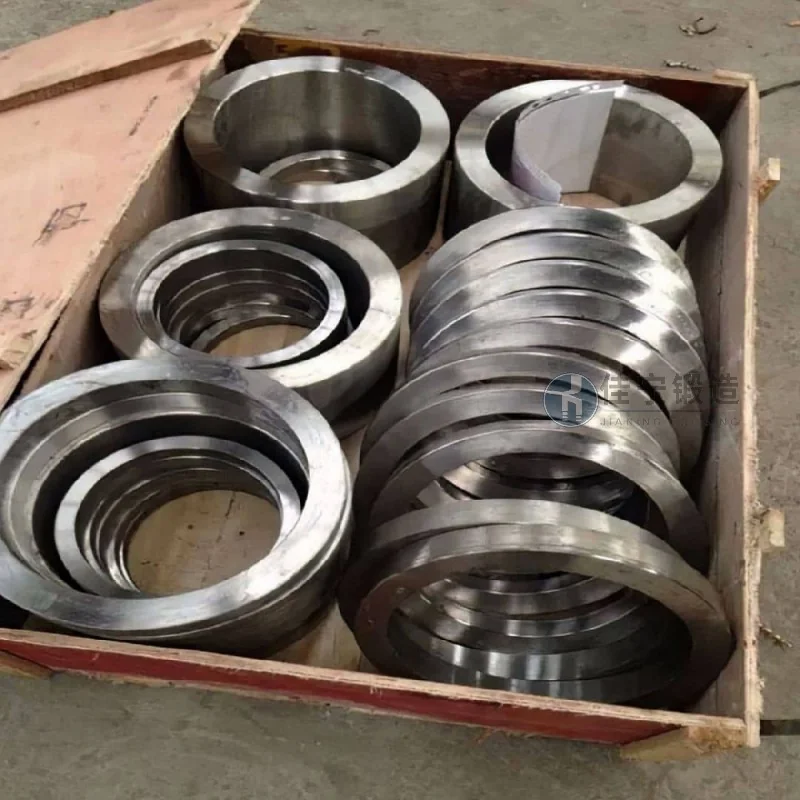
Jianing Forging đã giới thiệu công nghệ cán vòng mịn, kiểm soát toàn bộ quy trình từ thiết kế phôi đến rèn cuối cùng: sử dụng cán mặt cắt đa vòng biến đổi để giữ dung sai đường kính trong phạm vi ±1,5mm, giảm hạn chế gia công; Bằng cách tối ưu nhiệt độ gia nhiệt và tốc độ biến dạng, kích thước hạt được ổn định trên cấp 6, và tỷ lệ phát hiện lỗi tăng lên trên 98%; Đồng thời, bằng cách sử dụng mô hình sản xuất liên tục dựa trên khuôn, chu trình một chi tiết được rút ngắn xuống còn 8 giờ, đạt hiệu suất nhất quán trên cùng một mẻ. Cuối cùng, chi phí tổng thể của các sản phẩm rèn vòng của nhà máy giảm 22%, và tỷ lệ thất bại lắp đặt tại chỗ của khách hàng giảm 60%.

