Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
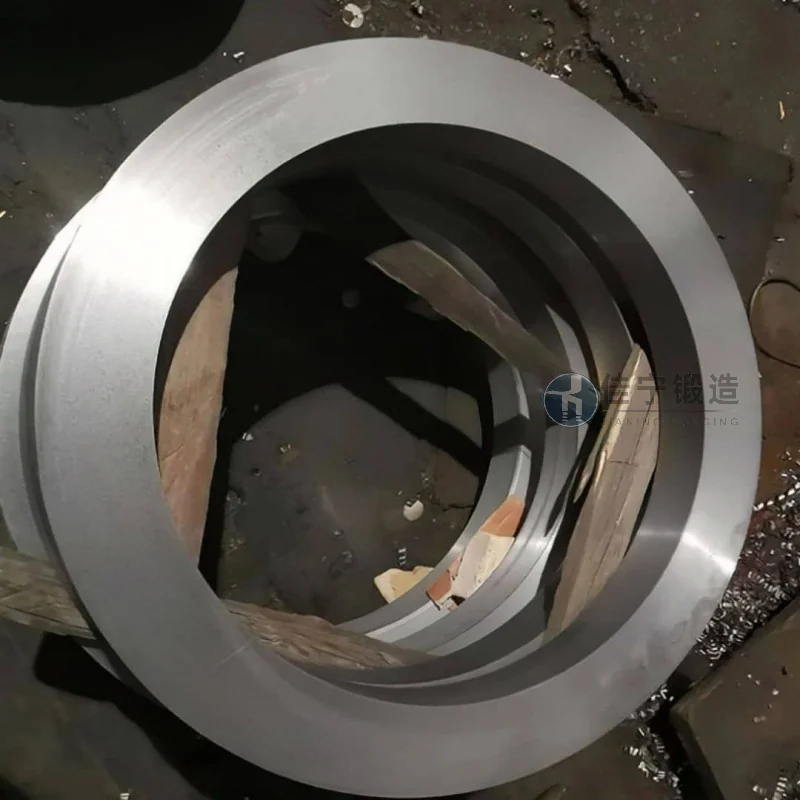
Завод механічних деталей у Веньчжоу, провінція Чжецзян, головним чином займається виробництвом і обробкою різних механічних компонентів. Під час масового виробництва кільцевих ковок вона давно стикалася з такими проблемами, як великі відхилення розмірів продукції, низьке використання матеріалів і нестабільні цикли доставки. Після різних коригувань процесу фабрика все одно не змогла задовольнити вимоги замовника до якості, тому звернулася до постачальників із розвиненими можливостями обробки кування.
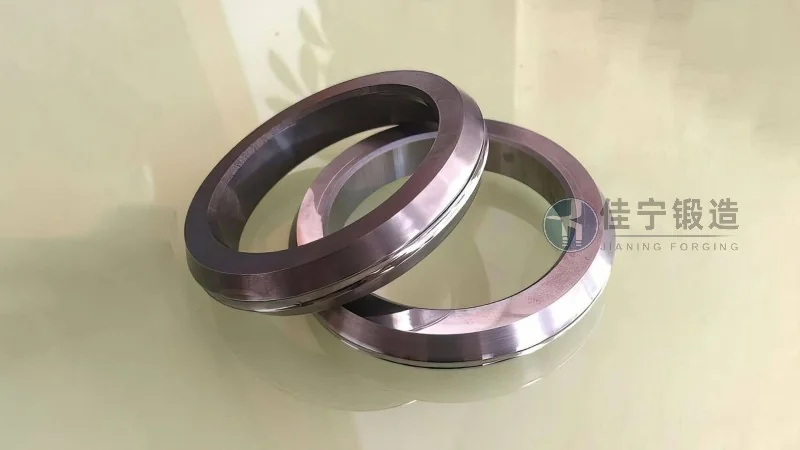
Завод зіткнувся з такими основними проблемами у виробництві кільцевого кування: 1. Концентричне відхилення внутрішнього та зовнішнього діаметрів оброблених кільцевих деталей перевищувало допуски для малювання, що призводило до нерівномірних припусків на обробку та стійко високого рівня дефектів; По-друге, рівень використання матеріалів у традиційних процесах кування становить лише близько 65%, що створює значну кількість відходів на партію і суттєво підвищує виробничі витрати; По-третє, через відсутність систематичного контролю термічної обробки внутрішня структурна однорідність ковок недостатня, і деякі готові вироби стикаються з ризиком раннього руйнування під час подальшого використання; По-четверте, терміни доставки постачальникам сильно коливаються, що часто впливає на подальший етап складання повних заводських машин.
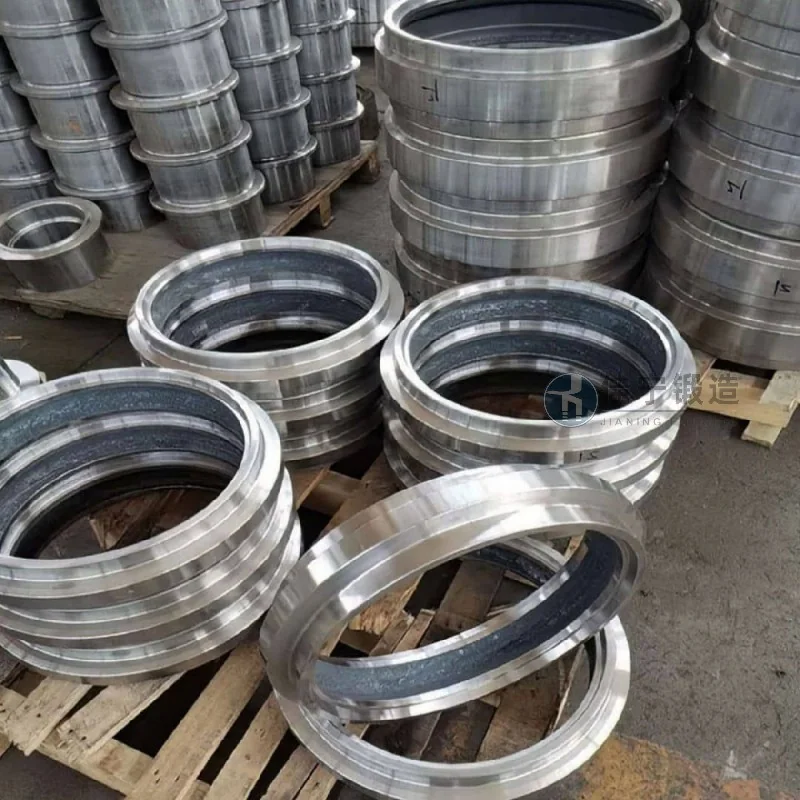
Щоб вирішити ці проблеми, Jianing Forging надала фабриці механічних деталей індивідуальне рішення для кільцевого кування: завдяки оптимізації конструкції форми та співвідношення кування коаксіальність внутрішнього та зовнішнього діаметрів кільцевих деталей контролювалася в межах 0,3 мм, що зменшувало подальші дозволи на обробку; Завдяки впровадженню майже чистого процесу формування використання матеріалів було збільшено до понад 82%, що зменшило втрати сировини; Впровадження лінії термообробки з регульованою атмосферою допомагає вдосконалити кування та рівномірну мікроструктуру, зберігаючи варіативність твердості в межах ±3 HRC; Водночас ми впровадили систему повної відстежуваності процесу від входу сировини до відправки готової продукції, обіцяючи помилки доставки не більше 2 днів для підтримки безперервності виробництва клієнтами.

