Shanxi Jianing Forging може обробляти ковані з нержавіючої сталі 304, 304L, 316, 316L, з повним спектром реальних корпусів фланців, валів і кільцевих кованих з нержавіючої сталі, що забезпечує відмінну корозійну стійкість і підходить для хімічного та морського захисту від корозії.
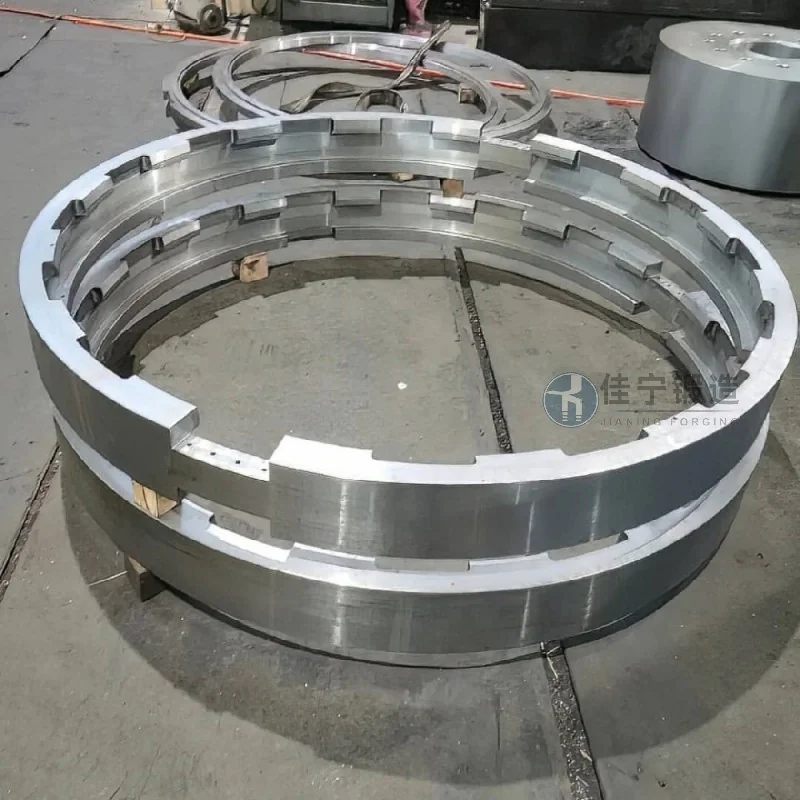
Завод фармацевтичного обладнання, розташований у Шеньчжені, Гуандун, спеціалізується на виробництві, дослідженнях і розробці професійного фармацевтичного обладнання. Щоб відповідати вимогам стерильного середовища та довготривалої стійкості до корозії, завод встановив суворі технічні стандарти для кованих елементів з нержавіючої сталі. Цей випадок демонструє, як ковальні підприємства (далі — «ми») використали індивідуальні процеси для забезпечення фабрики фармацевтичного обладнання ковкою з нержавіючої сталі, що відповідає стандартам GMP.
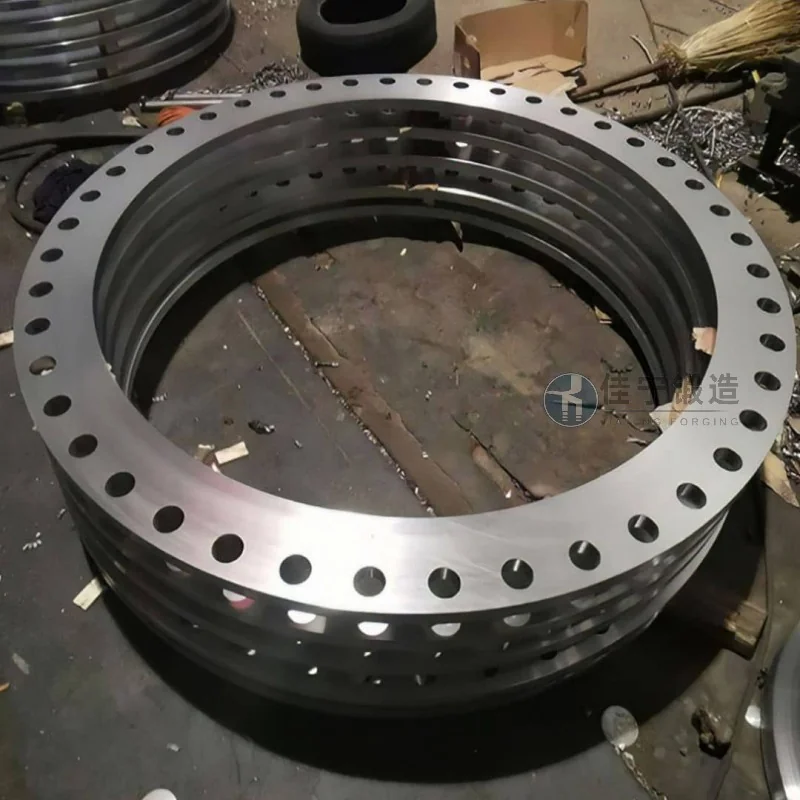
1. Чистота та запобігання забрудненню: Фармацевтичне обладнання включає компоненти, які безпосередньо контактують з хімікатами. Рекомендується не мати мертвих кутів або ямок для запобігання росту мікроорганізмів, а також слід формувати стабільну оксидну плівку шляхом пасивної обробки.
2. Корозія та стійкість до високих температур: обладнання схильне до міжгранулярної корозії або корозійного тріщини під напругою у звичайній нержавіючій сталі після тривалого контакту з кислими або лужними очищувальними засобами та високотемпературної парової стерилізації.
3. Точність і послідовність розмірів: ковки повинні безшовно підходити до таких компонентів, як тонкі клапани та насосні корпуси, з суворими вимогами до допусків (наприклад, ± 0,05 мм), а серійне виробництво має підтримувати високу консистенцію.
4. Сертифікація матеріалів і відстежуваність: Клієнти вимагають, щоб кожна партія ковок супроводжувалася оригінальними звітами про матеріали, записами про термічну обробку та даними механічних тестів продуктивності для відповідності аудиту Управління з ліками захворюваних засобів.
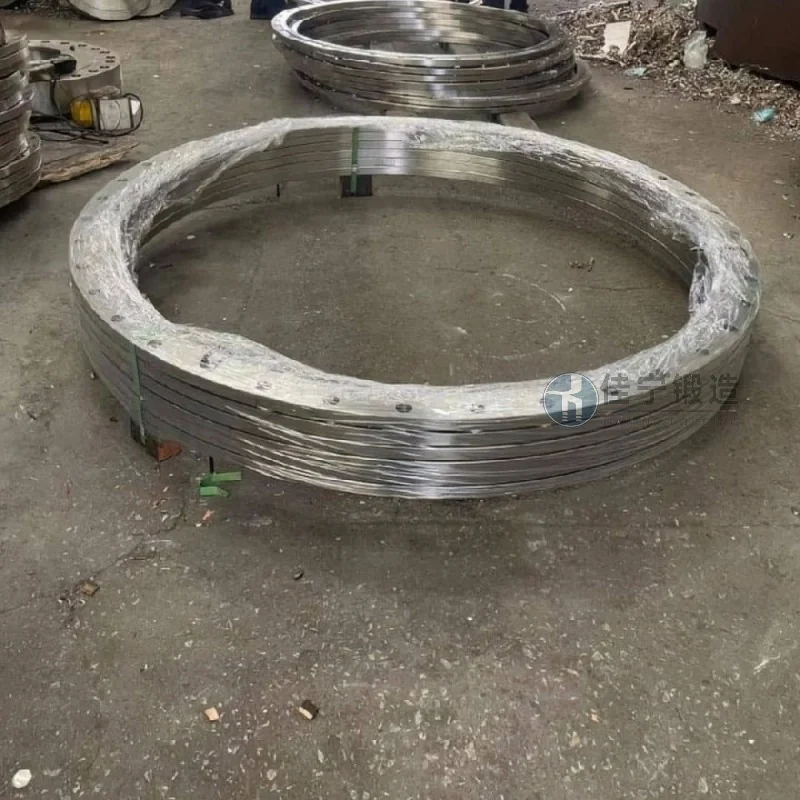
Щоб вирішити ці проблеми, ми пропонуємо такі індивідуальні рішення:
1. Процес тонкого кування: використовує багатонаправлений технологію кування штампів для зменшення навантаження на подальшу обробку, одночасно оптимізуючи лінії струмів для усунення внутрішніх дефектів і збільшення щільності кування.
2. Обробка поверхні та пасивація: після кування застосовується комбінований процес електролітичного полірування + маринування та пасивації з шорсткістю поверхні Ra≤0,4 мкм, а цілісність пасивної плівки перевіряється тестом із синьою точкою.
3. Суворий контроль якості: Кожне ковальство тестується на координатному вимірювальному апараті для ключових розмірів, а ультразвукове виявлення дефектів (UT) виконується для переконання у відсутності внутрішніх тріщин чи включень.
4. Повна відстежуваність процесу: створіть незалежні файли для кожної партії ковок, включно з номерами печей для сировини, параметрами кування, кривими термічної обробки та звітами про тестування третіх сторін (наприклад, SGS).
Завдяки цим рішенням завод фармацевтичного обладнання успішно оновив своє обладнання. Після двох років безперервної роботи кування не виявило проблем з корозією чи витоком, і подальші замовлення продовжували надходити.

