Shanxi Jianing Forging може обробляти ковані з нержавіючої сталі 304, 304L, 316, 316L, з повним спектром реальних корпусів фланців, валів і кільцевих кованих з нержавіючої сталі, що забезпечує відмінну корозійну стійкість і підходить для хімічного та морського захисту від корозії.
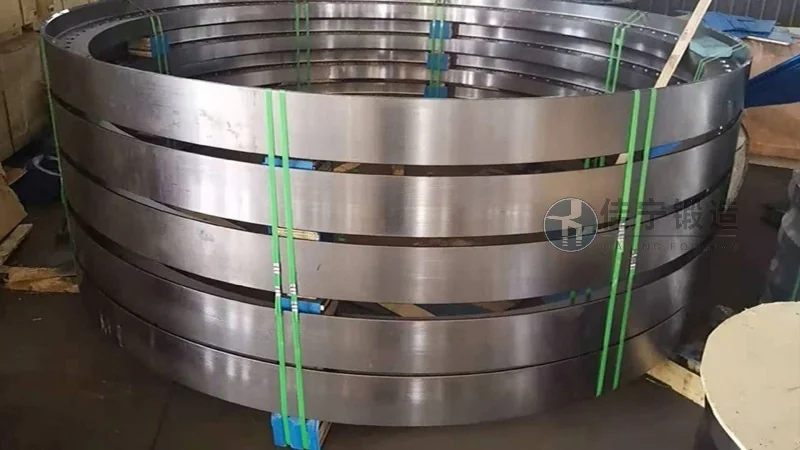
Завод харчового обладнання в місті Чженчжоу, Хенань, головним чином займається дослідженнями та виробництвом обладнання для харчової промисловості, причому його основний компонент — кування з нержавіючої сталі — довго залежить від зовнішніх закупівель. Через суворі вимоги до корозійної стійкості, конструктивної міцності та стандартів гігієни харчового обладнання, заводу терміново потрібно було знайти стабільних постачальників для кування для забезпечення безперервної роботи обладнання в умовах харчової обробки, що характеризуються високою температурою, високою вологістю та змінними кислотно-лужними умовами.
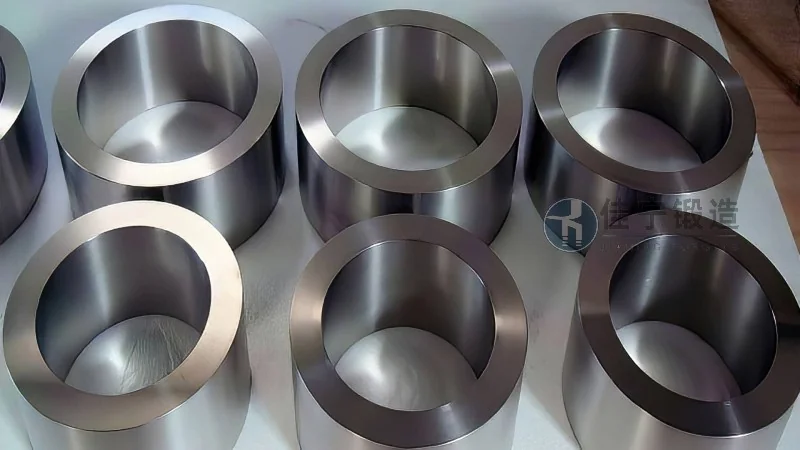
Цей завод харчового обладнання зіткнувся з численними труднощами під час виробництва: по-перше, склад матеріалів продукції, наданої початковим постачальником кування, був нестабільним, через що деякі деталі після контакту з кислими продуктами з'явилися ямки та плями іржі; По-друге, мікротріщини та нерівномірна мікроструктура всередині кування, що впливає на термін служби тисконосних компонентів; По-третє, цикли доставки часто затримуються, що порушує плани складання обладнання. Крім того, завод має чіткі вимоги до шорсткості поверхні ковок, які повинні відповідати харчовим стандартам гладкості, але багато постачальників раніше стикалися з труднощами у послідовному дотриманні цих стандартів.
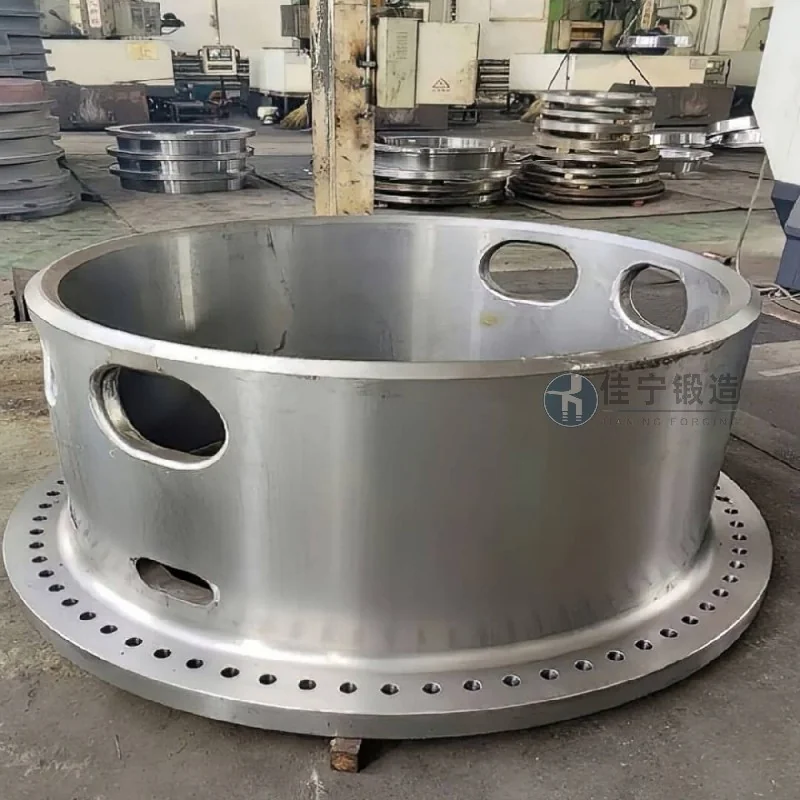
Щоб вирішити ці проблеми, Jianing Forgeing пропонує систематичне рішення. Щодо матеріалів, ми суворо обираємо купюри з нержавіючої сталі 304/316L, які відповідають вимогам до корозійної стійкості для харчового обладнання. Кожна партія має сертифікат матеріалу для забезпечення стабільності хімічного складу від джерела. На етапі кування використовують багатонаправлений прокат і температурно-контрольовані процеси кування для усунення внутрішньої розпливчастості та розділення, що призводить до щільної та однорідної мікроструктури. Після цього проводиться термічна обробка розчином і стабілізацією для підвищення стійкості до міжгранулярної корозії. На етапі оздоблення використовують точку з ЧПУ та дрібне шліфування для стабілізації шорсткості поверхні на рівні Ra≤0,8 мкм, що відповідає гігієнічним нормам для поверхонь, що контактують з харчовими речовинами. Водночас компанія впровадила 18-етапний процес інспекції, включаючи ультразвукове виявлення дефектів і тестування твердості, щоб гарантувати, що на кожній ковці немає внутрішніх дефектів. Після трьох місяців валідації партії рівень відмов і повернення компонентів на заводі харчового обладнання знизився приблизно на 70%, життєвий цикл обладнання було подовжено приблизно на 30%, а рівень своєчасної доставки перевищив 98%.

