Shanxi Jianing Forging, gerçek hayattaki mühendislik kasalarını içeren tüp levhaları, flanşlar ve çeşitli yuvarlak disk dövmeleri içerir. Karbon çelik ve paslanmaz çelik disk dövmelerinin bitmiş ürünleri net şekilde fotoğraflanmıştır; bu da dövmelerin işlem hassasiyetini ve boru hattı uyumluluğunun etkinliğini doğrudan yansıtır.
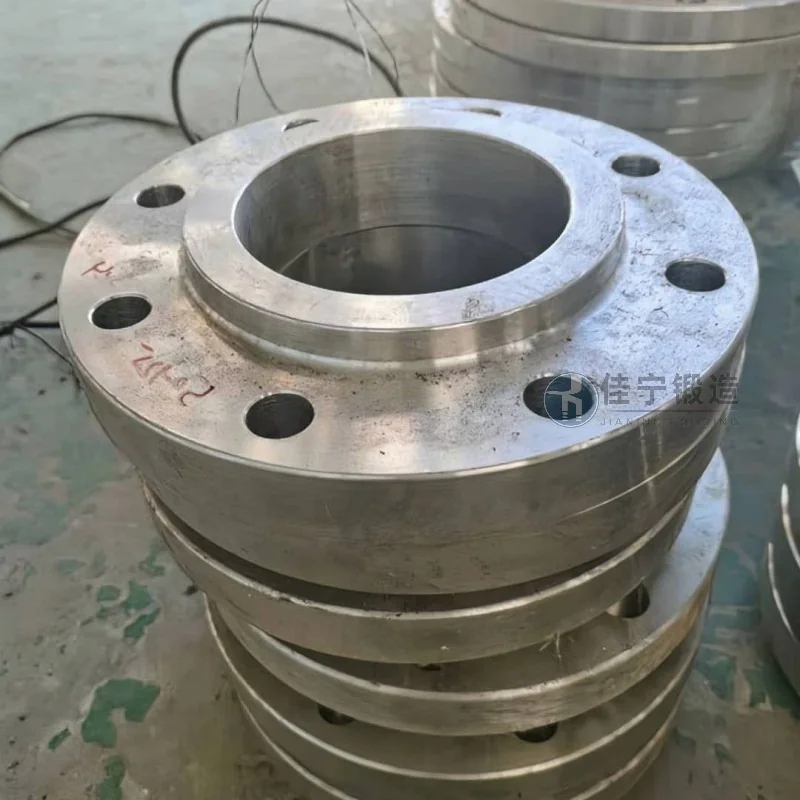
Fengxian, Şanghay'da bulunan bir hidrolik parça üreticisi, tavada dövme işlemlerinde uzun süredir verimlilik ve kalite açısından ikili baskılarla karşı karşıyadır. Bu şirket tarafından üretilen disk dövmeleri, malzeme yoğunluğu, boyut doğruluğu ve yüzey bütünlüğü açısından yüksek gereksinimlere sahip hidrolik sistemlerin ana bileşenleri için kullanılır. Orijinal süreç, sadece uzun üretim döngülerine sahip olmakla kalmayıp, bitmiş verimde büyük dalgalanmalar yaşadığı ve sipariş talebini karşılamayı zorlaştıran geleneksel açık kalıp dövme yöntemini kullanıyordu.
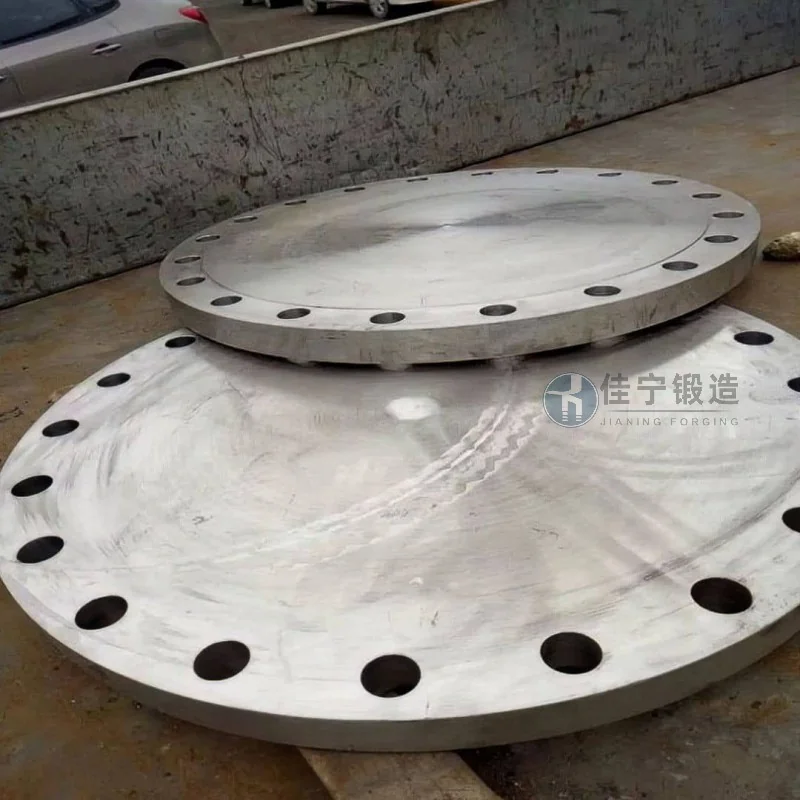
Şirket, tavada dövme üretimi sırasında esas olarak üç sorunla karşılaştı: birincisi, düşük malzeme kullanım oranı, geleneksel süreçlerde yüksek burr kârları, bu da sürekli yüksek maliyetlere yol açtı; İkincisi, yetersiz iç yapısal düzensizlik; bazı dövme yapıları sonraki işleme sırasında mikro çatlaklar veya gevşek kusurlar ortaya çıkarıyor ve bu da ürün hizmet ömrünü etkiler; Üçüncüsü, seri üretim sırasında kötü boyutsal tutarlılık; farklı partiler arasındaki dış çapta ve kalınlık sapmaları tolerans aralıklarını aşıyor ve bu da sonraki işleme süreçlerinde sık sık ayarlamalara yol açıyor. Bu sorun noktaları, şirketlerin kapasite iyileştirmelerini ve müşteri memnuniyetini doğrudan kısıtlar.
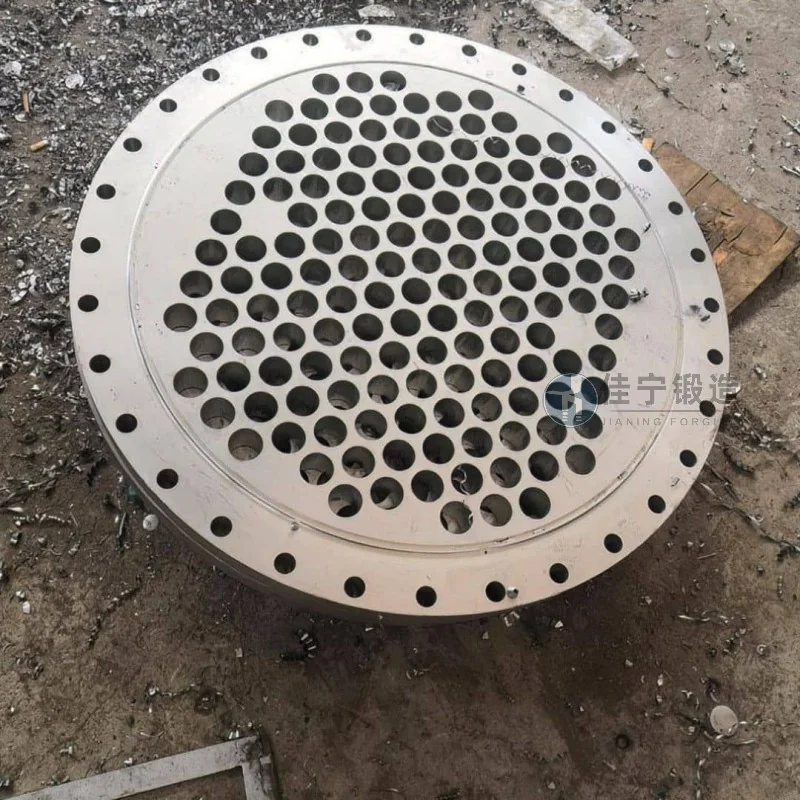
Bu sorunları çözmek için Jianing Forging, şirket için özel bir disk dövme kalıp dövme çözümü sunmuştur. Kalıp boşluğu tasarımı ve dövme süreci parametreleri optimize edilerek, yakın ağ şekillendirme sağlanmış ve malzeme israfı azaltılmıştır. Aynı zamanda, çok yönlü kalıp dövme teknolojisi, metal akış hatlarını parça konturu boyunca makul şekilde dağıtmak için kullanılır; böylece dövmenin iç mikroyapısal yoğunluğu ve mekanik özellikleri iyileştirilir. Boyutsal kontrol açısından, ince kalıplar ve stabil bir sıcaklık kontrol sistemi yardımıyla dış çapta tolerans ±0,3mm, kalınlık toleransı ise ±0,15mm içinde tutulur ve parti tutarlılığını etkili şekilde destekler. Ayrıca, ısıtma döngülerinin sayısı ve kalıp dövme süreci kısaltarak, tek bir parçanın üretim döngüsü geleneksel yöntemlere kıyasla yaklaşık %30 azalır ve bu da genel verimlilik artışına yol açar. Bu çözüm şirkette partiler halinde uygulanmış, yüksek düzeyde istikrarlı bir verimle ve müşteri geri bildirimleri olumlu olmuştur.

