Shanxi Jianing Forging ประกอบด้วยกรณีวิศวกรรมจริงของแผ่นท่อ หน้าแปลน และแผ่นกลมหลากหลายชนิดผลิตภัณฑ์สําเร็จรูปของเหล็กกล้าคาร์บอนและแผ่นดิสก์สแตนเลสถูกถ่ายภาพอย่างชัดเจน สะท้อนความแม่นยําในกระบวนการและประสิทธิภาพของความเข้ากันได้ของท่อ
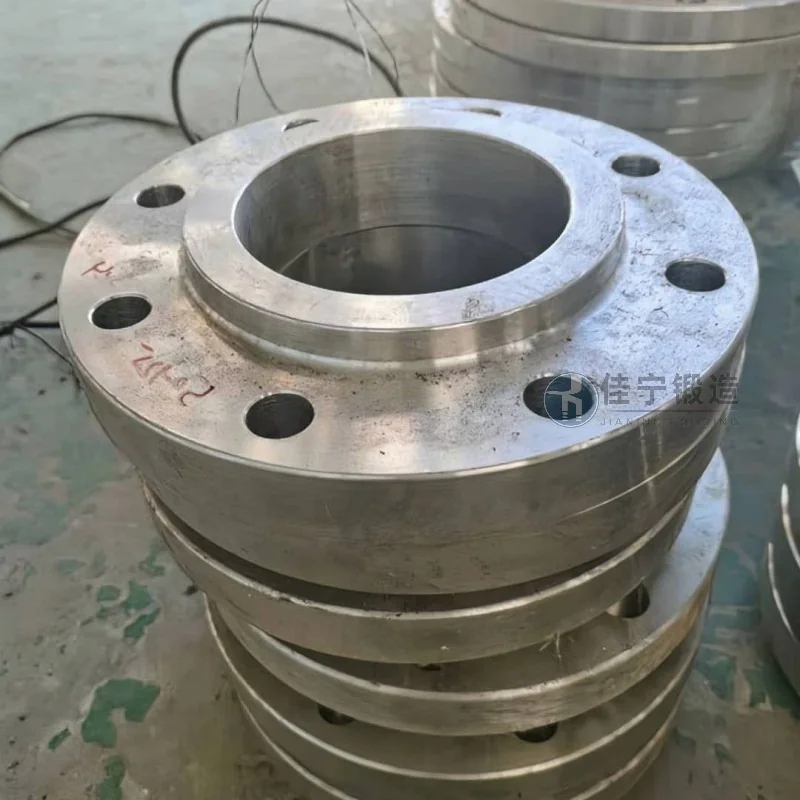
ผู้ผลิตชิ้นส่วนไฮดรอลิกในเมืองเฟิงเซียน เซี่ยงไฮ้ เผชิญกับแรงกดดันสองด้านด้านประสิทธิภาพและคุณภาพในกระบวนการขึ้นรูปถาดมาอย่างยาวนาน แผ่นฟอร์จที่ผลิตโดยบริษัทนี้ส่วนใหญ่ใช้สําหรับชิ้นส่วนสําคัญของระบบไฮดรอลิก โดยมีข้อกําหนดสูงในเรื่องความหนาแน่นของวัสดุ ความแม่นยําของขนาด และความสมบูรณ์ของพื้นผิว กระบวนการดั้งเดิมใช้การตีขึ้นรูปแบบเปิดแบบดั้งเดิม ซึ่งไม่เพียงแต่มีรอบการผลิตที่ยาวนาน แต่ยังมีความผันผวนของผลผลิตสําเร็จรูปสูง ทําให้ยากต่อความต้องการคําสั่งซื้อที่เพิ่มขึ้น
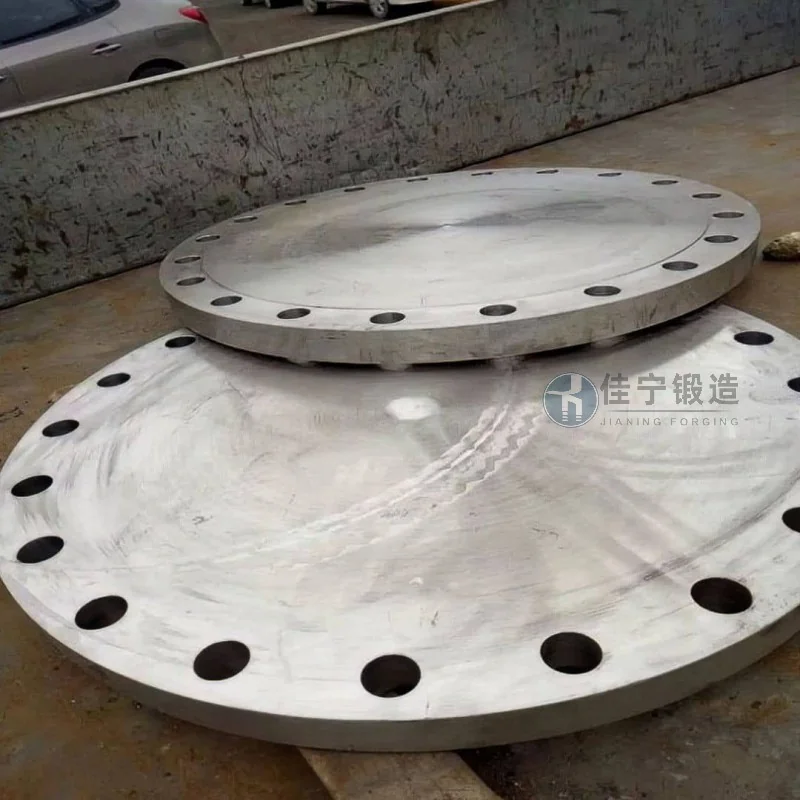
บริษัทเผชิญปัญหาหลักสามประการระหว่างการผลิตแผ่นตีขึ้นรูปแบบแพน ได้แก่ ประการแรก อัตราการใช้วัสดุต่ํา โดยมีส่วนต่างคมคมสูงในกระบวนการแบบดั้งเดิม ส่งผลให้ต้นทุนสูงอย่างต่อเนื่อง; ประการที่สอง ความสม่ําเสมอของโครงสร้างภายในไม่เพียงพอ โดยบางการตีขึ้นรูปเผยให้เห็นรอยร้าวเล็กๆ หรือข้อบกพร่องหลวมในระหว่างกระบวนการผลิตภายหลัง ซึ่งส่งผลต่ออายุการใช้งานของผลิตภัณฑ์; ประการที่สาม ความสม่ําเสมอของขนาดที่ไม่ดีในระหว่างการผลิตจํานวนมาก โดยความแตกต่างของเส้นผ่านศูนย์กลางและความหนาภายนอกระหว่างชุดงานต่าง ๆ เกินช่วงความคลาดเคลื่อน ทําให้เกิดการปรับแกะบ่อยครั้งในกระบวนการกลึงถัดไป ปัญหาเหล่านี้จํากัดโดยตรงต่อการพัฒนาศักยภาพและความพึงพอใจของลูกค้าของบริษัท
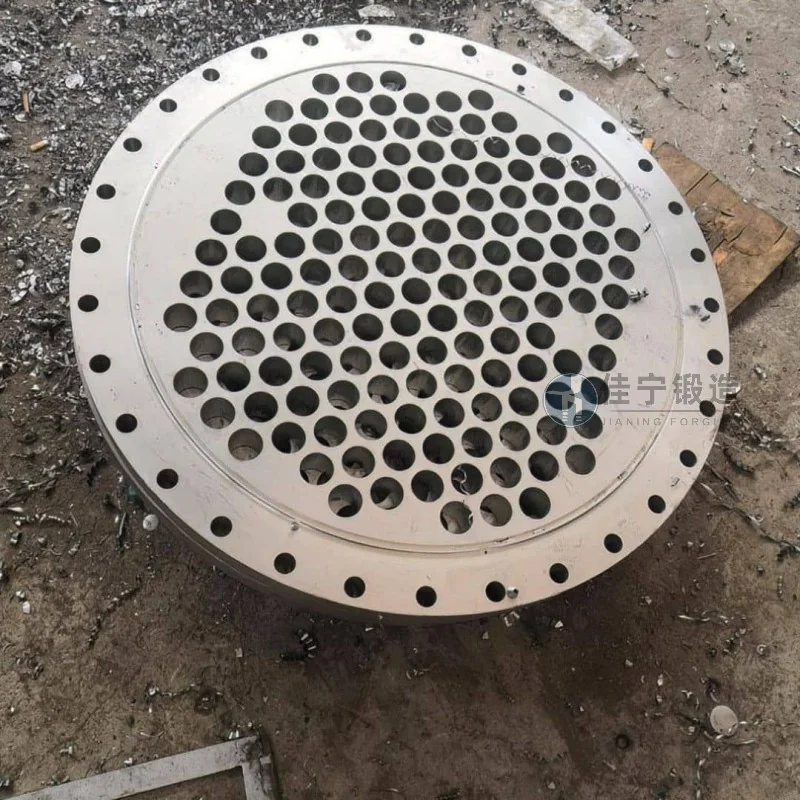
เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging ได้ปรับแต่งโซลูชันการตีขึ้นรูปแผ่นดิสก์โดยเฉพาะสําหรับบริษัท ด้วยการปรับแต่งการออกแบบโพรงแม่พิมพ์และพารามิเตอร์กระบวนการตีขึ้นรูป จึงเกิดการขึ้นรูปแบบใกล้สุทธิ ลดการสูญเสียวัสดุ ในขณะเดียวกัน เทคโนโลยีการตีขึ้นรูปแบบหลายทิศทางถูกนํามาใช้เพื่อกระจายเส้นทางการไหลของโลหะตามแนวขอบชิ้นงานอย่างเหมาะสม ส่งผลให้ความหนาแน่นโครงสร้างจุลภาคภายในและคุณสมบัติทางกลของงานตีขึ้นรูปดีขึ้น ในด้านการควบคุมขนาด ด้วยแม่พิมพ์ละเอียดและระบบควบคุมอุณหภูมิที่เสถียร ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอกถูกควบคุมไว้ที่ ±0.3 มม. และความคลาดเคลื่อนของความหนาไม่เกิน ±0.15 มม. ซึ่งช่วยสนับสนุนความสม่ําเสมอของการผลิตได้อย่างมีประสิทธิภาพ นอกจากนี้ ด้วยการลดจํานวนรอบการให้ความร้อนและกระบวนการตีขึ้นรูป รอบการผลิตชิ้นเดียวจะลดลงประมาณ 30% เมื่อเทียบกับวิธีดั้งเดิม ส่งผลให้ประสิทธิภาพโดยรวมดีขึ้น โซลูชันนี้ถูกนําไปใช้เป็นชุดในบริษัท โดยมีผลผลิตที่มั่นคงในระดับสูง และความคิดเห็นจากลูกค้าก็เป็นไปในทางบวก

