Shanxi Jianing Forging ประกอบด้วยกรณีวิศวกรรมจริงของแผ่นท่อ หน้าแปลน และแผ่นกลมหลากหลายชนิดผลิตภัณฑ์สําเร็จรูปของเหล็กกล้าคาร์บอนและแผ่นดิสก์สแตนเลสถูกถ่ายภาพอย่างชัดเจน สะท้อนความแม่นยําในกระบวนการและประสิทธิภาพของความเข้ากันได้ของท่อ
ในด้านเครื่องจักรก่อสร้าง แผ่นฟอร์จิ้งในฐานะส่วนประกอบโครงสร้างสําคัญมีคุณภาพที่ส่งผลโดยตรงต่อความมั่นคงโดยรวมในการทํางานและอายุการใช้งานของเครื่องจักรทั้งหมด โรงงานเครื่องจักรก่อสร้างในเมืองลองหนาน มณฑลกานซู่ เผชิญกับปัญหามานาน เช่น ความแม่นยําของขนาดสินค้าที่ไม่เพียงพอ การสูญเสียวัสดุอย่างรุนแรง และประสิทธิภาพการผลิตต่ําในระหว่างการจัดซื้อเหล็กหล่อม้วน ซึ่งจํากัดการประกอบเครื่องจักรทั้งหมดและการควบคุมต้นทุนอย่างราบรื่น เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging ได้ปรับปรุงทุกอย่างตั้งแต่การเลือกวัตถุดิบ การออกแบบแม่พิมพ์ ไปจนถึงกระบวนการขึ้นรูปอย่างเป็นระบบ มอบโซลูชันการตีขึ้นรูปแผ่นดิสก์ที่เชื่อถือได้ให้กับลูกค้า
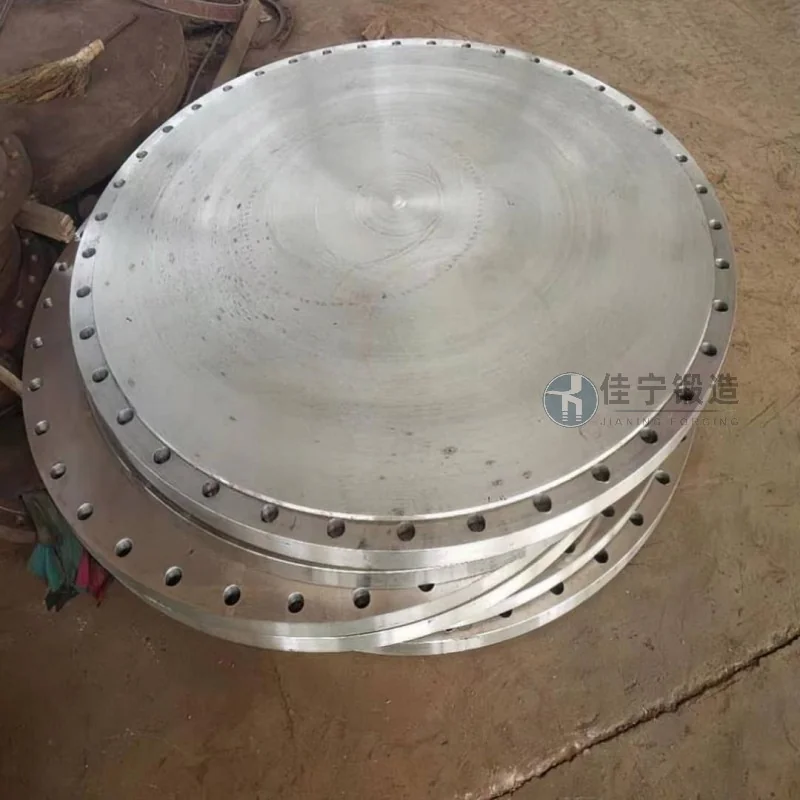
โรงงานเครื่องจักรก่อสร้างในลองหนาน มณฑลกานซู ผลิตเครื่องตัก รถแทรกเตอร์ และอุปกรณ์อื่น ๆ เป็นหลัก ซึ่งกลไกบังคับเลี้ยวหลักและชิ้นส่วนเชื่อมต่อทั้งหมดต้องใช้การตีขึ้นรูปแผ่นดิสก์ โรงงานใช้กระบวนการตีขึ้นรูปแบบเปิดแบบดั้งเดิม ส่งผลให้มีค่าการกลึงและอัตราการใช้วัสดุต่ํากว่า 60% โดยมีความผันผวนของขนาดระหว่างชุดงานอย่างมาก ส่งผลให้ต้องซ่อมแซมซ้ําระหว่างการประกอบและรบกวนวงจรการผลิตอย่างรุนแรง หลังจาก Jianing Forging เข้ามามีส่วนร่วม พวกเขาใช้เทคโนโลยีการตีขึ้นรูปแบบละเอียดเพื่อเพิ่มการใช้วัสดุเกิน 82% พร้อมทั้งช่วยให้มั่นใจในความสม่ําเสมอของขนาดผลิตภัณฑ์
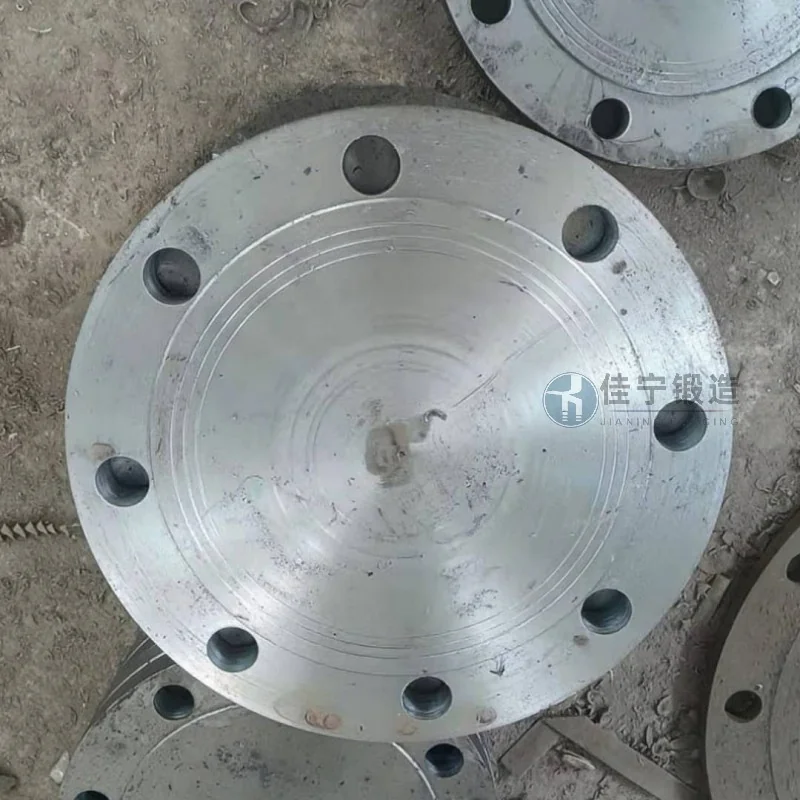
ปัญหาหลักที่ลูกค้ารายนี้เผชิญ ได้แก่: 1. ความเบี่ยงเบนของแกนร่วมของกระบอกสูบด้านนอกและรูด้านในของงานตีขึ้นรูปเกิน 0.5 มม. ส่งผลให้เกิดการสูญเสียวัสดุสูงในกระบวนการกลึงถัดไป; 2. ใช้เหล็กเพียง 45 ชิ้นเป็นวัสดุเดียว โดยมีสํารองความแข็งแรงไม่เพียงพอภายใต้สภาพการทํางานบางประเภท ทําให้มีโอกาสเกิดความล้าล้าก่อนเวลามากขึ้น; 3. กระบวนการอบความร้อนหลังการตีขึ้นรูปที่ไม่เสถียร ส่งผลให้การกระจายความแข็งไม่สม่ําเสมอและทําให้เครื่องมือสึกหรอเร็วขึ้นในระหว่างกระบวนการถัดไป; 4. วงจรการจัดส่งของซัพพลายเออร์เดิมนานถึง 45 วัน ทําให้ยากต่อความต้องการตารางการผลิตที่ยืดหยุ่นของโรงงานสําหรับ "ล็อตเล็กและหลายสายพันธุ์"
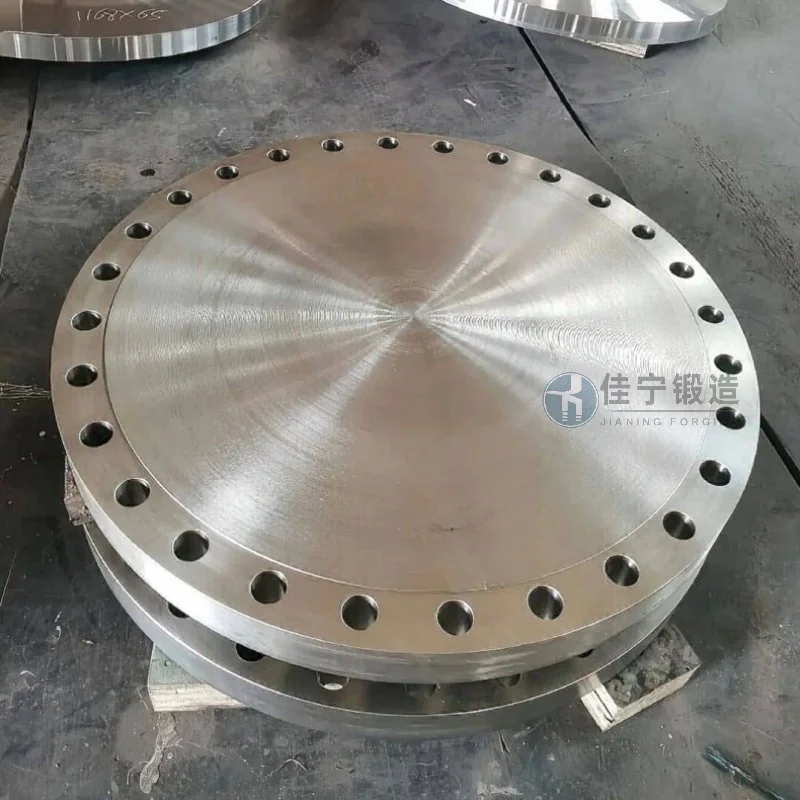
เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging มีโซลูชันดังนี้: ประการแรก โดยใช้ฟิกซ์เจอร์ไดฟอร์จแบบหลายทิศทางร่วมกับระบบควบคุมอุณหภูมิเตาเผา CNC จะควบคุมความเป็นแกนร่วมของแผ่นตีขึ้นรูปได้ภายใน 0.2 มม. ลดค่าการกลึง; ประการที่สอง โดยขึ้นอยู่กับสภาพการทํางานที่แตกต่างกัน เราแนะนําเกรดเหล็กอัลลอยที่เหมาะสม (เช่น 40Cr, 35CrMo) และปรับปรุงกระบวนการปรับมาตรฐานหลังการตีขึ้นรูป + อบอ่อน เพื่อให้ได้ความสม่ําเสมอของความแข็ง HRC 22~28;ประการที่สาม จัดตั้งระบบการผลิตแบบกระบวนการสั้น ย่อระยะเวลาการจัดส่งสําหรับล็อตเดียวให้เหลือต่ํากว่า 20 วัน เพื่อให้สอดคล้องกับความต้องการตารางการผลิตที่ยืดหยุ่นของลูกค้า; นอกจากนี้ การจําลองด้วยคอมพิวเตอร์ยังช่วยปรับแต่งรูปร่างว่างเปล่า ทําให้การใช้วัตถุดิบคงที่ที่ 80%~85% ลดต้นทุนการผลิตโดยรวมของลูกค้า

