Shanxi Jianing Forging ได้รวบรวมกรณีจริงของแหวนหน้าแปลนพลังงานลม เฟืองวงแหวน แหวนลูกปืน วงแหวนลูกกลิ้ง และแหวนรองอื่น ๆ พร้อมผลิตภัณฑ์ฟอร์จสําเร็จรูปครบวงจรสําหรับเหล็กกล้าคาร์บอน สแตนเลส และแหวนอัลลอย เพื่อให้ข้อมูลอ้างอิงสําหรับการเลือกผลิตภัณฑ์และโซลูชันที่ไม่เป็นมาตรฐาน
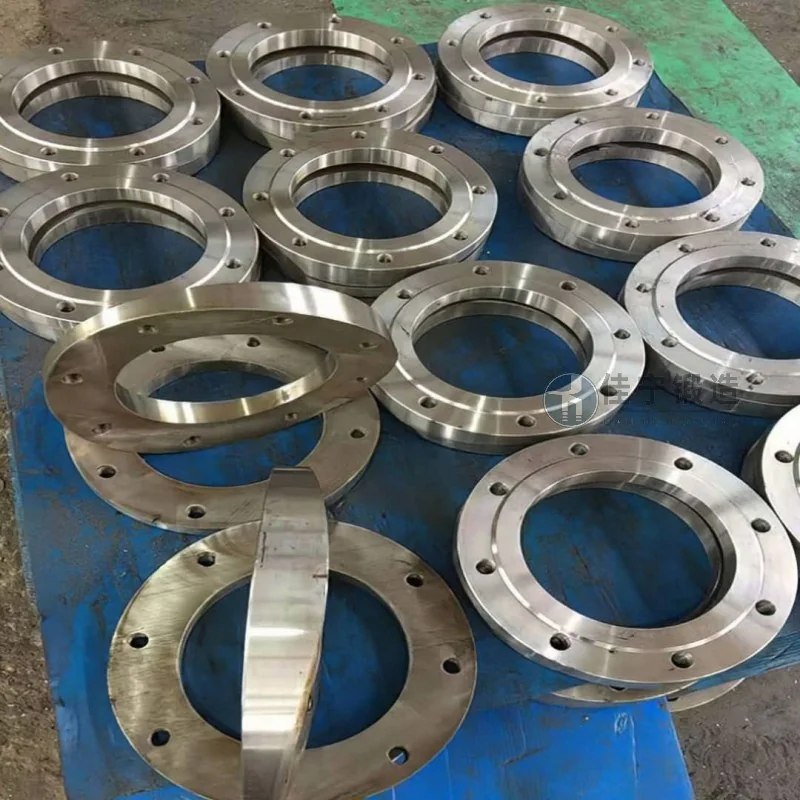
โรงงานอุปกรณ์ไฮดรอลิกในฉางซา มณฑลหูหนาน กําหนดมาตรฐานสูงในเรื่องความแม่นยําของขนาด ความสม่ําเสมอของโครงสร้างภายใน และผิวเคลือบของเหล็กตีขึ้นรูปวงแหวน เมื่อผลิตชิ้นส่วนสําคัญสําหรับกระบอกไฮดรอลิกขนาดใหญ่ โรงงานเดิมใช้กระบวนการหล่อแบบดั้งเดิม แต่การหล่อมักมีข้อบกพร่อง เช่น ความพรุนและการแยกตัว ส่งผลให้ค่าการกลึงสูงและอัตราเศษเหล็กสูง ซึ่งส่งผลต่อเวลาส่งมอบโครงการ
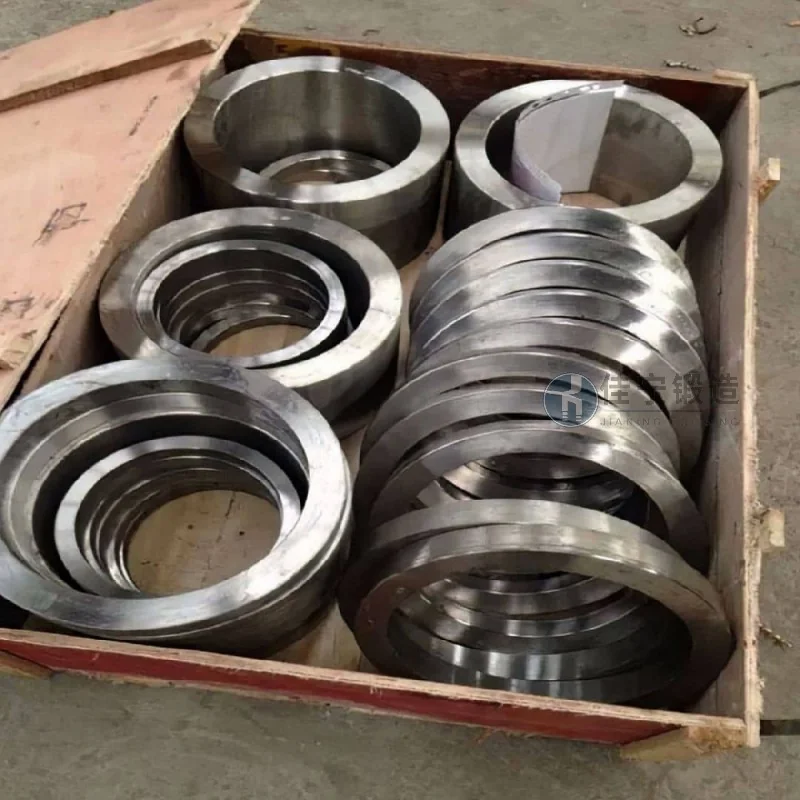
ลูกค้าต้องเผชิญกับปัญหาหลักสามประการ: ประการแรก ความเข้มข้นของเส้นผ่านศูนย์กลางภายในและด้านนอกของแหวนตีขึ้นรูปนั้นควบคุมได้ยากภายใน 0.5 มม. ส่งผลให้กระบวนการกลึงต้องใช้เวลานาน; ประการที่สอง เม็ดภายในของชิ้นส่วนขึ้นรูปหยาบ ไม่สามารถตอบสนองความต้องการอายุการใช้งานของกระบอกไฮดรอลิกภายใต้แรงดันสูง; ประการที่สาม วงจรการส่งมอบของซัพพลายเออร์เดิมไม่เสถียร มักทําให้ความคืบหน้าในการประกอบล่าช้าเนื่องจากการทํางานซ้ําในเครื่องจักรกล
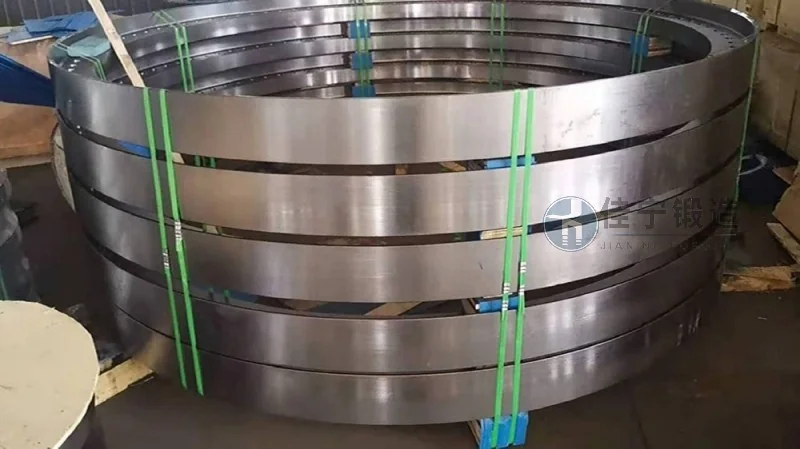
เพื่อแก้ไขปัญหาเหล่านี้ เราจึงนําเสนอโซลูชันการตีขึ้นรูปแหวนที่ปรับแต่งเฉพาะบุคคล ขั้นแรก ใช้กระบวนการรีดวงแหวนละเอียด โดยมีการรีดหลายครั้งติดต่อกันเพื่อกระจายเส้นโลหะอย่างสม่ําเสมอตามแนวรอบวง ช่วยขจัดข้อบกพร่องของโครงสร้างจุลภาคในการหล่อได้อย่างมีประสิทธิภาพ และรักษาความเข้มข้นของผลิตภัณฑ์สําเร็จรูปให้คงที่ไม่เกิน 0.3 มม. ประการที่สอง พารามิเตอร์อุณหภูมิและอัตราการเสียรูปของกระบวนการตีขึ้นรูปได้รับการปรับแต่งเพื่อให้ได้ขนาดเม็ดเกินเกรด 7 ซึ่งช่วยเพิ่มความต้านทานความล้าของวัสดุ สุดท้าย ได้มีการจัดตั้งระบบติดตามคุณภาพแบบครบวงจรตั้งแต่การตัดและให้ความร้อนจนถึงผลิตภัณฑ์สําเร็จรูป ลดระยะเวลาการจัดส่งชิ้นเดียวเหลือ 15 วัน และยึดมั่นในการตรวจสอบแบบมิติเดียว ซึ่งช่วยลดต้นทุนการแปรรูปหลังการแปรรูปและการสูญเสียเวลาของลูกค้า

