Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
В области производства ветрового оборудования ковка подшипников, являющиеся ключевыми компонентами трансмиссии, напрямую влияют на общую эксплуатационную стабильность и срок службы всей машины. Решение для ковки труб, предоставленное компанией Caring Forging на заводе по производству ветровых подшипников в Чэндэ, Хэбэй, эффективно решило отраслевые задачи в области управления процессами и поддержки производительности, помогая клиентам модернизировать свою продукцию.
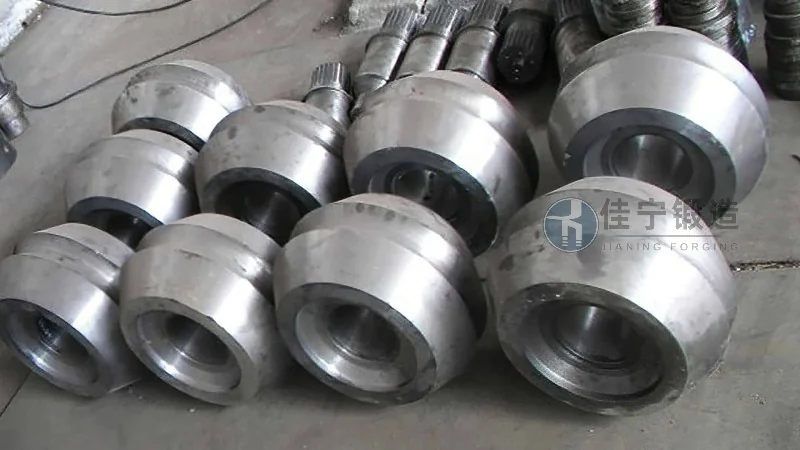
Завод по производству подшипников ветровой энергии в Чэндэ, Хэбэй, заказал Цзянину ковку и производство партии трубчатых ковок для подшипников шпинделей ветровой энергии. Эта партия ковок должна соответствовать высоким требованиям к несущей нагрузке и длительному сроку службы, вызванным тенденцией к более крупным и лёгким изделиям, а также адаптироваться к существующему оборудованию и процессам сборки заказчика.
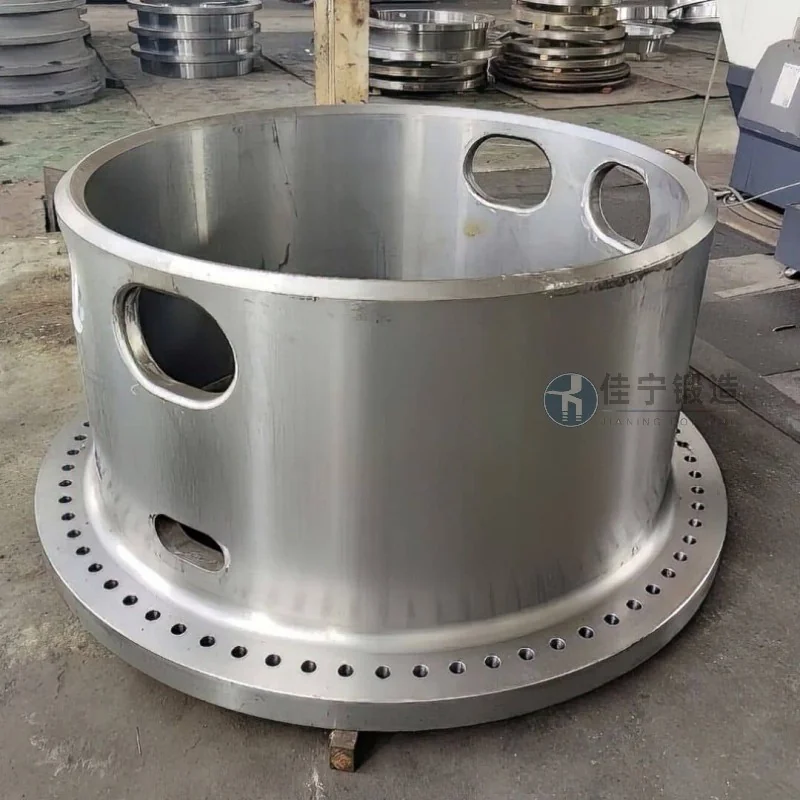
Заказчики сталкиваются с множеством проблем в реальном производстве: во-первых, традиционные процессы ковки часто приводят к внутренним конструктивным дефектам, таким как рыхлость и разделение в ковках, что влияет на эксплуатационную надёжность подшипников; Во-вторых, при ковке есть большой запас на обработку, что приводит к высоким затратам на обработку и длинным циклам последующей обработки; В-третьих, сложность контроля деформации при термической обработке крупных цилиндрических ковок приводит к низкому выходу; В-четвёртых, скорость реагирования цепочки поставок недостаточна, что затрудняет удовлетворение быстрых потребностей ветровой энергетики.
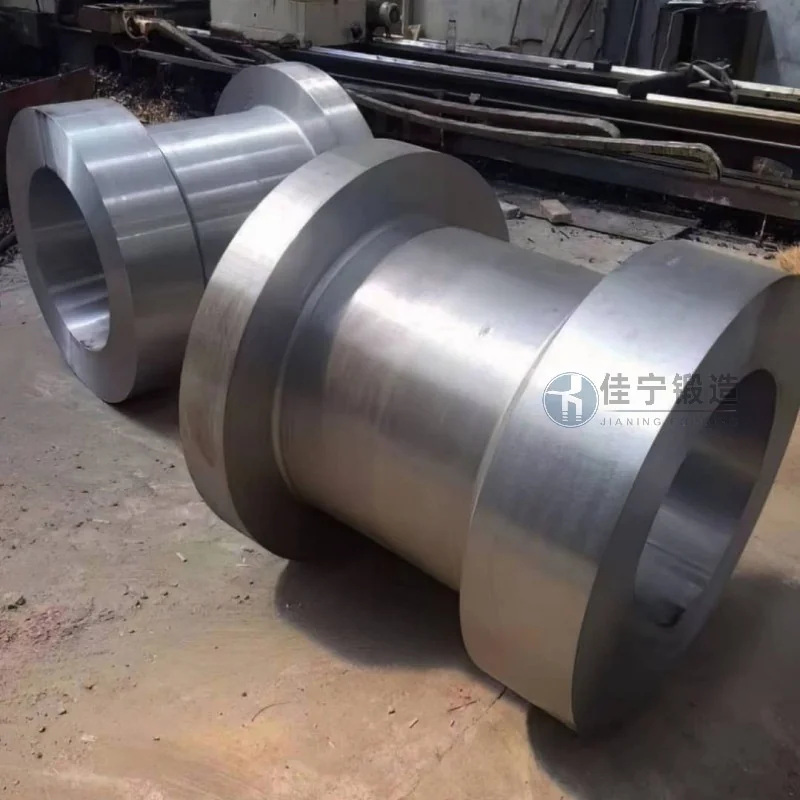
Jianing Forge решает эти проблемы, предлагая систематическое решение: использование многонаправленного ковки и процессов формования с контролируемой температурой для эффективной очистки зерен, равномерной микроструктуры и уменьшения внутренних дефектов; За счёт оптимизации конструкции формы и тепла ковки допуска к обработке заготовок уменьшается более чем на 15%, что сокращает цикл обработки; Применять сегментированную термическую обработку и технологию моделирования преддеформации, чтобы поддерживать уровень деформации в пределах требуемых чертежей; В то же время, опираясь на гибкое расписание производства, весь процесс от ввода материалов до доставки сокращается на 20%, что поддерживает этапы выполнения проектов клиентов. Окончательно поставленные бочковые ковки были проверены заказчиком, и все показатели эффективности соответствовали или превышали технические стандарты соглашения, при стабильном качестве партий.

