Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
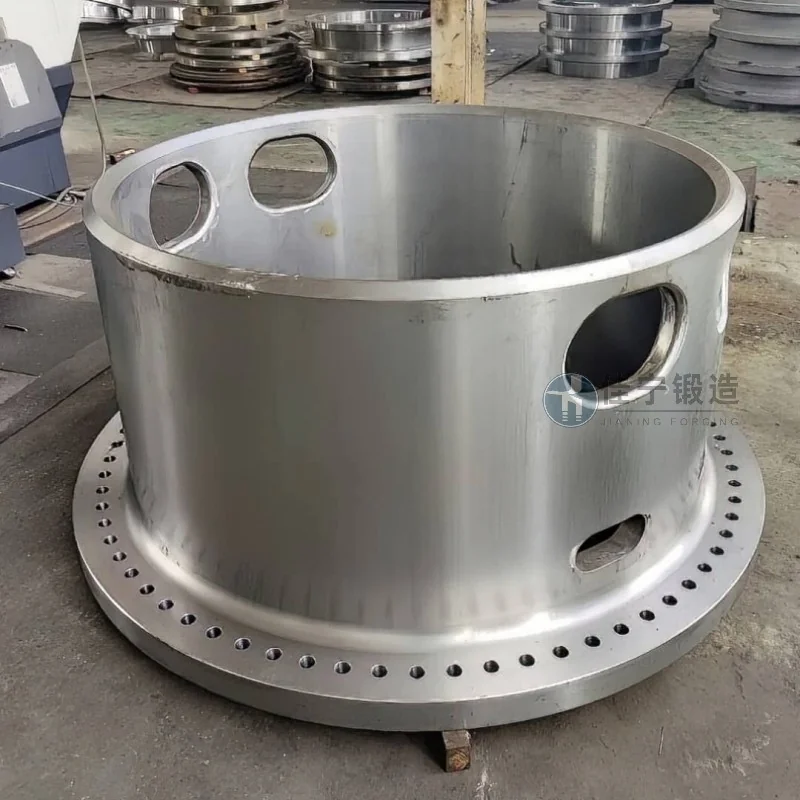
Тяжёлая верфь, расположенная в Линфэне, Шаньси, в основном выполняет производственные задачи для ключевых компонентов крупных судов энергетических систем. На этапе обработки в бочках завод долгое время сталкивался с производственными узкими местами, такими как низкое использование материалов, длительные циклы обработки и недостаточная устойчивость размеров, что напрямую влияет на график поставок всего сосуда и контроль стоимости.
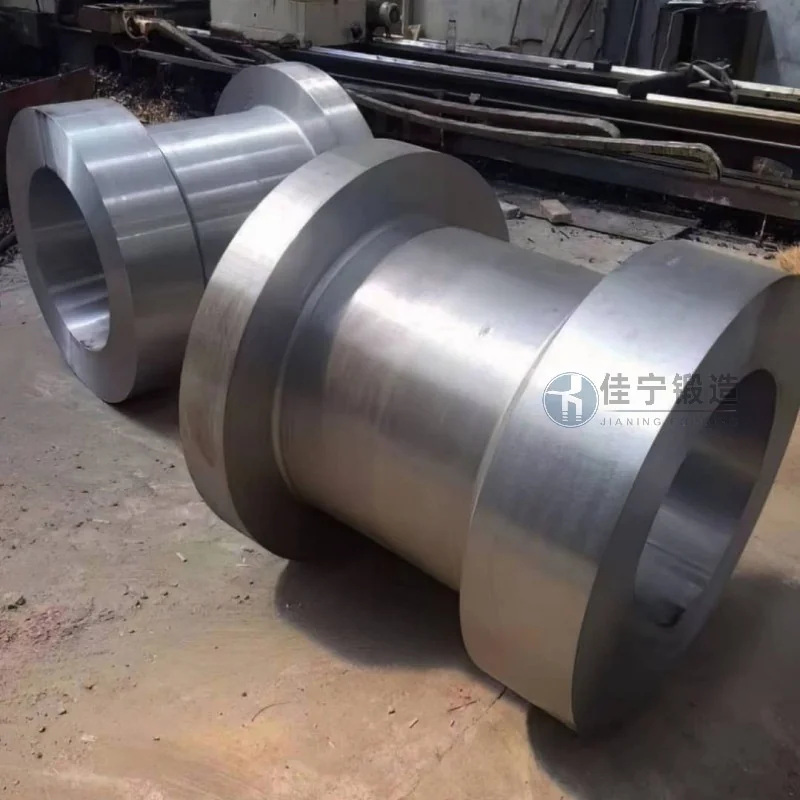
Основные проблемы завода проявляются в трёх аспектах: во-первых, традиционный процесс ковки для крупных цилиндрических ковок склонен к образованию внутренних микротрещин, что приводит к высокому уровню металлолома при последующей обработке; Во-вторых, низкая согласованность размеров между несколькими партиями ковок требует многократного ремонта во время сборки, что продлевает итоговый цикл сборки; В-третьих, первоначальный поставщик не может одновременно удовлетворять требования к материалам для повышения прочности и хорошей сварочной способности, что требует частой смены сортов материалов и усугубляет сложности управления цепочкой поставок.
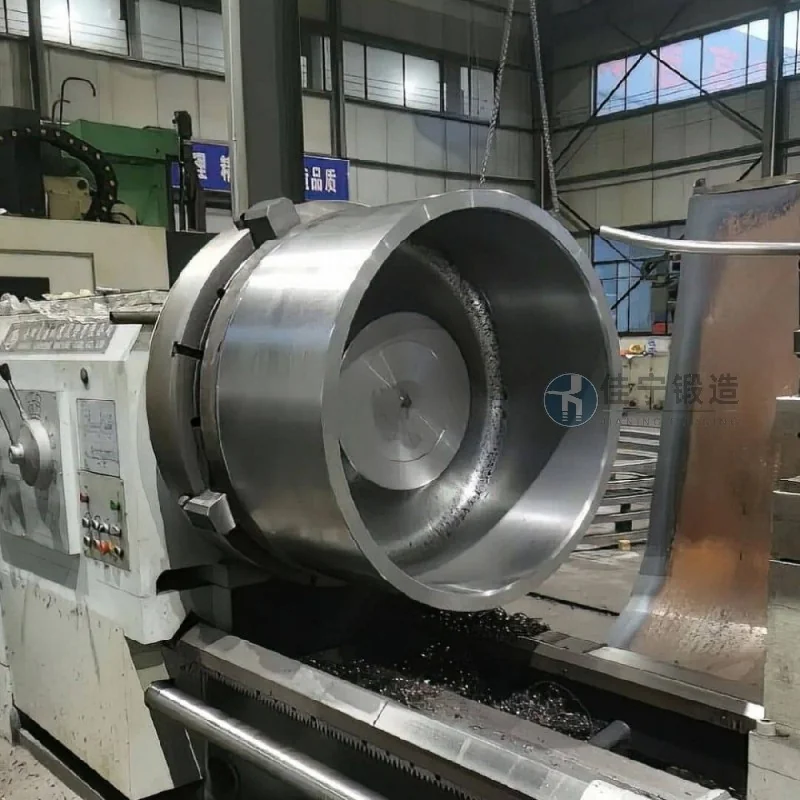
Основываясь на этих проблемах, компания Jianing Forge предложила целенаправленное решение: внедрение процесса, сочетающего многонаправленное ковение с температурно контролируемым охлаждением, чтобы эффективно устранить внутреннюю концентрацию напряжений и повысить плотность ковки на один уровень; Благодаря тщательному проектированию формы и оптимизированным процессам ковки отклонения коаксиальности и округлости цилиндрических ковок контролируются в рамках отраслевых стандартных допусков; В то же время были разработаны специализированные формулы сплавов для повышения адаптивности сварки при одновременном повышении прочности на разрыв, позволяя выполнять последующие процессы сварки без дополнительной термической обработки. После реализации этого плана общий выход бочковых ковок на верфи улучшился, а цикл обработки отдельных деталей был сокращён примерно на 20%.

