A Shanxi Jianing Forging reuniu casos reais de anéis de flange, engrenagens circulares, anéis de rolamento, anéis de rolo e outros anéis, com uma gama completa de produtos acabados de forjamento para aço carbono, aço inoxidável e anéis de liga, fornecendo referência para seleção de produtos e soluções não padronizadas.
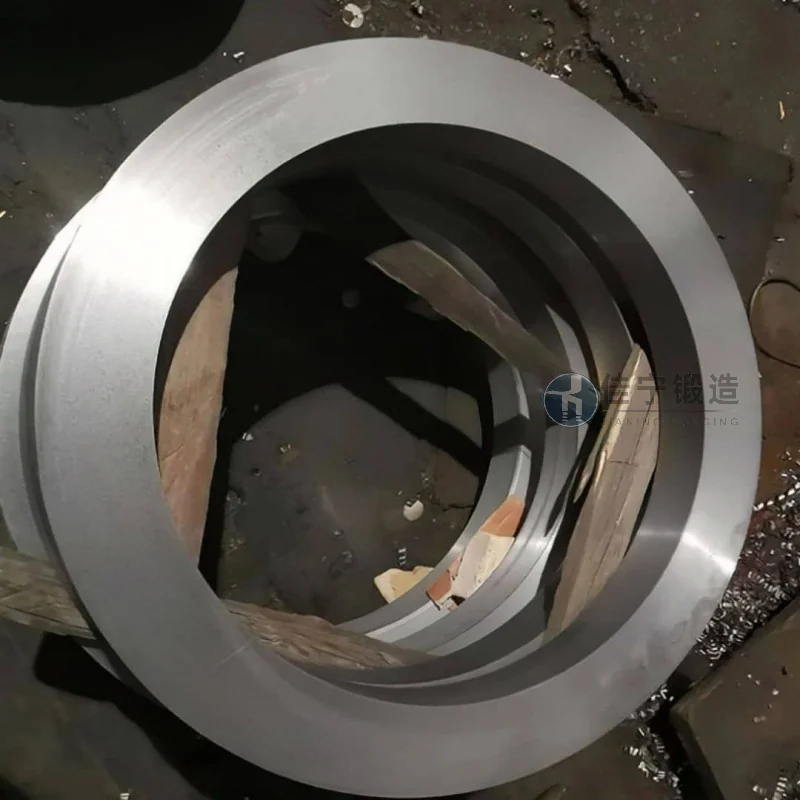
Uma fábrica de peças mecânicas em Wenzhou, Zhejiang, atuava principalmente na produção e processamento de diversos componentes mecânicos. Durante a produção em massa de forjados em aneis, enfrentava há muito tempo problemas como grandes desvios dimensionais do produto, baixa utilização de materiais e ciclos de entrega instáveis. Após tentar vários ajustes de processo, a fábrica ainda não atendeu aos requisitos de qualidade do cliente, então buscou cooperação com fornecedores com capacidades maduras de processamento de forjamento.
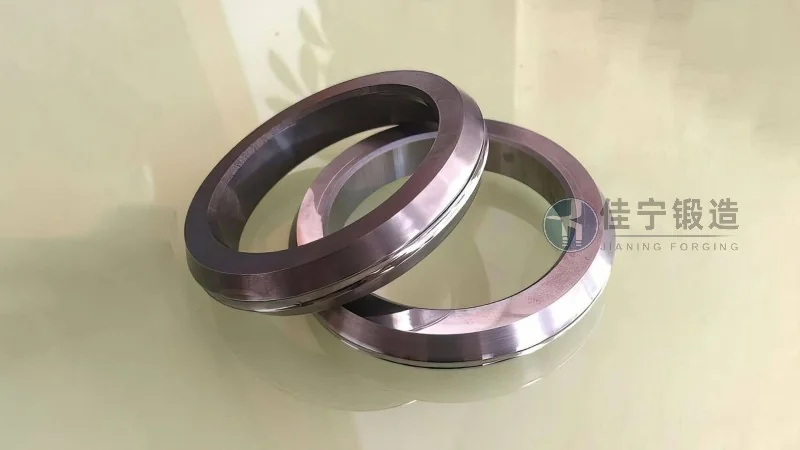
A fábrica enfrentou os seguintes desafios centrais na produção de forjamento em anel: 1. O desvio de concentricidade dos diâmetros internos e externos das peças processadas em formato de anel superava as tolerâncias de puxada, resultando em margens de usinagem desiguais e uma taxa de defeitos persistentemente alta; Segundo, a taxa de utilização de materiais nos processos tradicionais de forja é de apenas cerca de 65%, gerando uma grande quantidade de resíduos de corte por lote, aumentando significativamente os custos de produção; Terceiro, devido à falta de controle sistemático de tratamento térmico, a uniformidade estrutural interna das forjagens é insuficiente, e alguns produtos acabados enfrentam riscos precoces de falha durante o uso subsequente; Quarto, os tempos de entrega dos fornecedores variam muito, frequentemente afetando o progresso da montagem a jusante das máquinas completas da fábrica.
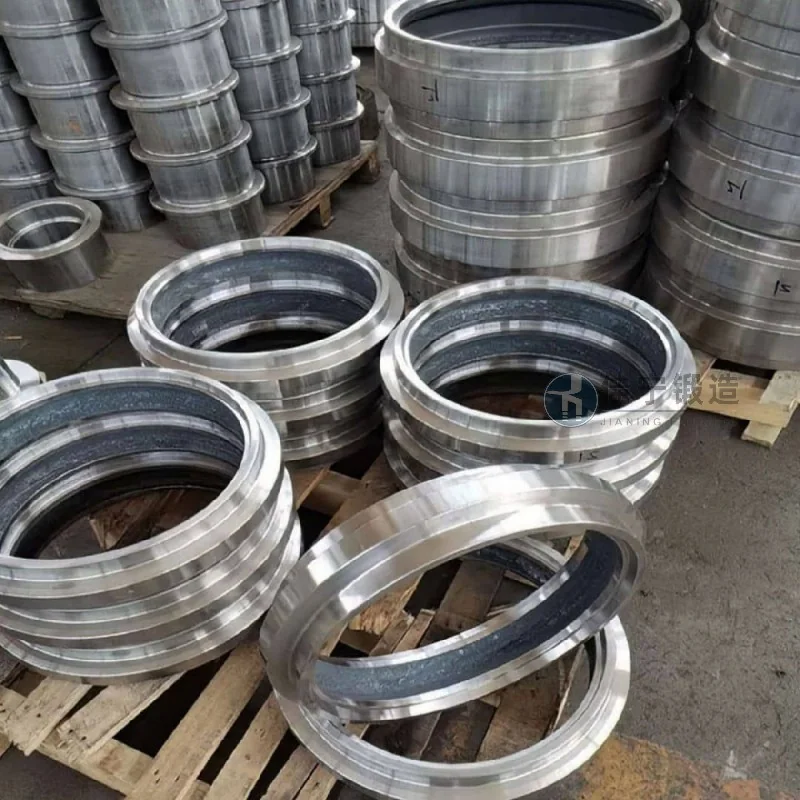
Para resolver esses pontos problemáticos, a Jianing Forging forneceu à fábrica de peças mecânicas uma solução personalizada de forjamento em aneis: ao otimizar o design do molde e as razões de forjamento, a coaxialidade dos diâmetros interno e externo das peças do anel foi controlada dentro de 0,3 mm, reduzindo as tolerâncias subsequentes para usinagem; Ao adotar um processo quase líquido, a utilização do material foi aumentada para mais de 82%, reduzindo assim a perda de matéria-prima; A introdução de uma linha de tratamento térmico atmosférico controlável ajuda a refinar forjados e microestrutura uniforme, mantendo a variação de dureza dentro de ±3 HRC; Ao mesmo tempo, estabelecemos um sistema completo de rastreabilidade de processo, desde a entrada da matéria-prima até o envio do produto finalizado, prometendo erros de entrega de no máximo 2 dias para apoiar a continuidade da produção do cliente.

