Shanxi Jianing Forging może przetwarzać odkuwane ze stali nierdzewnej 304, 304L, 316, 316L, wyposażone w pełną gamę rzeczywistych obudów kołnierzy, wałów i okuł pierścieniowych ze stali nierdzewnej, oferując doskonałą odporność na korozję i odpowiednie do warunków ochrony przed korozją chemiczną i wodą morską.
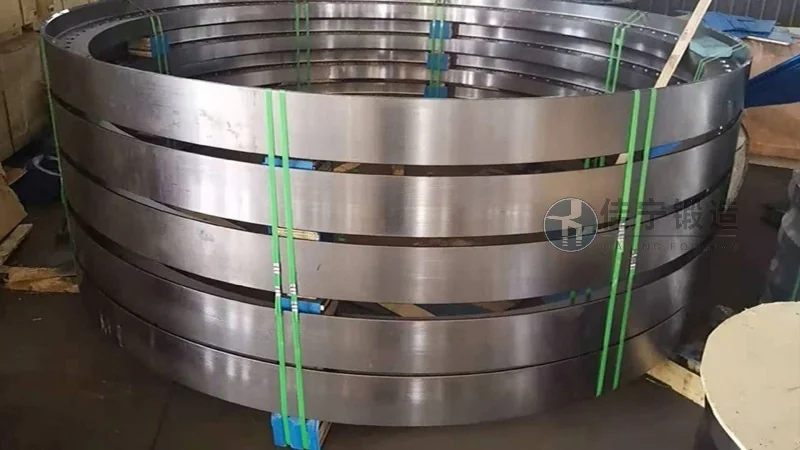
Fabryka sprzętu spożywczego w Zhengzhou, prowincja Henan, zajmuje się głównie badaniami i produkcją maszyn do przetwórstwa żywności, a jej podstawowy element — kucia ze stali nierdzewnej — od dawna zależy od zewnętrznych zakupów. Ze względu na surowe wymagania dotyczące odporności na korozję, wytrzymałości konstrukcyjnej oraz standardów higieny sprzętu spożywczego, zakład pilnie potrzebował stabilnych dostawców kuźni, aby zapewnić ciągłą pracę urządzeń w środowiskach przetwórstwa spożywczego charakteryzującymi się wysoką temperaturą, wysoką wilgotnością i naprzemiennymi warunkami kwasowo-zasadowymi.
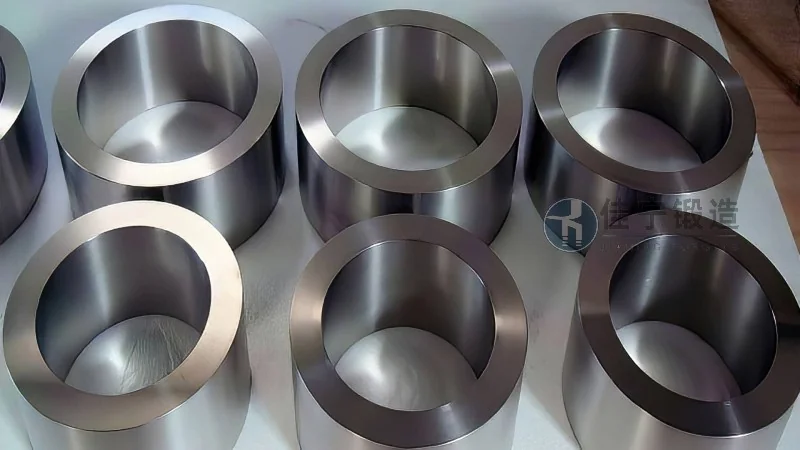
Ta fabryka sprzętu spożywczego napotkała wiele wyzwań podczas produkcji: po pierwsze, skład materiałowy produktów dostarczonych przez pierwotnego dostawcę kuźni był niestabilny, co powodowało powstawanie wgłębień i rdzy u niektórych części po kontakcie z kwaśnymi produktami; Po drugie, mikropęknięcia i nierówna mikrostruktura wewnątrz kucia, wpływające na żywotność elementów nośnych ciśnienia; Po trzecie, cykle dostaw często są opóźnione, co zakłóca plany montażu sprzętu. Ponadto zakład ma jasne wymagania dotyczące chropowatej powierzchni odkuwów, które muszą spełniać standardy gładkości dla produktów spożywczych, jednak wielu dostawców miało wcześniej trudności z konsekwentnym spełnianiem tych standardów.
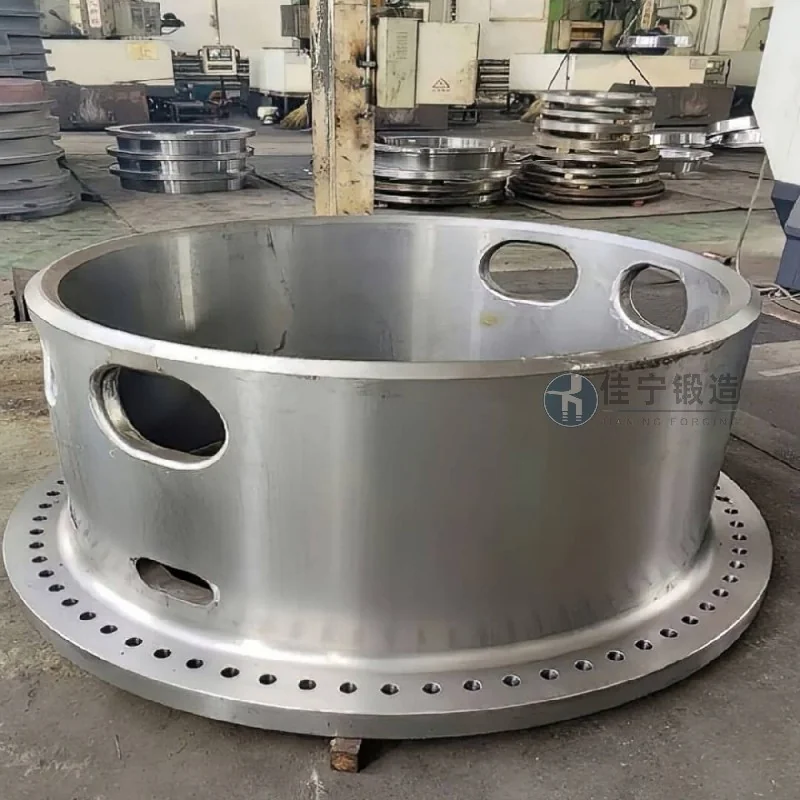
Aby rozwiązać te problemy, Jianing Forging oferuje systematyczne rozwiązanie. Jeśli chodzi o materiały, ściśle wybieramy polotki ze stali nierdzewnej 304/316L, które spełniają wymagania odporności na korozję dla sprzętu spożywczego. Każda partia zawiera certyfikat materiałowy zapewniający stabilność składu chemicznego od źródła. Na etapie kucia stosuje się wielokierunkowe walcowanie oraz procesy kucia kontrolowanego temperaturowo, aby wyeliminować wewnętrzną luzność i segregację, co skutkuje gęstą i jednolitą mikrostrukturą. Następnie przeprowadza się obróbkę cieplną roztworem i stabilizacją, aby poprawić odporność na korozję międzyziarnistą. Na etapie wykończenia stosuje się toczenie CNC oraz drobne szlifowanie, aby ustabilizować chropowatość powierzchni przy Ra≤0,8 μm, spełniając standardy higieniczne dla powierzchni stykających się z żywnością. Jednocześnie firma wprowadziła 18-stopniowy proces inspekcji, w tym wykrywanie wad ultradźwiękowych i testy twardości, zapewniając, że każde odkuwanie nie ma wewnętrznych wad. Po trzech miesiącach walidacji partii wskaźnik awarii i zwrotów komponentów w fabryce sprzętu spożywczego spadł o około 70%, cykl życia sprzętu został wydłużony o około 30%, a terminowość dostaw przekroczyła 98%.

