शांक्सी जियानिंग फोर्जिंग कार्बन स्टील, स्टेनलेस स्टील आणि मिश्र धातु स्टीलपासून बनविलेल्या मोठ्या व्यासाच्या प्रेशर व्हेसल शेल फोर्जिंगवर प्रक्रिया करू शकते. स्टेशनमध्ये सिलेंडर फोर्जिंगच्या वास्तविक-जगातील प्रकरणांची संपत्ती आहे, मोठ्या आकाराच्या सिलिंडरची फोर्जिंग क्षमता आणि तयार उत्पादनांचे गंज-प्रतिरोधक परिणाम पूर्णपणे दर्शविते.
बांधकाम यंत्रसामग्रीच्या क्षेत्रात, मुख्य लोड-बेअरिंग घटक म्हणून सिलेंडर फोर्जिंगची कामगिरी, उपकरणाच्या एकूण स्थिरता आणि सेवा जीवनावर थेट परिणाम करते. एका विशिष्ट बांधकाम यंत्रसामग्री कारखान्याला (यापुढे "क्लायंट" म्हणून संबोधले जाते) मोठ्या प्रमाणात उत्पादनादरम्यान बर् याच काळापासून समस्यांचा सामना करावा लागला आहे जसे की बॅरल फोर्जिंगमध्ये मोठ्या प्रमाणात डायमेन्शनल विचलन, अपुरी अंतर्गत मायक्रोस्ट्रक्चरल घनता आणि त्यानंतरच्या मशीनिंग भत्ते नियंत्रित करण्यात अडचणी, परिणामी कमी असेंब्ली कार्यक्षमता आणि तयार उत्पादनाच्या उत्पन्नात चढ-उतार होतो. उत्पादनाची सुसंगतता आणि विश्वासार्हता सुधारण्यासाठी फोर्जिंग सोल्यूशनची तातडीची आवश्यकता आहे.
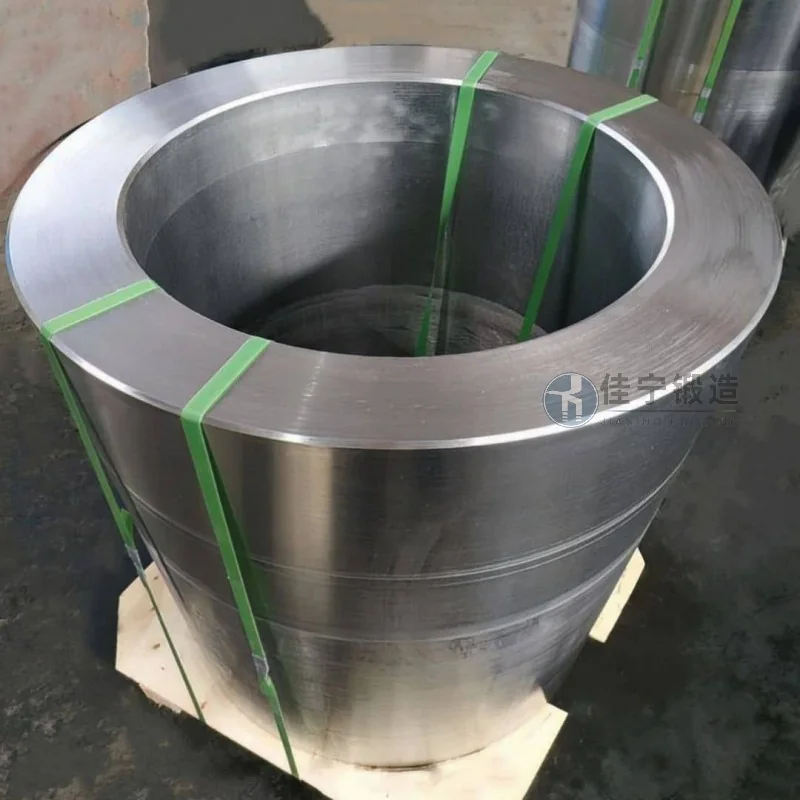
ग्राहकांच्या मूळ बॅरल फोर्जिंग उत्पादन प्रक्रियेमध्ये अनेक कमतरता होत्या: एकीकडे, तापमान आणि विरूपण नियंत्रणात अपुरी अचूकता यामुळे असमान धान्य आकार आणि उष्णतेच्या उपचारानंतर कठोरता वितरणात महत्त्वपूर्ण फरक झाला; दुसरीकडे, खडबडीत साचा डिझाइन आणि पोशाख व्यवस्थापनामुळे फोर्जिंगची अत्यधिक गोलाई आणि सरळपणा होतो, एका बाजूला 5 मिमीपेक्षा जास्त मशीनिंग भत्ता आवश्यक असतो, ज्यामुळे केवळ सामग्रीची किंमतच वाढत नाही तर मशीनिंग चक्र देखील वाढते. याव्यतिरिक्त, पारंपारिक तपासणी पद्धती अंतर्गत दोषांची द्रुतपणे तपासणी करणे कठीण आहे आणि काही फोर्जिंग असेंब्लीनंतर लवकर थकवा क्रॅकिंग दर्शवितात, ज्यामुळे ग्राहकांच्या उपकरणांच्या प्रतिष्ठेवर परिणाम होतो.
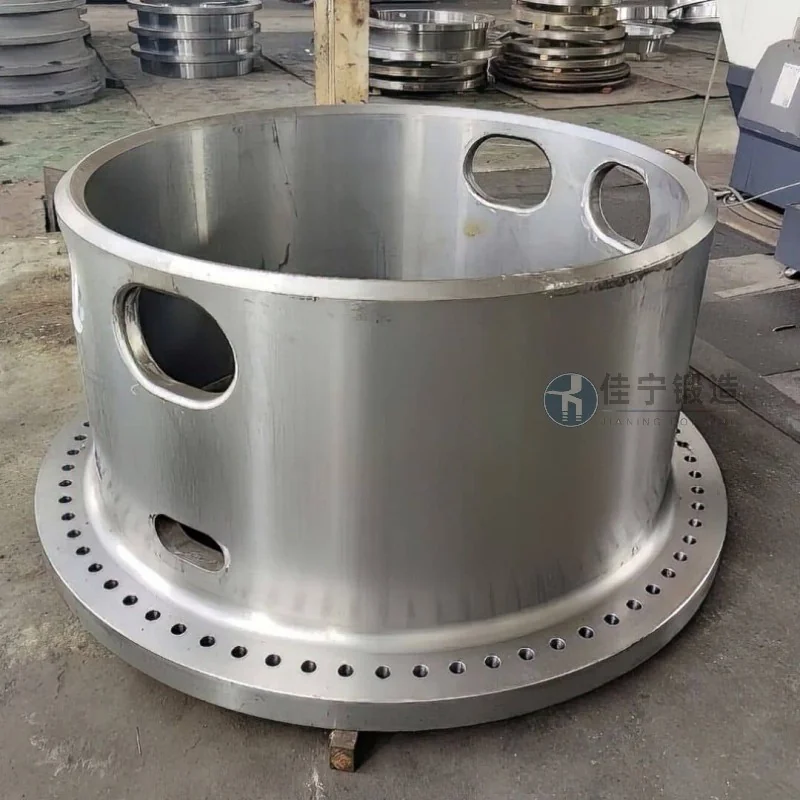
या वेदना बिंदूंचे निराकरण करण्यासाठी, जियानिंग फोर्जिंगने ग्राहकांसाठी पूर्ण-प्रक्रिया दंडगोलाकार फोर्जिंग सोल्यूशन्स सानुकूलित केले आहेत. मल्टी-डायरेक्शनल फोर्जिंग तंत्रज्ञानाचा अवलंब करून, बिलेट हीटिंग वक्र आणि विरूपण पथ ऑप्टिमाइझ केले जातात, ज्यामुळे धातूच्या प्रवाह रेषा सिलिंडरच्या परिघासह सतत वितरित केल्या जाऊ शकतात, ज्यामुळे फोर्जिंगच्या आयसोट्रॉपिक गुणधर्मांमध्ये सुधारणा होते. उच्च-परिशुद्धता एकत्रित डाय आणि ऑनलाइन डायमेन्शनल मॉनिटरिंग सिस्टमसह एकत्रित, सिलेंडर फोर्जिंगची गोलाईपणा सहिष्णुता 0.3 मिमीच्या आत नियंत्रित केली जाते, सिंगल-साइड मशीनिंग भत्ता 2 मिमीपर्यंत संकुचित केला जातो, ज्यामुळे त्यानंतरचा प्रक्रिया खर्च कमी होतो. त्याच वेळी, अल्ट्रासोनिक दोष शोधण्याची आणि कठोरता क्रमवारी लावण्याची प्रक्रिया सुरू केली गेली आहे, ज्यामुळे प्रत्येक फॅक्टरी फोर्जिंगला क्रॅक आणि सच्छिद्रता यासारख्या अंतर्गत दोषांपासून मुक्त होण्यास मदत होते, कठोरपणाच्या चढ-उतारावर ±5 एचबीमध्ये नियंत्रण केले जाते. मोठ्या प्रमाणात वितरणानंतर, ग्राहकांनी नोंदवले की उत्पादनांसाठी प्रथम-पास पास दर 98% पेक्षा जास्त वाढला, असेंब्ली कार्यक्षमता सुमारे 20% ने सुधारली आणि उपकरणांनी त्याचे त्रास-मुक्त ऑपरेशन चक्र वाढविले.

