Shanxi Jianing Forging បានប្រមូលករណីពិតនៃច្រវាក់ flange ថាមពលខ្យល់, ច្រវាក់ច្រវ៉ាក់, ច្រវាក់ប៊ែរ, ច្រវាក់រុញ និងច្រវាក់ចុះចតផ្សេងទៀត ជាមួយផលិតផលចាក់ដែកបញ្ចប់សម្រាប់ដែកកាបូន, ដែកអ៊ីណុក និងច្រវាក់សមាសធាតុ ដែលផ្តល់យោងសម្រាប់ការជ្រើសរើសផលិតផល និងដំណោះស្រាយមិនស្តង់ដារ។
នៅទីក្រុង Liuzhou ខេត្ត Guangxi ក្រុមហ៊ុនមួយដែលមានជំនាញផ្នែកគ្រឿងបន្លាស់ថាមពលខ្យល់ បានប្រឈមមុខនឹងបញ្ហាគុណភាពមិនស្ថិតស្ថេរនៃការចាក់ចិញ្ចៀនយូរមកហើយ។ ដែកចាក់ដែករង្វង់ដែលរោងចក្រទិញជាញឹកញាប់បង្ហាញពីការប្រែប្រួលវិមាត្រធំ និងរចនាសម្ព័ន្ធខាងក្នុងមិនស្មើគ្នានៅពេលដំណើរការបន្ទាប់ ដែលបណ្តាលឲ្យផលិតផលចុងក្រោយធ្លាក់ចុះ និងប៉ះពាល់ដល់វដ្តដឹកជញ្ជូន។ ដើម្បីធ្វើឲ្យស្ថានភាពនេះប្រសើរឡើង រោងចក្របានស្វែងរកការសហការជាមួយអ្នកផ្គត់ផ្គង់ការចាក់ដែកជំនាញ ហើយចុងក្រោយបានជ្រើសរើសដំណោះស្រាយចាក់ដែករង្វង់ប្តូរតាមតម្រូវការដែលផ្តល់ដោយ Jianing Forging។
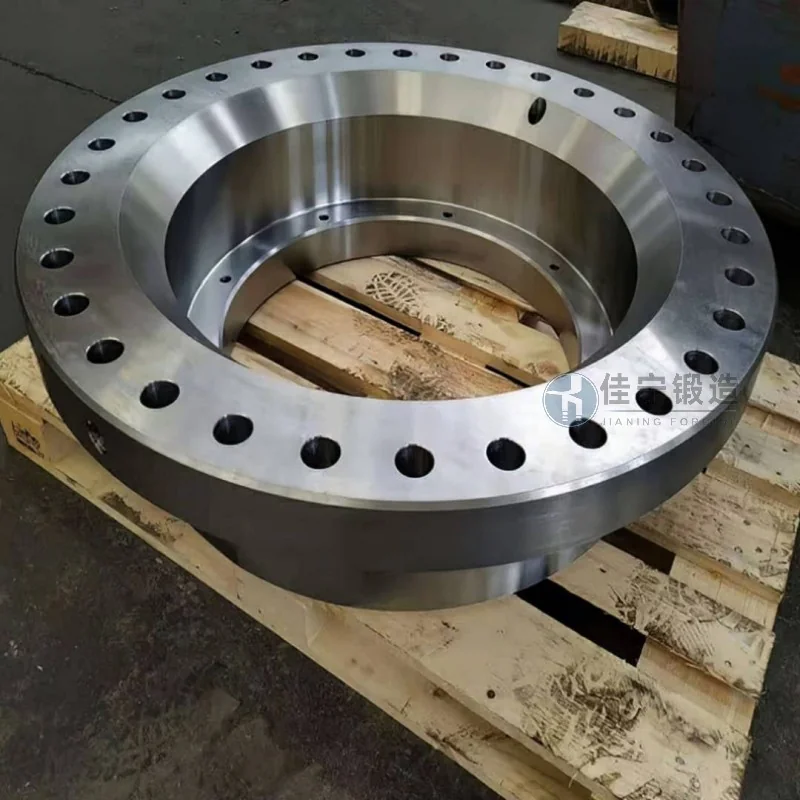
ក្នុងអំឡុងពេលប្រើប្រាស់ការចាក់ដែកច្រវាក់ រោងចក្រផ្នែកថាមពលខ្យល់បានប្រឈមមុខនឹងបញ្ហាដូចខាងក្រោម៖ ដំបូង គឺភាពមិនស្របគ្នានៃវិមាត្រនៃការចាក់ដែក ដែលមានការប្រែប្រួលធំរវាងអង្កត់ផ្ចិតខាងក្រៅ និងខាងក្នុងរវាងកញ្ចប់ ដែលតម្រូវឲ្យមានការកែប្រែប៉ារ៉ាម៉ែត្រដំណើរការជាញឹកញាប់; ទីពីរ ការបែកតូចៗ ឬការបញ្ចូលនៅក្នុងសម្ភារៈមិនត្រឹមតែបន្ថយកម្លាំងរបស់ធាតុសំខាន់ៗដូចជា flanges ប៉ុណ្ណោះទេ ប៉ុន្តែថែមទាំងបង្កើនអត្រាបរាជ័យក្នុងការរកឃើញកំហុសដោយអ៊ុលត្រាសោន; ទីបី វដ្តផ្គត់ផ្គង់មិនស្ថិតស្ថេរទេ។ អ្នកផ្គត់ផ្គង់បែបបុរាណប្រឈមមុខនឹងការលំបាកក្នុងការសម្របសម្រួលការទិញវត្ថុធាតុដើម និងការព្យាបាលកំដៅ ដែលបណ្តាលឲ្យការបញ្ជាទិញបន្ទាន់មិនអាចដឹកជញ្ជូនទាន់ពេលវេលា។ បញ្ហាទាំងនេះបង្កើនថ្លៃដើមការងារឡើងវិញរបស់រោងចក្រ និងប៉ះពាល់ដល់ការជឿទុកចិត្តរបស់អតិថិជនខាងក្រោម។
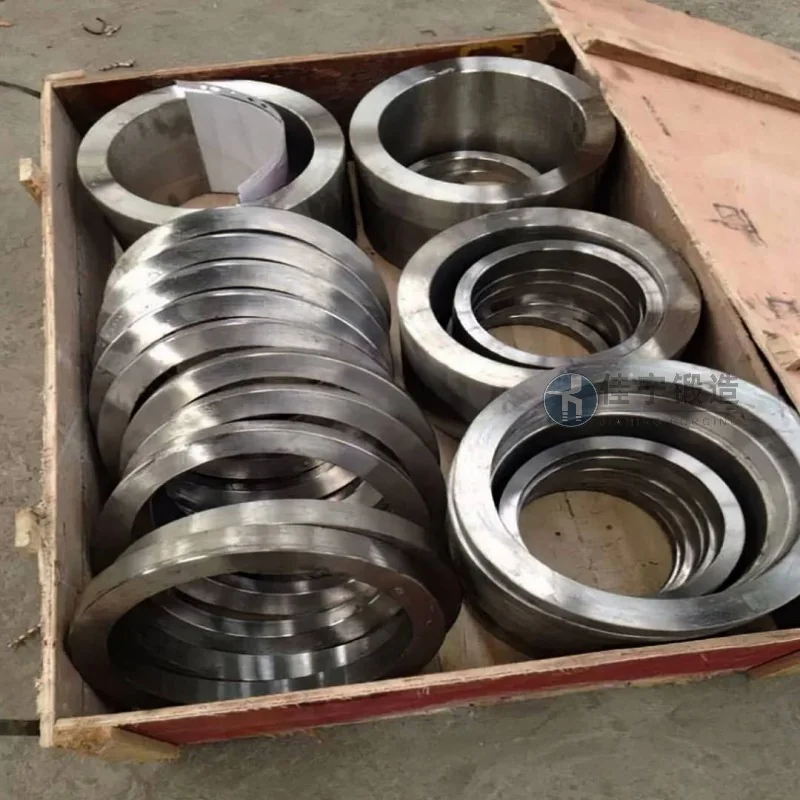
ដើម្បីដោះស្រាយចំណុចឈឺចាប់ទាំងនេះ Jianing Forging ផ្តល់ដំណោះស្រាយប្រព័ន្ធពីបីផ្នែក៖ ការត្រួតពិនិត្យសម្ភារៈដើម ដំណើរការចាក់ដែក និងការព្យាបាលកំដៅ។ នៅកម្រិតសម្ភារៈដើម ប៊ីល្លេតដែកលោហៈដែលបានជ្រើសរើសយ៉ាងតឹងរឹងត្រូវបានប្រើដើម្បីស្ថិតស្ថេរភាពរចនាសម្ព័ន្ធគីមី ហើយការធ្វើតេស្តអ៊ុលត្រាសោនត្រូវបានអនុវត្តដោយផ្ទាល់ ដើម្បីកាត់បន្ថយហានិភ័យកំហុសពីប្រភព។ នៅដំណាក់កាលចាក់ដែក ដំណើរការចាក់ដែកច្រើនទិស និងការបង្វិលរង្វង់តូចត្រូវបានអនុវត្ត ដើម្បីធ្វើឲ្យការចែកចាយបន្ទាត់ចរន្តដែកមានភាពសមរម្យជាងមុន។ នៅពេលដដែល ការបញ្ចូលជាមួយម៉ាស៊ីនកាត់ CNC ការអត់ធ្មត់វិមាត្រនៃការចាក់ដែកច្រវាក់ត្រូវបានគ្រប់គ្រងក្នុងចន្លោះ ±1 មីលីម៉ែត្រ។ សម្រាប់ការព្យាបាលកំដៅ មានខ្សែកោងស្តង់ដារ + កំចាត់កំដៅជាពិសេស ត្រូវបានរចនាឡើងដើម្បីបំបាត់សំពាធខាងក្នុង និងបង្កើតគ្រាប់ធញ្ញជាតិឲ្យស្អាត ដោយបង្កើតភាពរឹងសរុបស្មើគ្នា និងបង្កើនភាពធន់នឹងភាពនឿយហត់។ បន្ថែមពីនេះ Jianing Forging បានបង្កើតប្រព័ន្ធកំណត់កាលវិភាគផលិតកម្មដែលបត់បែនបាន ដែលអាចកាត់បន្ថយរយៈពេលដឹកជញ្ជូនសម្រាប់ការបញ្ជាទិញធម្មតាទៅក្រោម ១៥ ថ្ងៃ ហើយការបញ្ជាទិញបន្ទាន់អាចដឹកជញ្ជូនបានលឿនដល់ ៧ ថ្ងៃ ដែលគាំទ្រយ៉ាងខ្លាំងដល់ផែនការផលិតរបស់រោងចក្រ។ បន្ទាប់ពីអនុវត្តជាក់ស្តែង អត្រាជោគជ័យដំបូងនៃការចាក់ដែកច្រវាក់នៅរោងចក្រផ្នែកថាមពលខ្យល់នេះបានកើនពី ៧៦% ទៅលើស ៩៥% អត្រាការបំលែងសំណល់បានធ្លាក់ចុះយ៉ាងខ្លាំង និងថ្លៃដើមផលិតសរុបបានកាត់បន្ថយប្រហែល ១២%។

