Shanxi Jianing Forging បានប្រមូលករណីពិតនៃច្រវាក់ flange ថាមពលខ្យល់, ច្រវាក់ច្រវ៉ាក់, ច្រវាក់ប៊ែរ, ច្រវាក់រុញ និងច្រវាក់ចុះចតផ្សេងទៀត ជាមួយផលិតផលចាក់ដែកបញ្ចប់សម្រាប់ដែកកាបូន, ដែកអ៊ីណុក និងច្រវាក់សមាសធាតុ ដែលផ្តល់យោងសម្រាប់ការជ្រើសរើសផលិតផល និងដំណោះស្រាយមិនស្តង់ដារ។
ក្នុងអំឡុងពេលធ្វើបច្ចុប្បន្នភាពឧបករណ៍សំខាន់ៗ រោងចក្រប្រេងប៉ែត្រូខីមីធ្ងន់មួយនៅ Xiamen ខេត្ត Fujian បានកំណត់តម្រូវការតឹងរឹងសម្រាប់សមត្ថភាព និងវដ្តចែកចាយនៃដែកចាក់ចិញ្ចៀនធំៗ។ ការចាក់ដែកដែលរោងចក្របានប្រើដំបូងបង្ហាញពីការបត់បែន និងបែកក្រោមសីតុណ្ហភាពខ្ពស់ និងសំពាធខ្ពស់ ដែលប៉ះពាល់យ៉ាងខ្លាំងដល់ការបន្តផលិតកម្ម។ ដើម្បីដោះស្រាយស្ថានភាពនេះ Jianing Forging បានប្រើប្រាស់ជំនាញបច្ចេកទេសរបស់ខ្លួនក្នុងវិស័យ forgings ដោយផ្តល់ដំណោះស្រាយផ្ទាល់ខ្លួន។
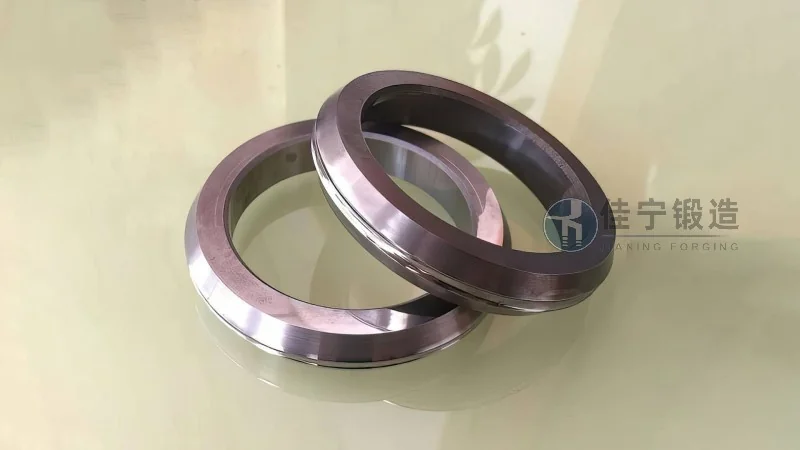
ដៃគូសម្រាប់ការសហការនេះគឺរោងចក្រប្រេងប៉ែត្រូខីមីធ្ងន់មួយនៅ Xiamen, Fujian ដែលឯកតាស្នូលរបស់វាត្រូវការការចាក់ក្រវិលពិសេសដែលមានអង្កត់ផ្ចិតខាងក្រៅលើស 2 ម៉ែត្រ និងមានកម្រាស់ជញ្ជាំងខុសគ្នាយ៉ាងខ្លាំង។ ដោយប្រឈមមុខនឹងពេលវេលាដឹកជញ្ជូនយូរពីអ្នកផ្គត់ផ្គង់បរទេស និងភាពមិនត្រឹមត្រូវគ្រប់គ្រាន់ពីដៃគូក្នុងស្រុក រោងចក្របានជ្រើសរើសសហការជាមួយ Jianing Forging ដែលមានបទពិសោធន៍ជាច្រើនឆ្នាំក្នុងការផលិតដែកចាក់ធំៗ។
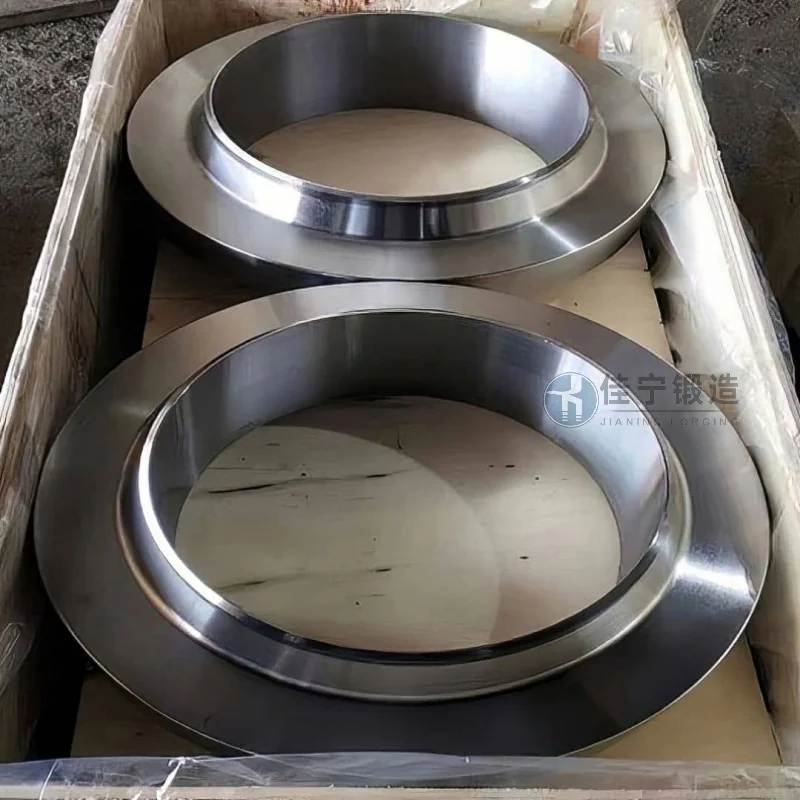
រោងចក្រដែលប្រើប្រេងប៉ែត្រូខីមីធ្ងន់នេះប្រឈមមុខនឹងបញ្ហាចម្បងបី៖ ដំបូង ការចាក់ដែកដើមមានបញ្ហាស្ថិរភាពរចនាសម្ព័ន្ធមិនគ្រប់គ្រាន់ក្រោមសីតុណ្ហភាពខ្ពស់រយៈពេលវែង (≥500°C) និងបរិយាកាសសម្ពាធខ្ពស់ ដែលបណ្តាលឲ្យមានរន្ធបែកតូចៗក្នុងតំបន់; ទីពីរ អ្នកផ្គត់ផ្គង់ដែលមានស្រាប់មិនអាចបំពេញតម្រូវការអត់ធ្មត់វិមាត្រយ៉ាងតឹងរឹងរបស់ពួកគេបាន (ការប្រែប្រួលសមាសភាពរវាងអង្កត់ផ្ចិតខាងក្នុង និងខាងក្រៅត្រូវតែគ្រប់គ្រងក្នុងកម្រិត 0.5 មម); ទីបី កាលវិភាគគម្រោងតឹងរឹង ហើយវដ្តផ្គត់ផ្គង់ ៩០ ថ្ងៃធម្មតាមិនអាចផ្គូផ្គងនឹងរយៈពេលថែទាំបានទេ ដូច្នេះត្រូវការដឹកជញ្ជូនយ៉ាងបន្ទាន់ក្នុងរយៈពេល ៤៥ ថ្ងៃ។
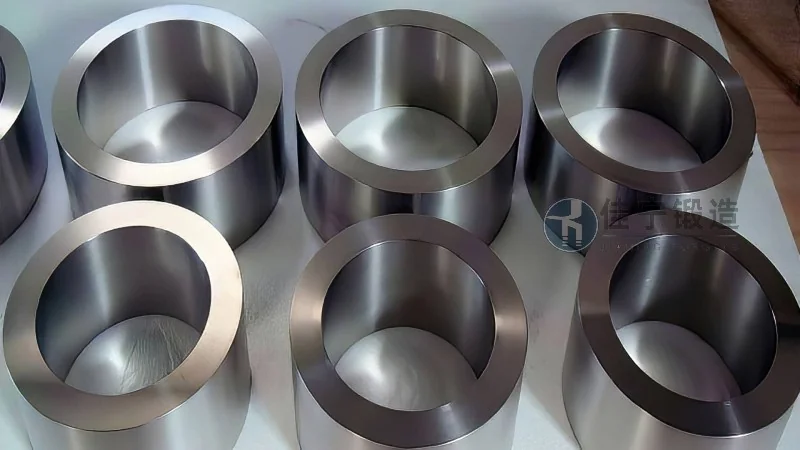
ដើម្បីដោះស្រាយចំណុចឈឺចាប់ទាំងនេះ Jianing Forging បានធ្វើបច្ចុប្បន្នភាពប្រព័ន្ធចាប់ពីការជ្រើសរើសសម្ភារៈ និងបង្កើនប្រសិទ្ធភាពដំណើរការ រហូតដល់ការត្រួតពិនិត្យដំណើរការទាំងមូល។ នៅដំណាក់កាលសម្ភារៈ ប្រើដែកសមាសធាតុធន់កំដៅពិសេស ហើយការព្យាបាលមីក្រូសមាសធាតុជួយបង្កើនភាពធន់នឹងការរអិលនៅសីតុណ្ហភាពខ្ពស់; ក្នុងដំណើរការបង្កើតរាង បច្ចេកវិទ្យាបង្វិលដែលគ្រប់គ្រងកំដៅច្រើនត្រូវបានណែនាំ ដែលបំបាត់សំពាធខាងក្នុងយ៉ាងមានប្រសិទ្ធភាព និងជួយឲ្យមានភាពស្មើរគ្នានៃរចនាសម្ព័ន្ធ; នៅពេលដូចគ្នា ឧបករណ៍បង្វិលរង្វង់ CNC ត្រូវបានប្រើដើម្បីគ្រប់គ្រងវិមាត្រដោយភាពត្រឹមត្រូវខ្ពស់ ដោយធ្វើឲ្យអង្កត់ផ្ចិតខាងក្នុង និងខាងក្រៅនៃផលិតផលចុងក្រោយមានស្ថិរភាពក្នុង 0.3mm។ សម្រាប់ការដឹកជញ្ជូន ដោយកាត់បន្ថយរយៈពេលសាងសង់តាមរយៈវិស្វកម្មស្របគ្នា ការចាក់ដែកទាំងអស់ត្រូវបានដឹកជញ្ជូន និងទទួលយកមុនកាលវិភាគមួយសប្តាហ៍ ជួយឲ្យអតិថិជនអាចបន្តផលិតបានទាន់ពេល។

