La Forgiatura Shanxi Jianing può processare forgiamenti a conchio di vasi a pressione di grande diametro realizzati in acciaio al carbonio, acciaio inossidabile e acciaio legato. La stazione dispone di numerosi casi reali di forgiatura a cilindri, dimostrando pienamente le capacità di forgiatura dei cilindri di grandi dimensioni e i risultati resistenti alla corrosione dei prodotti finiti.
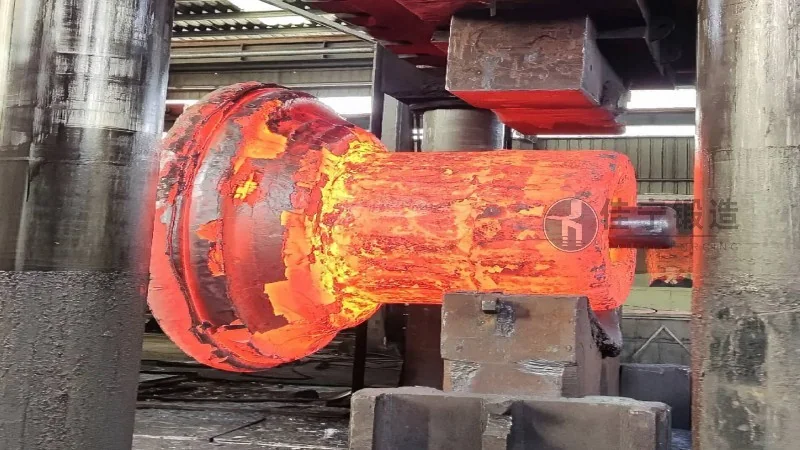
Una fabbrica di attrezzature eoliche a Zhangjiakou, Hebei, ha fissato requisiti tecnici rigorosi per le forgiature a tubo nella produzione di componenti chiave per grandi turbine eoliche. Questo impianto è un importante fornitore di apparecchiature eoliche nella regione. Le sue forgiature a guscio fungono da componenti portanti principali che collegano il mozzo alla torre, influenzando direttamente la sicurezza operativa e la durata operativa dell'intera turbina. In questa collaborazione, Jianing Forging, sfruttando la sua profonda conoscenza degli standard di processo dell'industria dell'energia eolica, ha fornito una soluzione adatta per la forgiatura a tubi del progetto.
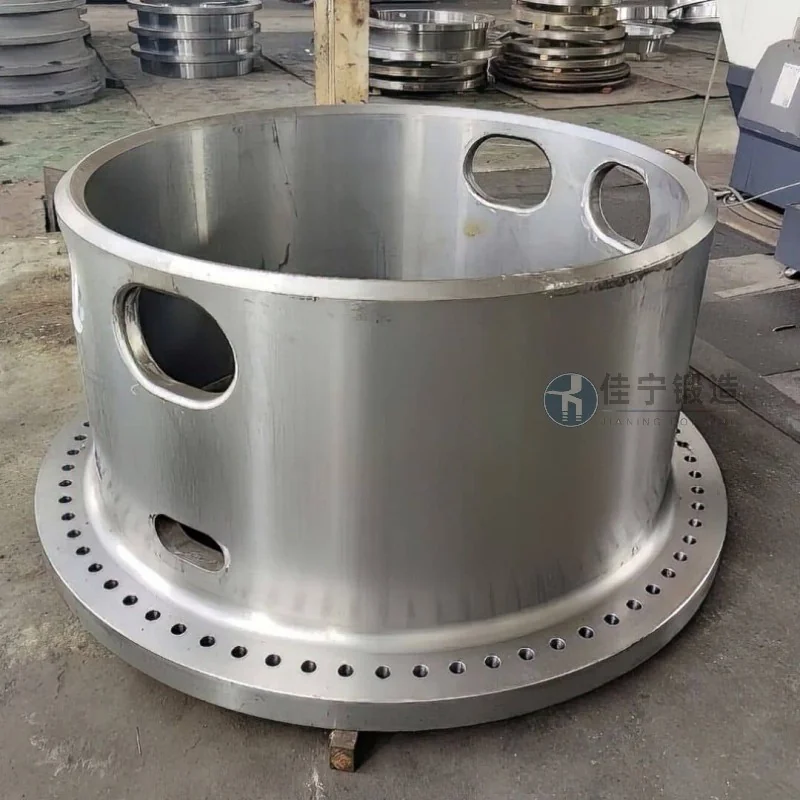
I principali problemi dei clienti si sono concentrati su tre aspetti: Primo, le forgiature dei cilindri dovevano soddisfare un'elevata resistenza a fatica e all'impatto per adattarsi alle complesse condizioni di vento e basse temperature nell'area di Zhangjiakou; In secondo luogo, i requisiti di accuratezza dimensionale sono estremamente elevati, con alcune tolleranze chiave di adattamento controllate entro 0,1 millimetri; Terzo, i cicli di consegna sono stretti, richiedendo ai fornitori di avere capacità produttive integrate dalle materie prime ai prodotti finiti per evitare qualità e perdite di tempo causate da molteplici sessioni di esternalizzazione. I fornitori esistenti faticavano a soddisfare costantemente gli standard di densità organizzativa interna e la consistenza dei lotti delle forgiature, limitando l'affidabilità complessiva delle apparecchiature.
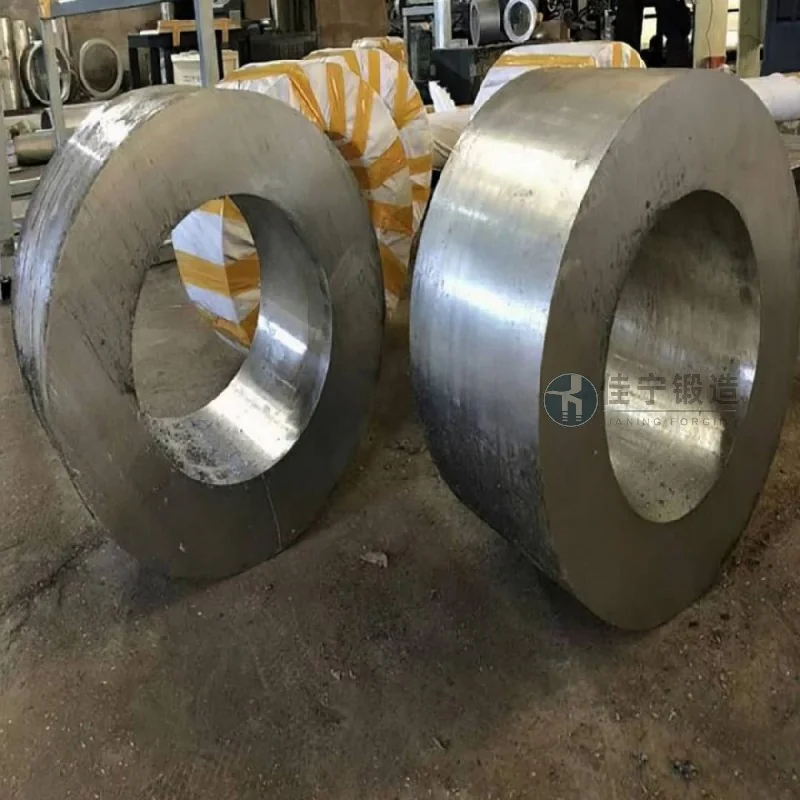
Per affrontare questi punti dolenti, Jianing Forging ha ottimizzato sistematicamente tutto, dalla selezione dei materiali e progettazione dei processi al controllo qualità. Per quanto riguarda i materiali, vengono selezionati acciai a bassa lega personalizzati con resistenza relativamente elevata. Attraverso un rigoroso controllo della composizione chimica e una maggiore purezza, queste resistenze aiutano a soddisfare lo standard di tenacità agli urti a basse temperature. Nel processo di forgiatura si utilizzano la forgiatura multidirezionale e la tecnologia a velocità a temperatura controllata per garantire una distribuzione continua delle linee di flusso metallico, eliminando difetti interni e migliorando l'isotropia delle proprietà meccaniche della forgiatura. Nella fase di precisione dimensionale, l'introduzione della lavorazione CNC e del collegamento di ispezione online aiuta a garantire un parallelismo stabile e qualificato tra il foro interno, il diametro esterno e la faccia finale della forgiatura a canna. Le forgiature a botte consegnate hanno raggiunto resistenza alla trazione, rapporto di snervamento ed allungamento ai limiti superiori dell'accordo tecnico del cliente nei test di terze parti, con fluttuazioni minime tra i lotti, accorciando di fatto i tempi di assemblaggio successivi del cliente. Il calendario complessivo del progetto è stato completato due settimane prima del previsto, ottenendo un alto riconoscimento dal team di accettazione in loco.

