La forgiatura Shanxi Jianing include casi ingegneristici reali di fogli tubiari, flange e varie forgiature a disco rotondo. I prodotti finiti delle forgiature a disco in acciaio al carbonio e acciaio inossidabile sono chiaramente fotografati, riflettendo direttamente la precisione di lavorazione delle forgiature e l'efficacia della compatibilità con le tubazioni.
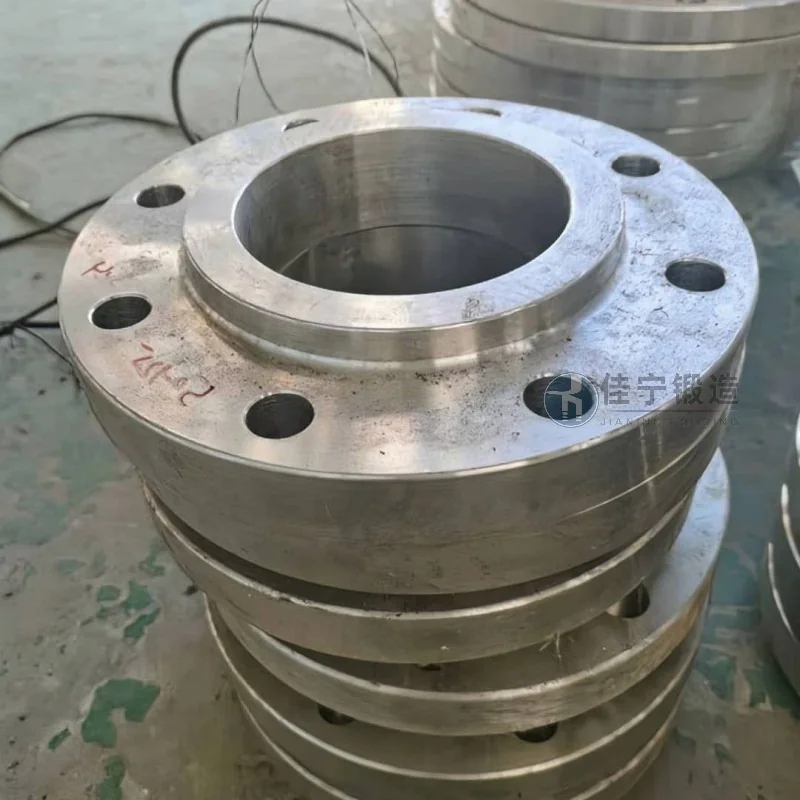
Un produttore di parti idrauliche a Fengxian, Shanghai, ha da tempo affrontato una doppia pressione di efficienza e qualità nella lavorazione delle forgiature in padella. Le forgiature a disco prodotte da questa azienda sono principalmente utilizzate per componenti chiave dei sistemi idraulici, con elevati requisiti di densità del materiale, accuratezza dimensionale e integrità superficiale. Il processo originale utilizzava la tradizionale forgiatura a matrici aperte, che non solo aveva lunghi cicli di produzione ma presentava anche grandi fluttuazioni nella resa finita, rendendo difficile soddisfare la crescente domanda di ordini.
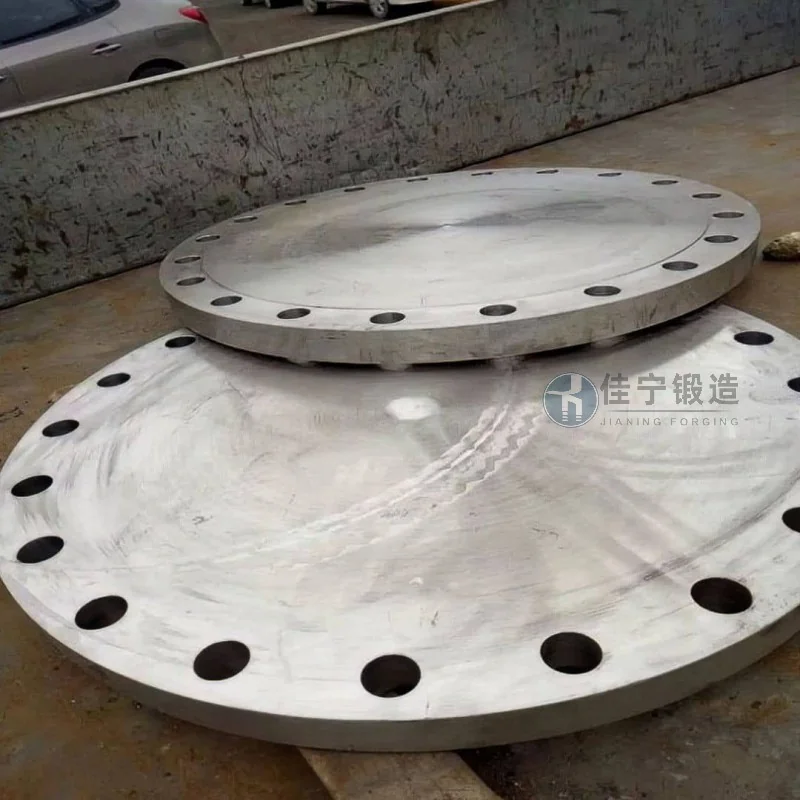
L'azienda ha incontrato principalmente tre problemi durante la produzione delle forgiature in padella: primo, basso tasso di utilizzo del materiale, con ampi margini di bava nei processi tradizionali, che portavano a costi costantemente elevati; In secondo luogo, insufficiente uniformità strutturale interna, con alcune forgiature che espongono microcrepe o difetti allentati durante la lavorazione successiva, che influiscono sulla vita utile del prodotto; Terzo, scarsa consistenza dimensionale durante la produzione di massa, con deviazioni di diametro esterno e spessore tra i diversi lotti che superano i limiti di tolleranza, causando frequenti aggiustamenti nelle successive lavorazioni. Questi punti critici limitano direttamente i miglioramenti della capacità delle aziende e la soddisfazione del cliente.
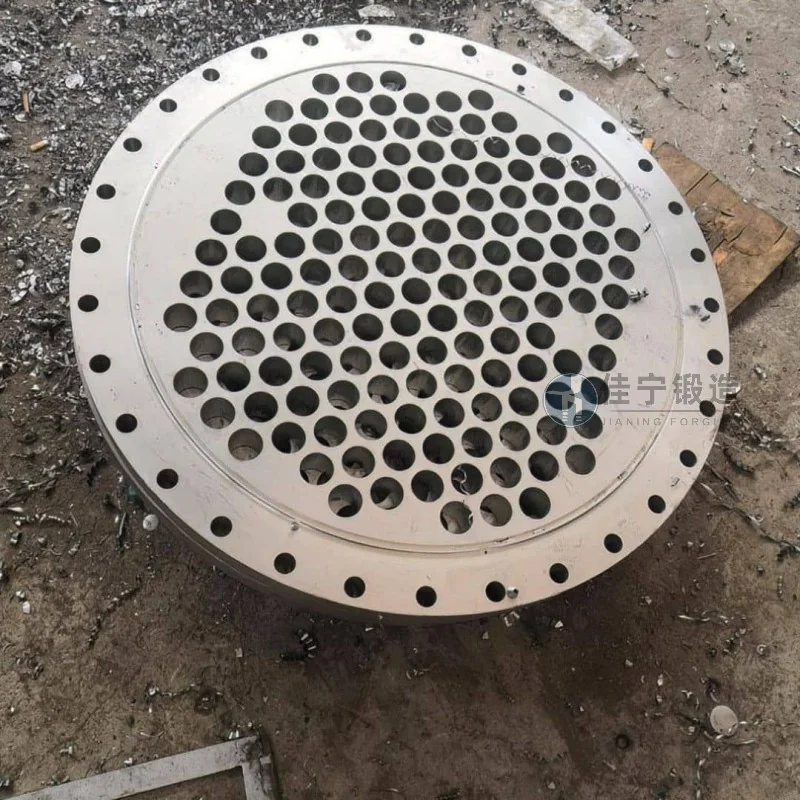
Per affrontare questi problemi, Jianing Forging ha personalizzato una soluzione dedicata per forgiare i matrici a disco per l'azienda. Ottimizzando la progettazione delle cavità dello stampo e la forgiatura dei parametri del processo, si è ottenuta una formatura quasi netta, riducendo gli sprechi di materiale. Allo stesso tempo, la tecnologia di forgiatura multidirezionale viene utilizzata per distribuire ragionevolmente le linee di flusso metalliche lungo il contorno del pezzo, migliorando così la densità microstrutturale interna e le proprietà meccaniche della forgiatura. In termini di controllo dimensionale, con l'aiuto di stampi fini e di un sistema stabile di controllo della temperatura, la tolleranza del diametro esterno è mantenuta entro ±0,3 mm e la tolleranza di spessore entro ±0,15 mm, supportando di fatto la consistenza del lotto. Inoltre, accorciando il numero di cicli di riscaldamento e il processo di forgiatura a matrici, il ciclo produttivo di un singolo pezzo viene ridotto di circa il 30% rispetto ai metodi tradizionali, con conseguente efficienza complessiva migliorata. Questa soluzione è stata applicata in lotti all'interno dell'azienda, con un rendimento stabile a un livello elevato, e il feedback dei clienti è stato positivo.

