La forgiatura Shanxi Jianing include casi ingegneristici reali di fogli tubiari, flange e varie forgiature a disco rotondo. I prodotti finiti delle forgiature a disco in acciaio al carbonio e acciaio inossidabile sono chiaramente fotografati, riflettendo direttamente la precisione di lavorazione delle forgiature e l'efficacia della compatibilità con le tubazioni.
Nel campo delle macchine da costruzione, le forgiate a disco, in quanto componenti strutturali chiave, hanno una qualità che influisce direttamente sulla stabilità operativa complessiva e sulla durata operativa dell'intera macchina. Una fabbrica di macchinari da costruzione a Longnan, Gansu, aveva da tempo affrontato problemi come una scarsa precisione dimensionale del prodotto, gravi sprechi di materiali e bassa efficienza produttiva durante l'acquisto delle forgiature a bobine, che limitavano il regolare assemblaggio dell'intera macchina e il controllo dei costi. Per affrontare questi punti dolenti, Jianing Forging ha ottimizzato sistematicamente tutto, dalla selezione delle materie prime e progettazione degli stampi ai processi di formazione, offrendo al cliente una soluzione affidabile per la forgiatura dei dischi.
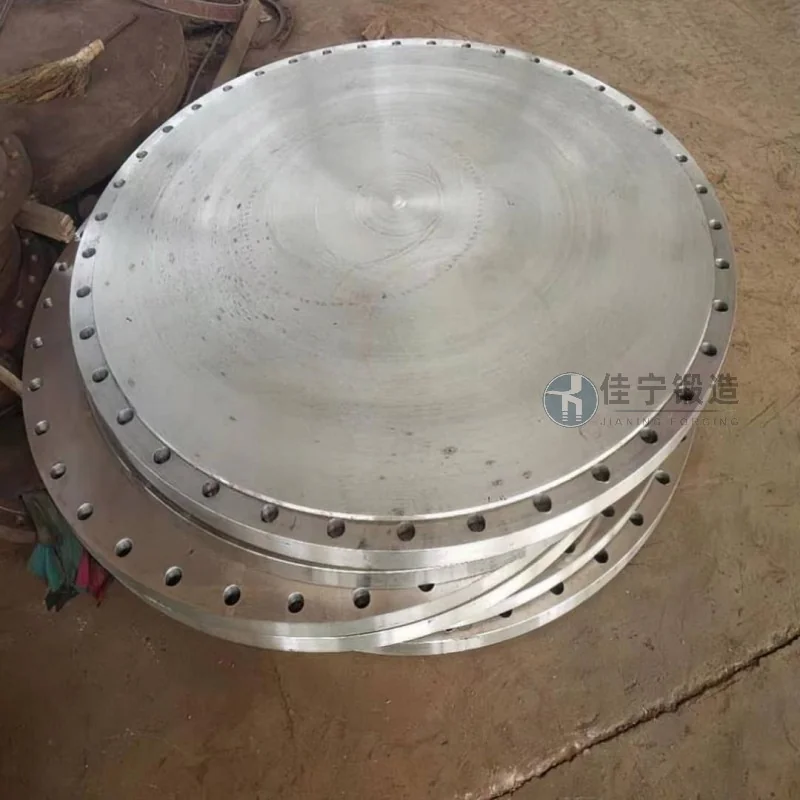
Una fabbrica di macchinari da costruzione a Longnan, Gansu, produce principalmente caricatrici, bulldozer e altre attrezzature, i cui meccanismi di guida principali e componenti di collegamento richiedono tutti forgiamenti a disco. La fabbrica utilizzava originariamente il tradizionale processo di forgiatura a matrice aperte, con ampi margini di lavorazione e tassi di utilizzo del materiale inferiori al 60%, con significative fluttuazioni dimensionali tra i lotti, che comportavano riparazioni ripetute durante l'assemblaggio e gravi interruzioni nei cicli produttivi. Dopo l'intervento di Jianing Forging, utilizzarono la tecnologia di forgiatura fine per aumentare l'utilizzo del materiale a oltre l'82%, contribuendo anche a garantire la consistenza dimensionale del prodotto.
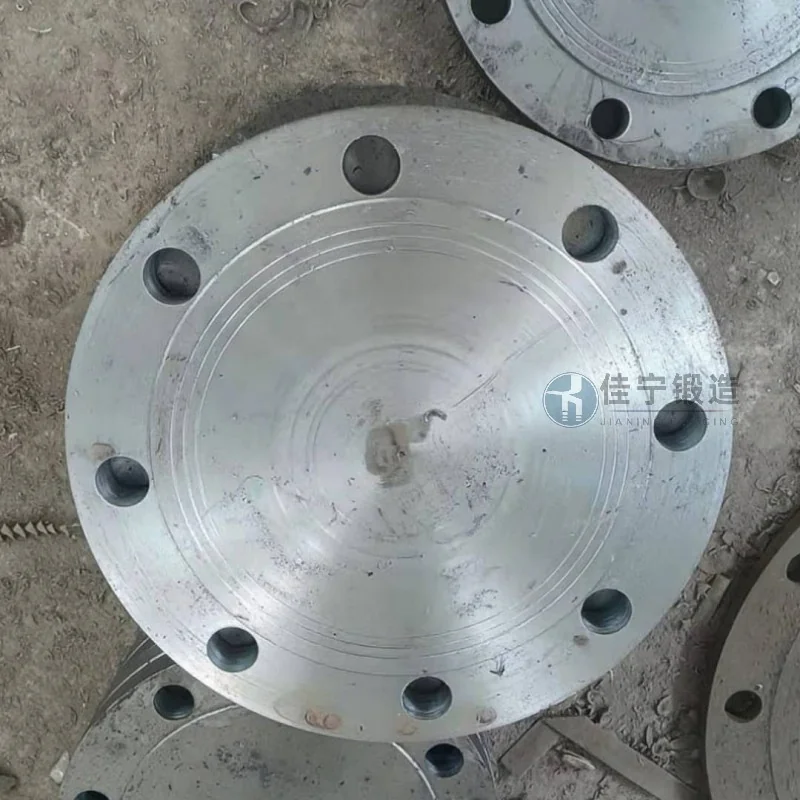
I principali problemi affrontati da questo cliente includono: 1. Deviazioni di coassialità del cilindro esterno e del foro interno della forgiatura superiori a 0,5 mm, con un elevato tasso di rottami nei processi successivi di tornatura; 2. Utilizzo di solo 45 acciai come singolo materiale, con riserve di resistenza insufficienti in determinate condizioni di lavoro, rendendo più probabile il guasto precoce per affatica; 3. Processi instabili post-forgiatura termica, che causano una distribuzione disomogenea della durezza e un'usura accelerata degli utensili durante la lavorazione successiva; 4. Il ciclo di consegna del fornitore originale durava fino a 45 giorni, rendendo difficile soddisfare le esigenze flessibili di programmazione della produzione della fabbrica per "piccoli lotti e varietà".
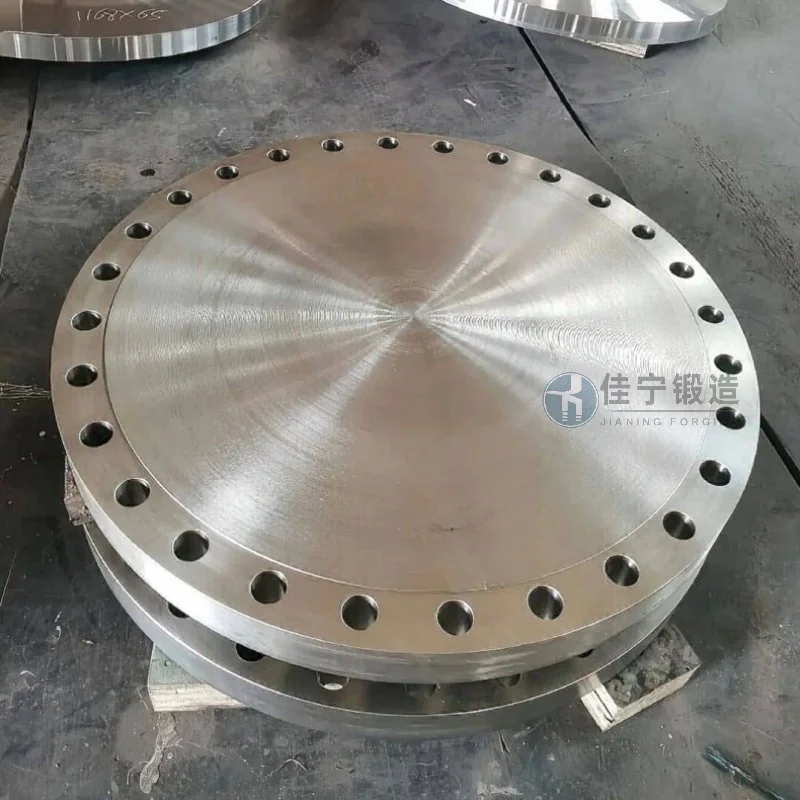
Per affrontare questi punti dolenti, Jianing Forging offre le seguenti soluzioni: Primo, adottando dispositivi di forgiatura multidirezionale combinati con un sistema di controllo della temperatura del forno a riscaldamento CNC, la coassialità delle forgiature a disco viene controllata entro 0,2 mm, riducendo il margine di lavorazione; secondo, in base alle diverse condizioni di lavoro, raccomandiamo gradi adatti per acciaio in lega (come 40Cr, 35CrMo) e ottimizziamo il processo di normalizzazione + tempra post-forgiatura per aiutare a ottenere un'uniformità di durezza HRC 22~28; Terzo, stabilire un sistema di produzione a breve processo, Comprimere il ciclo di consegna per un singolo lotto a meno di 20 giorni per soddisfare i requisiti flessibili di programmazione della produzione dei clienti; Inoltre, la simulazione al computer ottimizza le forme in bianco, stabilizzando l'utilizzo delle materie prime all'80%~85%, riducendo i costi complessivi di produzione per i clienti.

