Shanxi Jianing Forging ha raccolto casi reali di anelli a flange per energia eolica, ingranaggi ad anello, anelli di cuscinetto, anelli a rulli e altri atterraggi ad anello, con una gamma completa di prodotti di forgiatura finiti per acciaio al carbonio, acciaio inossidabile e anelli in lega, fornendo riferimento per la selezione di prodotti e soluzioni non standard.
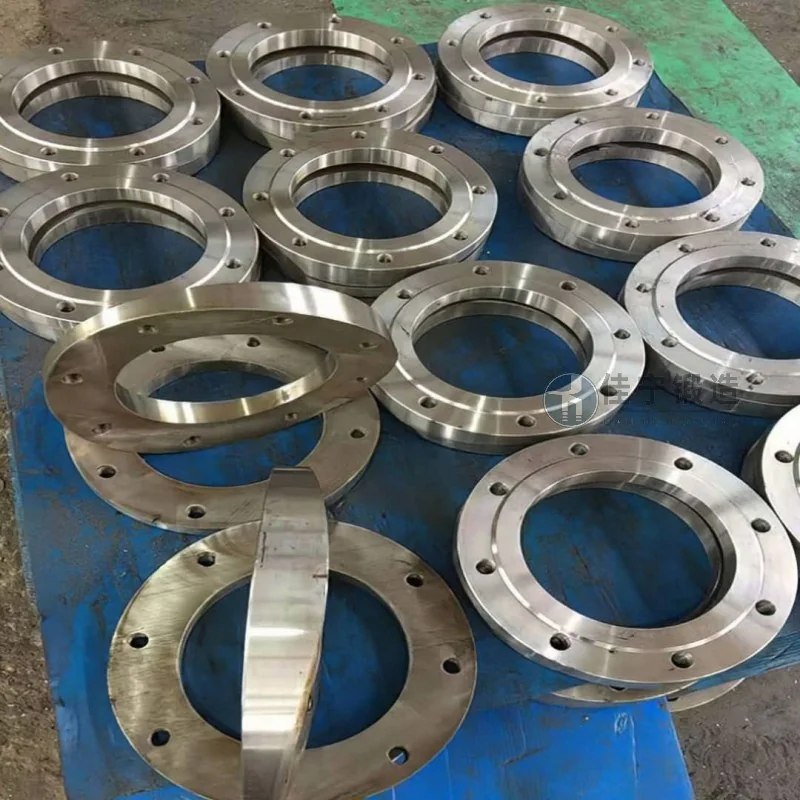
Una fabbrica di macchinari da costruzione a Nantong, Jiangsu, si è affidata da tempo ai tradizionali processi di forgiatura a matrici aperte per produrre componenti portanti chiave, rendendo difficile soddisfare la crescente domanda di efficienza e stabilità di qualità. Jianing Forging offre una soluzione personalizzata per rulli ad anelli adatta allo scenario applicativo delle forgiature ad anelli dell'impianto, aiutandoli a ottenere aggiornamenti di processo e innovazioni di capacità.
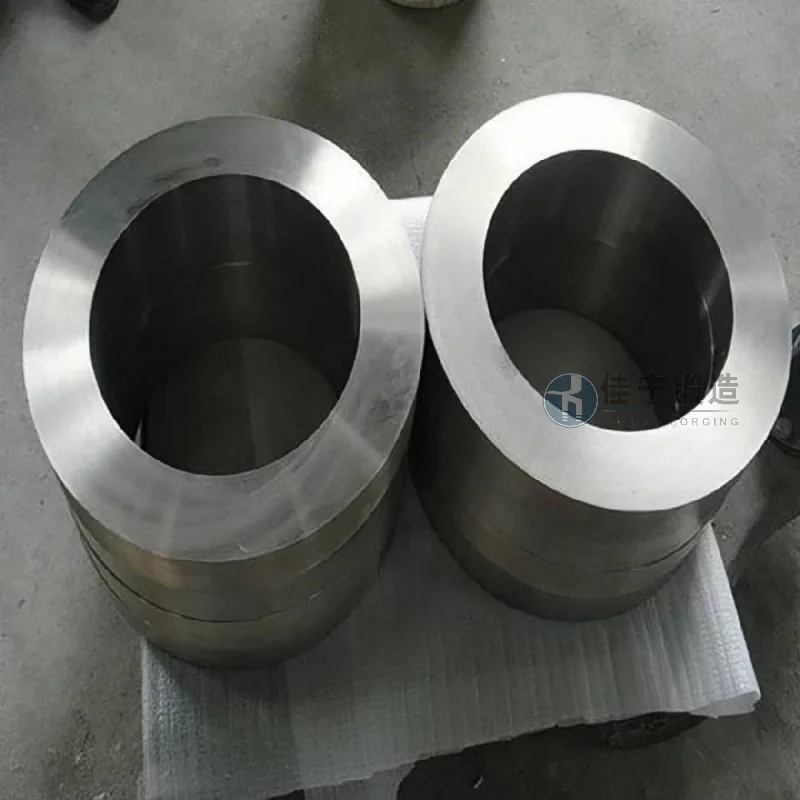
Il processo originale della fabbrica presentava i seguenti problemi importanti: Primo, grandi deviazioni dimensionali tra i diametri interni ed esterni delle forgiature, eccessiva margine di lavorazione lavorativa e gravi sprechi di materiale; 2. Densità tessutale interna insufficiente, con un tasso di superamento di rilevamento dei difetti di circa l'85% e un tasso di difetti persistentemente elevato; 3. Il ciclo di produzione di un singolo pezzo può richiedere fino a 4 giorni, rendendo impossibile adattare i tempi di ciclo della linea di montaggio; 4. Le fluttuazioni di prestazioni tra diversi lotti di forgiatura sono significative, influenzando direttamente l'affidabilità complessiva della macchina.
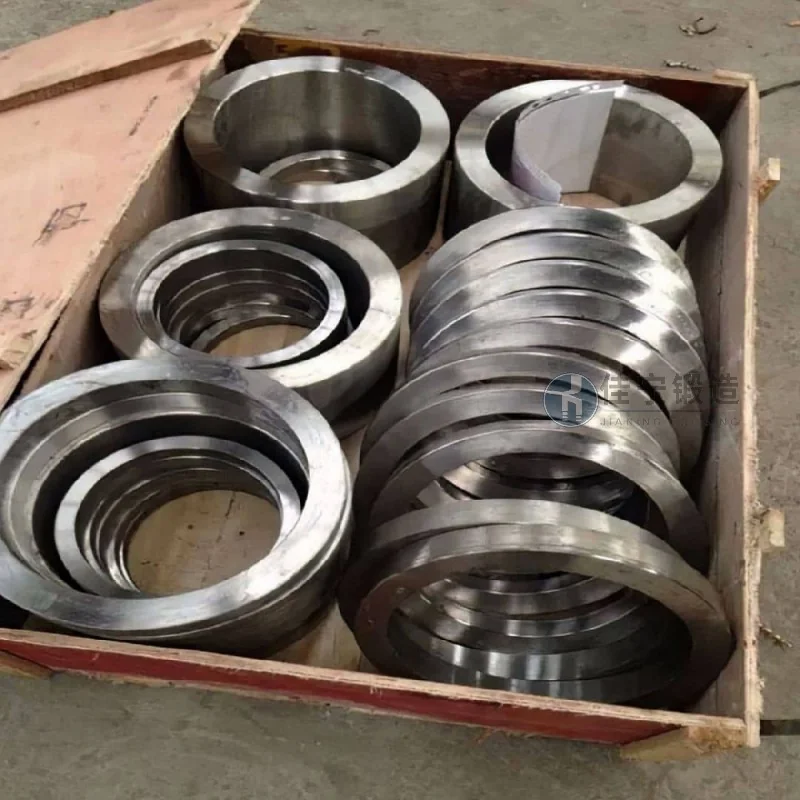
Jianing Forging ha introdotto la tecnologia di laminazione ad anelli fini, controllando l'intero processo dalla progettazione del blank alla forgiatura finale: utilizzando rotolamento a sezione trasversale variabile multi-passaggio per mantenere le tolleranze di diametro entro ±1,5 mm, riducendo le margini di lavorazione; Ottimizzando la temperatura di riscaldamento e la velocità di deformazione, la dimensione del grano viene stabilizzata sopra il grado 6 e il tasso di passaggio per il rilevamento dei difetti aumenta a oltre il 98%; Allo stesso tempo, utilizzando un modello di produzione continua basato su stampo, il ciclo monopezzo viene compresso a 8 ore, ottenendo prestazioni costanti sullo stesso lotto. Alla fine, il costo complessivo dei prodotti ad anello forgiati della fabbrica è diminuito del 22%, mentre il tasso di fallimento delle installazioni in loco da parte del cliente è diminuito del 60%.

