Shanxi Jianing Forging ha raccolto casi reali di anelli a flange per energia eolica, ingranaggi ad anello, anelli di cuscinetto, anelli a rulli e altri atterraggi ad anello, con una gamma completa di prodotti di forgiatura finiti per acciaio al carbonio, acciaio inossidabile e anelli in lega, fornendo riferimento per la selezione di prodotti e soluzioni non standard.
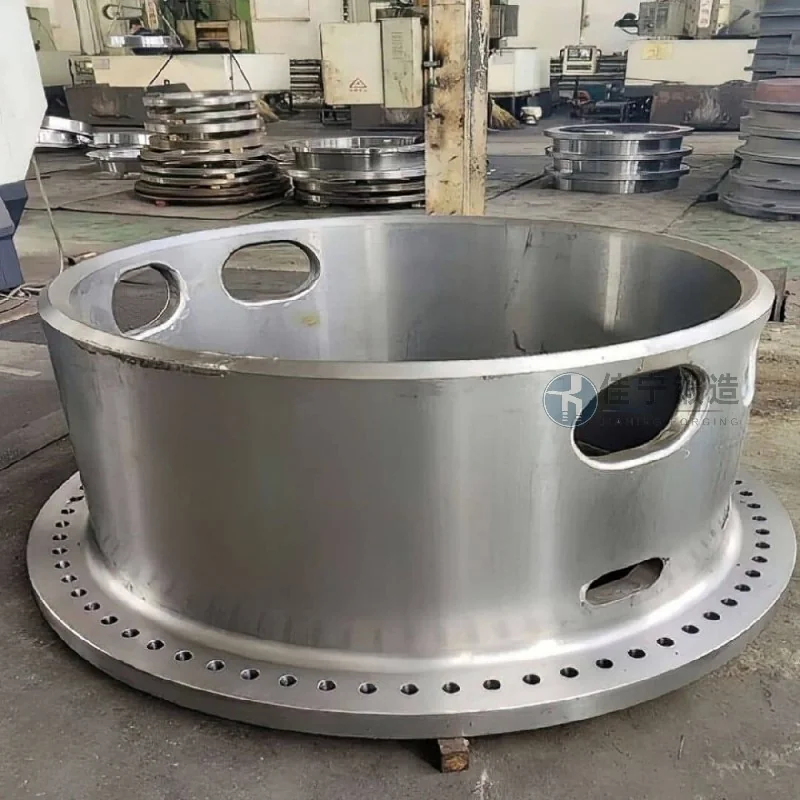
Una fabbrica di attrezzature minerarie a Qujing, Yunnan, è da tempo impegnata nella produzione e manutenzione di grandi frantoi, schermi vibranti e altre attrezzature. Il suo componente strutturale chiave—la forgiatura ad anelli—deve resistere a impatti ad alta frequenza e condizioni di uso pesante. A causa dell'ambiente minerario rigido, le fusioni tradizionali precedentemente utilizzate dalla fabbrica si crepavano e deformavano frequentemente durante l'uso, compromettendo gravemente la stabilità operativa delle attrezzature e i cicli di manutenzione. Dopo un'ampia ricerca, la fabbrica ha scelto di collaborare con la nostra azienda (Jianing Forging) per sviluppare forgiature ad anelli personalizzate basate sulle caratteristiche delle loro attrezzature.
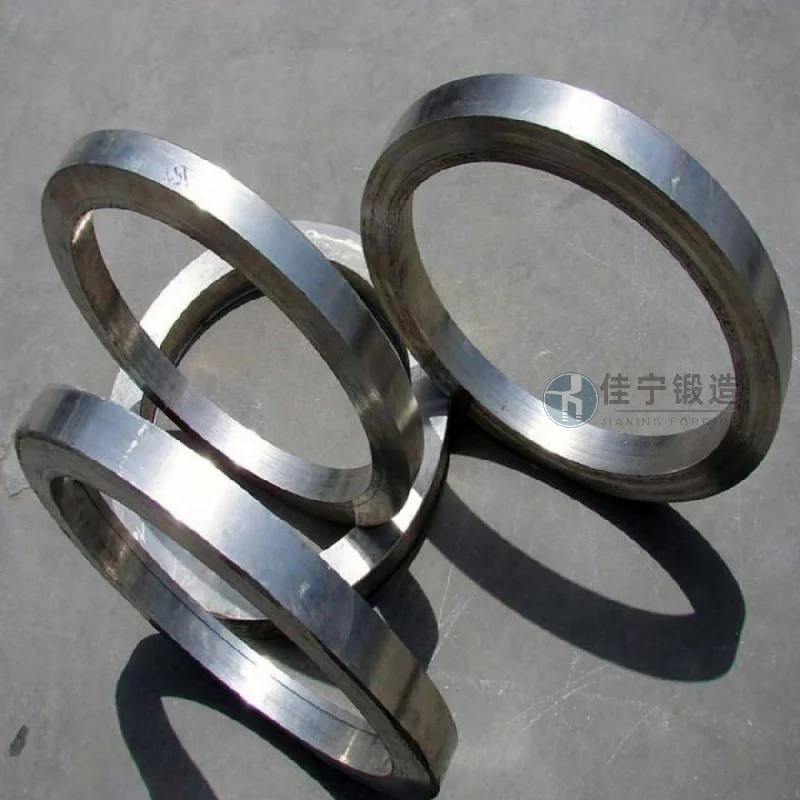
Le principali sfide affrontate dalla fabbrica di attrezzature minerarie includono:
1. Durante il servizio, le forgiature annulari devono resistere contemporaneamente ad alta pressione assiale e a sollecitazioni radiali. Le fusioni tradizionali soffrono di morbidezza interna dei tessuti e difetti di segregazione, che causano una durata di fatica insufficiente e richiedono una sostituzione ogni 3-6 mesi;
2. Le fluttuazioni di temperatura nel sito minerario sono grandi e spesso accompagnate da erosione da polvere e umidità, imponendo maggiori richieste di resistenza alla corrosione e all'usura delle forgiature;
3. Tolleranze dimensionali elevate dei componenti originali, che richiedono la levigatura in loco durante l'installazione, il che comporta tempi di inattività prolungati e elevati costi di manutenzione.
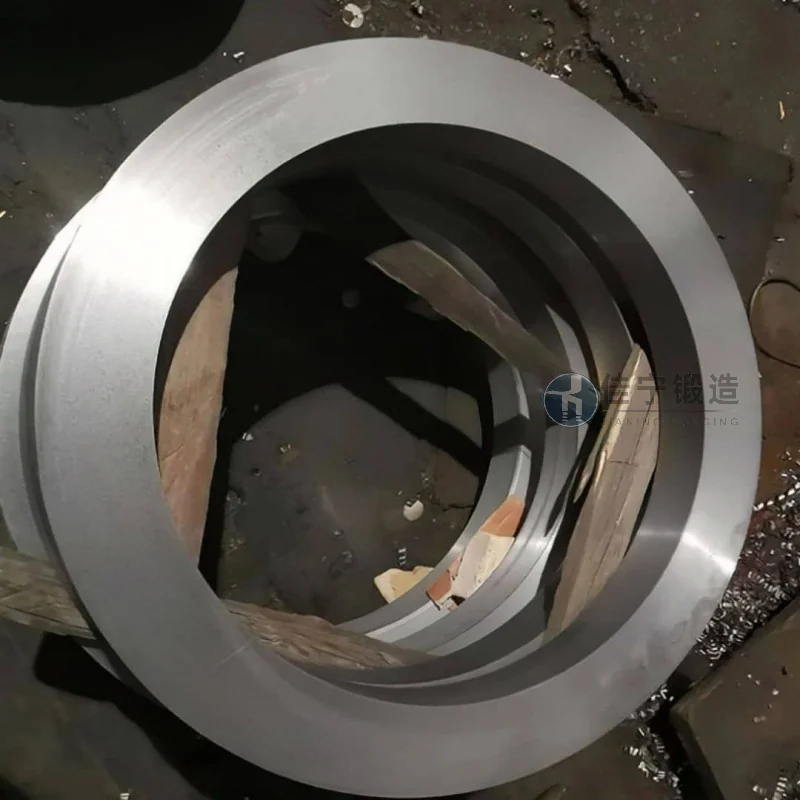
Per affrontare questi punti dolenti, Jianing Forging offre soluzioni sistematiche da tre aspetti: selezione del materiale, processo di forgiatura e post-lavorazione:
1. Ottimizzazione dei materiali: L'uso di acciai strutturali in lega degassate in vuoto (come 42CrMo, 35CrMo, ecc.) migliora la resistenza migliorando la tenacità agli impatti a basse temperature, riducendo la segregazione e le inclusioni alla fonte;
2. Processo di forgiatura: utilizza apparecchiature dedicate per il laminato ad anelli per le parti ad anelli, combinate con forgiatura a temperatura controllata su più calore, permettendo di distribuire continuamente le linee di flusso metallico lungo la circonferenza ed evitare difetti di colata; Successivamente, si utilizza normalizzazione + tempra e tempra per il trattamento termico per controllare uniformemente la durezza tra 280~320 HBW, bilanciando resistenza all'usura e lavorabilità lavorativa;
3. Supporto di precisione: Dopo lavorazione grezza, si riserva un margine e, dopo la tornatura finale e il rilevamento dei difetti ultrasonici, l'errore di rotondità del prodotto finito è di ≤0,5 mm, e la tolleranza del diametro esterno può raggiungere il grado IT7, consentendo l'assemblaggio diretto senza riparazioni e riducendo significativamente i tempi di inattività.
Dopo la consegna, questo lotto di forgiature ad anelli è stato in funzione ininterrottamente presso il sito dell'utente per oltre 18 mesi, senza crepe, deformazioni o altri guasti. La frequenza di manutenzione è stata ridotta del 75% e i costi operativi complessivi sono diminuiti significativamente, ottenendo grande riconoscimento da parte del team tecnico della fabbrica di apparecchiature.

