Penempaan Shanxi Jianing mencakup casing rekayasa nyata dari lembaran pipa, flensa, dan berbagai penempaan cakram bundar. Produk jadi dari penempaan cakram baja karbon dan baja tahan karat difoto dengan jelas, secara langsung mencerminkan presisi proses penempaan dan efektivitas kompatibilitas pipa.
Di bidang mesin konstruksi, tempa cakram sebagai komponen struktural utama memiliki kualitas yang secara langsung memengaruhi stabilitas operasional dan masa pakai keseluruhan mesin. Sebuah pabrik mesin konstruksi di Longnan, Gansu, telah lama menghadapi masalah seperti akurasi dimensi produk yang tidak memadai, limbah material yang parah, dan efisiensi produksi yang rendah selama pengadaan penempaan koil, yang membatasi kelancaran perakitan seluruh mesin dan pengendalian biaya. Untuk mengatasi masalah ini, Jianing Forging secara sistematis mengoptimalkan segala hal mulai dari pemilihan bahan baku dan desain cetakan hingga proses pembentukan, memberikan solusi penempaan cakram yang andal bagi pelanggan.
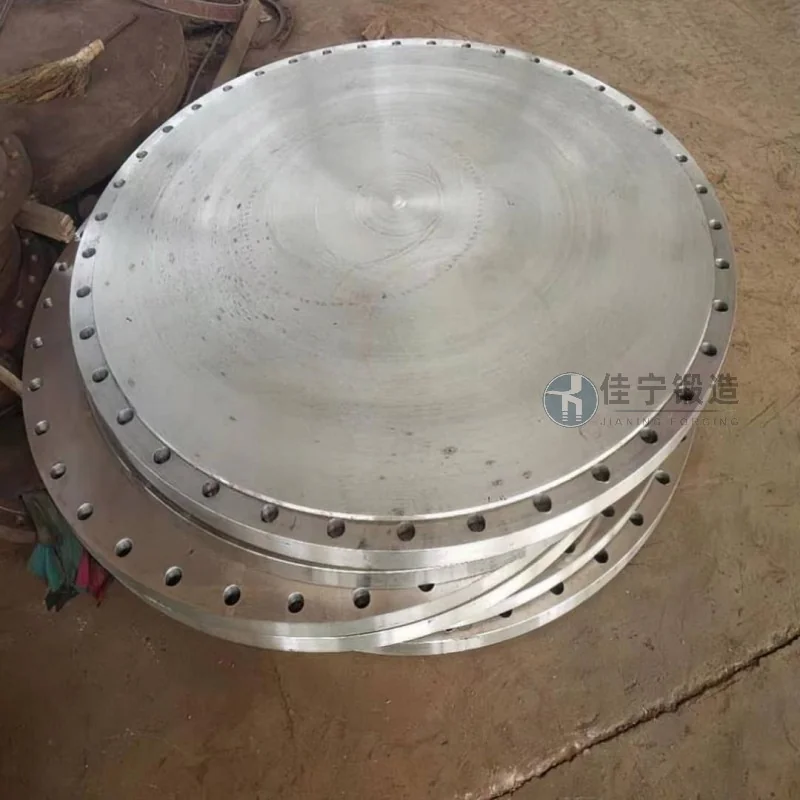
Pabrik mesin konstruksi di Longnan, Gansu, terutama memproduksi loader, buldoser, dan peralatan lainnya, yang mekanisme kemudi inti dan komponen penghubungnya semuanya memerlukan tempa cakram. Pabrik awalnya menggunakan proses penempaan cetakan terbuka tradisional, yang menghasilkan jatah pemesinan besar dan tingkat pemanfaatan material di bawah 60%, dengan fluktuasi dimensi yang signifikan antar batch, yang mengakibatkan perbaikan berulang selama perakitan dan mengganggu siklus produksi secara serius. Setelah Jianing Forging terlibat, mereka menggunakan teknologi fine die forging untuk meningkatkan pemanfaatan material hingga lebih dari 82%, sekaligus membantu memastikan konsistensi dimensi produk.
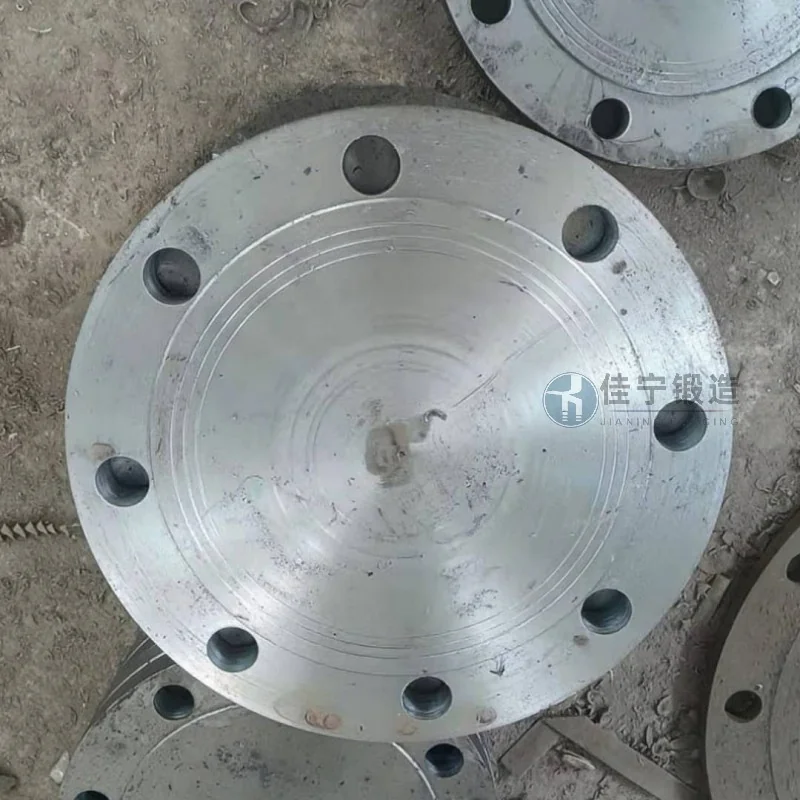
Masalah utama yang dihadapi pelanggan ini meliputi: 1. Penyimpangan koaksialitas pada silinder luar dan lubang dalam tempa melebihi 0,5mm, sehingga tingkat scrap tinggi pada proses pembubutan berikutnya; 2. Hanya menggunakan 45 baja sebagai satu material, dengan cadangan kekuatan yang tidak cukup dalam kondisi kerja tertentu, sehingga kegagalan kelelahan awal lebih mungkin terjadi; 3. Proses perlakuan panas pasca-tempa yang tidak stabil, menyebabkan distribusi kekerasan yang tidak merata dan keausan alat yang dipercepat selama proses selanjutnya; 4. Siklus pengiriman pemasok asli bisa mencapai 45 hari, sehingga sulit memenuhi kebutuhan penjadwalan produksi fleksibel pabrik untuk "batch kecil dan beberapa varietas."
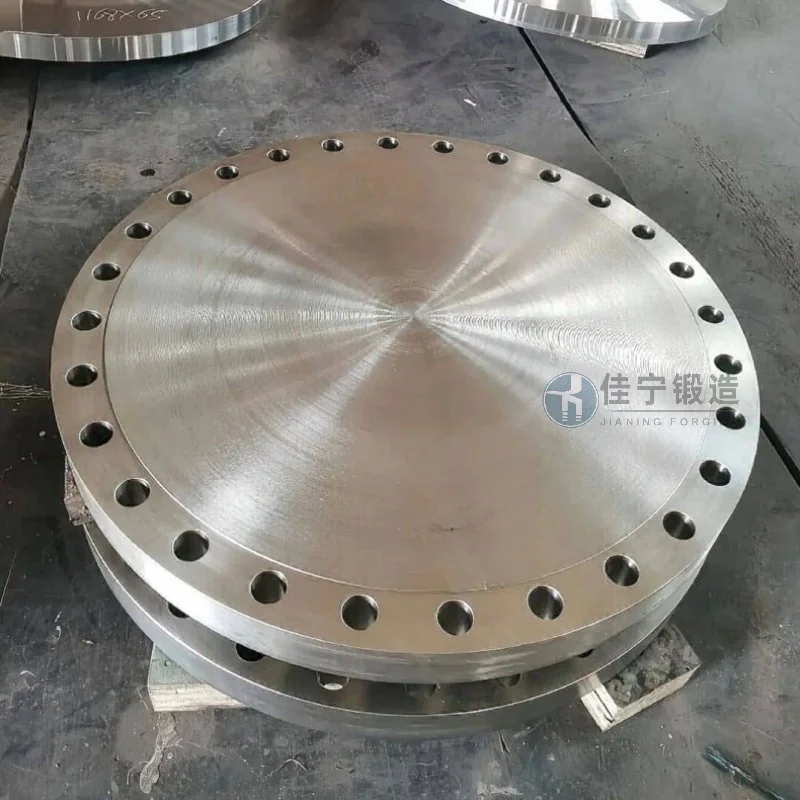
Untuk mengatasi masalah ini, Jianing Forging menawarkan solusi berikut: Pertama, dengan mengadopsi perlengkapan die forging multi-arah yang dikombinasikan dengan sistem kontrol suhu tungku pemanas CNC, koaksialitas tempa cakram dikendalikan dalam 0,2mm, mengurangi izin pemesinan; kedua, berdasarkan kondisi kerja yang berbeda, kami merekomendasikan grade baja paduan yang sesuai (seperti 40Cr, 35CrMo) dan mengoptimalkan proses normalisasi + tempering pasca-tempa untuk membantu mencapai keseragaman kekerasan HRC 22~28; Ketiga, membangun sistem produksi proses pendek, Memampatkan siklus pengiriman untuk satu batch menjadi kurang dari 20 hari untuk memenuhi kebutuhan penjadwalan produksi yang fleksibel dari pelanggan; Selain itu, simulasi komputer mengoptimalkan bentuk kosong, menstabilkan pemanfaatan bahan baku sebesar 80%~85%, sehingga mengurangi biaya manufaktur keseluruhan bagi pelanggan.

