La forge Shanxi Jianing peut traiter des forges de coques de grand diamètre en acier carbone, acier inoxydable et acier allié. La station possède de nombreux cas réels de forge de cylindres, démontrant pleinement les capacités de forge des cylindres de grande taille et les résultats résistants à la corrosion des produits finis.
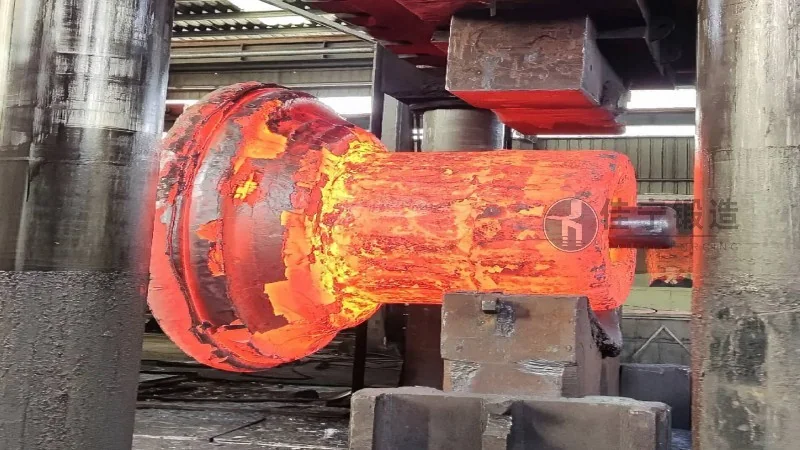
Une usine d’équipements éoliennes à Zhangjiakou, dans le Hebei, a fixé des exigences techniques strictes pour les forges de tubes dans la fabrication de composants clés pour les grandes éoliennes. Cette centrale est un fournisseur important d’équipements éoliens dans la région. Ses pièces forgées à coque servent de composants porteurs principaux reliant le moyeu et la tour, affectant directement la sécurité opérationnelle et la durée de vie de l’ensemble de l’éolienne. Dans cette collaboration, Jianing Forging, s’appuyant sur sa profonde compréhension des normes de procédés de l’industrie de l’énergie éolienne, a fourni une solution adaptée de forgiage à tubes pour le projet.
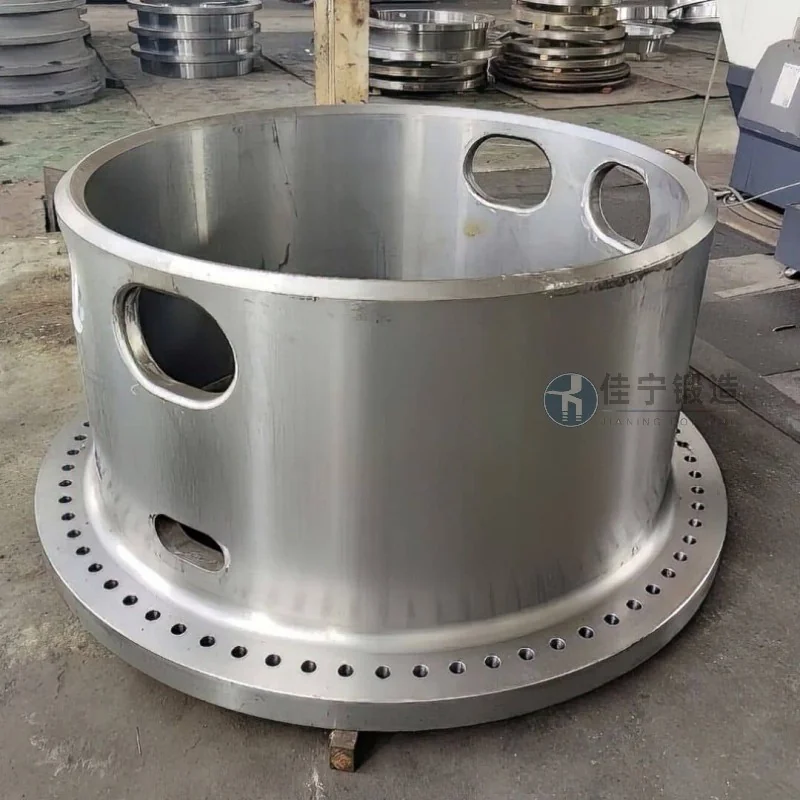
Les principaux points de douleur rencontrés par les clients portaient sur trois aspects : premièrement, les forges de bouteilles devaient répondre à une forte fatigue et résistance aux impacts pour s’adapter aux conditions complexes de vent et de basse température dans la région de Zhangjiakou ; Deuxièmement, les exigences de précision dimensionnelle sont extrêmement élevées, avec certaines tolérances d’ajustement clés contrôlées à 0,1 millimètre ; Troisièmement, les cycles de livraison sont serrés, obligeant les fournisseurs à intégrer des capacités de production allant des matières premières aux produits finis afin d’éviter la qualité et les pertes de temps dues à de multiples sessions d’externalisation. Les fournisseurs existants peinaient à respecter de manière cohérente les normes de densité organisationnelle interne et de cohérence par lots des forgés, limitant la fiabilité globale de l’équipement.
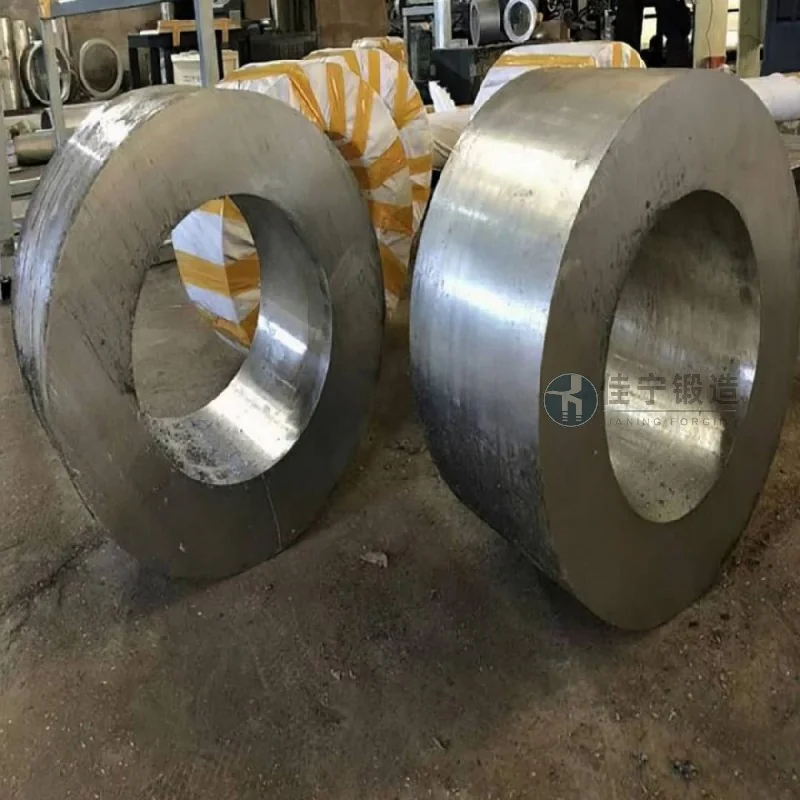
Pour résoudre ces problèmes, Jianing Forging a systématiquement optimisé tout, du choix des matériaux et la conception des procédés au contrôle qualité. Du côté des matériaux, des aciers à faible alliage personnalisés avec une résistance relativement élevée sont sélectionnés. Grâce à un contrôle strict de la composition chimique et à une pureté améliorée, ces résistances contribuent à respecter la norme de ténacité aux impacts à basse température. Dans le processus de forge, la forge multidirectionnelle et la technologie de vitesse à température contrôlée sont utilisées pour assurer une distribution continue des lignes de courant métallique, éliminant les défauts internes et améliorant l’isotropie des propriétés mécaniques de la forge. Lors de la phase de précision dimensionnelle, l’introduction de l’usinage CNC et de la tringlerie d’inspection en ligne permet d’assurer un parallélisme stable et qualifié du trou intérieur, du diamètre extérieur et de la face finale du forgé du canon. Les forgings en baril livrés ont atteint la résistance à la traction, le rapport d’élasticité et les niveaux d’allongement aux limites supérieures de l’accord technique du client lors des essais tiers, avec des fluctuations minimales entre les lots, raccourcissant ainsi le temps d’assemblage ultérieur du client. Le calendrier global du projet a été achevé deux semaines avant le calendrier, gagnant une grande reconnaissance de la part de l’équipe d’acceptation sur site.

