Shanxi Jianing Forging a rassemblé des cas réels de bagues de bride, engrenages annulaires, bagues de roulement, anneaux à rouleaux et autres palier circulaires, avec une gamme complète de produits de forge finis pour l’acier au carbone, l’acier inoxydable et les anneaux en alliage, fournissant une référence pour la sélection de produits et les solutions non standardisées.
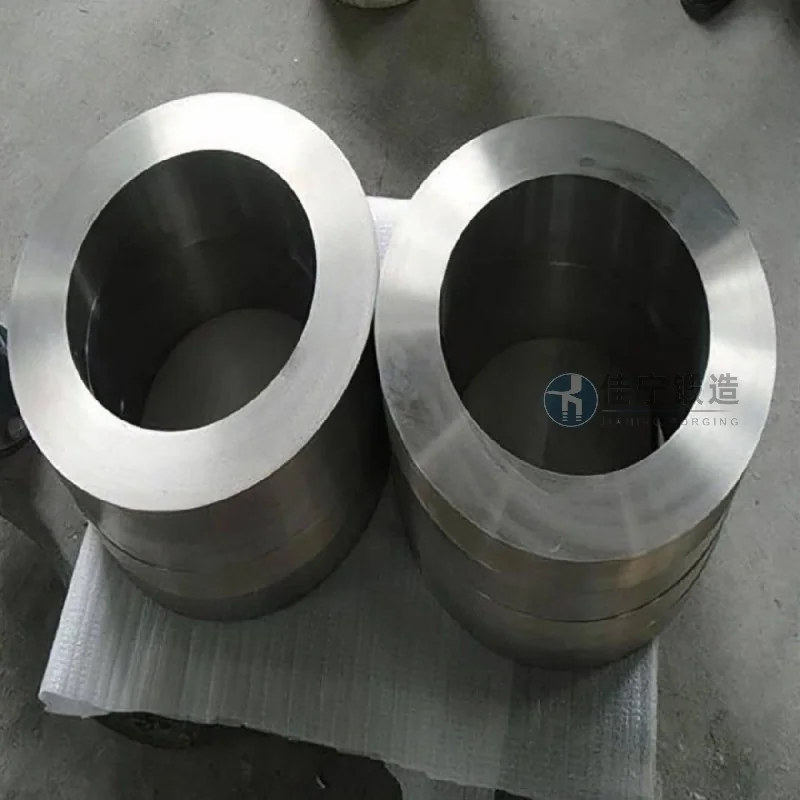
Une usine de pièces de roulement à Xinxiang, dans le Henan, fait face depuis longtemps à des problèmes de précision instable et de faible utilisation des matériaux lors du traitement des bagues forgées, ce qui entraîne des coûts de production et des délais de livraison persistants qui ne peuvent pas répondre aux demandes des clients en aval. La méthode initiale de l’usine était relativement traditionnelle, reposant sur le chauffage multi-passes et le forgé ouvert, ce qui non seulement avait une faible efficacité mais provoquait aussi facilement des fissures internes et des déviations dimensionnelles.
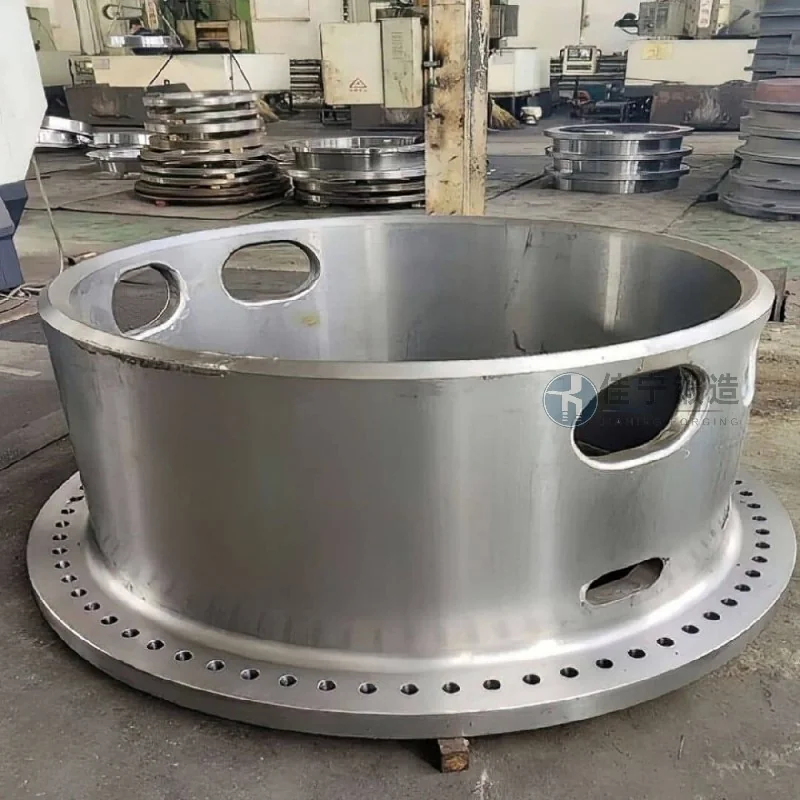
Les principaux points de friction de cette usine de pièces de roulement se concentrent sur trois domaines : premièrement, le taux de réussite du produit fini reste d’environ 82 %, certains lots étant abandonnés en raison d’une ovalité excessive du diamètre intérieur ; Deuxièmement, la perte de matériau est importante, le rapport poids blanc par rapport au poids du produit fini atteignant 1,8:1, dépassant largement le niveau raisonnable de l’industrie ; Troisièmement, le cycle de traitement est long ; une seule pièce nécessite cinq cycles de chauffage entre le déchargement et la finition, le processus entier prenant plus de 4 jours et incapable de répondre aux commandes urgentes.
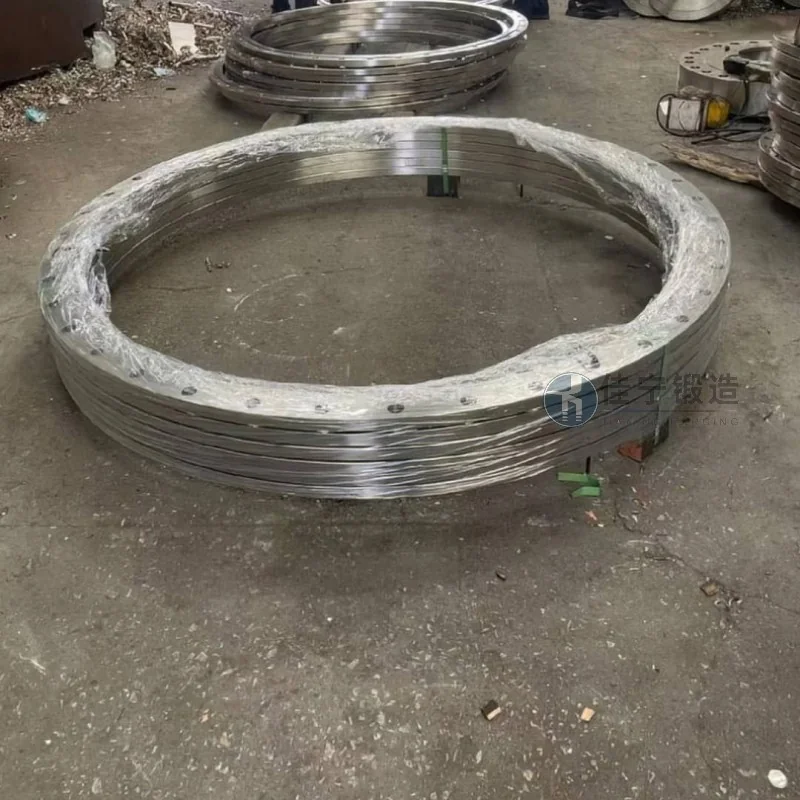
Pour résoudre ces problèmes, Jianing Forging propose des solutions personnalisées de forge d’anneaux. En adoptant un procédé de meulage fin combiné à des spécifications de chauffage optimisées et à la conception du moule, le rapport poids du produit blanc à celui du produit fini est réduit à 1,2:1, améliorant ainsi l’utilisation des matériaux. Parallèlement, le procédé amélioré maintient le diamètre intérieur de la forge à 0,5 mm, et le taux de passage du produit fini reste stable au-dessus de 97 %. De plus, en réduisant le nombre de cycles de chauffage à deux et en comprimant le cycle de traitement d’une seule pièce à 1,5 jour, nous avons efficacement soutenu les délais de livraison des clients.

