Shanxi Jianing Forging a rassemblé des cas réels de bagues de bride, engrenages annulaires, bagues de roulement, anneaux à rouleaux et autres palier circulaires, avec une gamme complète de produits de forge finis pour l’acier au carbone, l’acier inoxydable et les anneaux en alliage, fournissant une référence pour la sélection de produits et les solutions non standardisées.
Dans le domaine des machines de construction, la qualité des forges annulaires, en tant que composants clés, affecte directement la stabilité et la durée de vie des équipements. Une usine de machines de construction à Tianshui, dans le Gansu, est depuis longtemps confrontée à des problèmes tels que des fissures par fatigue, des déviations dimensionnelles et un traitement thermique inégal dans les forges à anneaux sous forte charge, ce qui a considérablement affecté l’efficacité de la production et la sécurité des équipements. Pour résoudre systématiquement ces problèmes, après de nombreuses comparaisons, l’usine a finalement choisi de coopérer avec Jianing Forging, s’appuyant sur ses procédés de forge matures et son système de contrôle qualité strict pour finaliser une série de productions personnalisées de forges à anneaux très demandées.
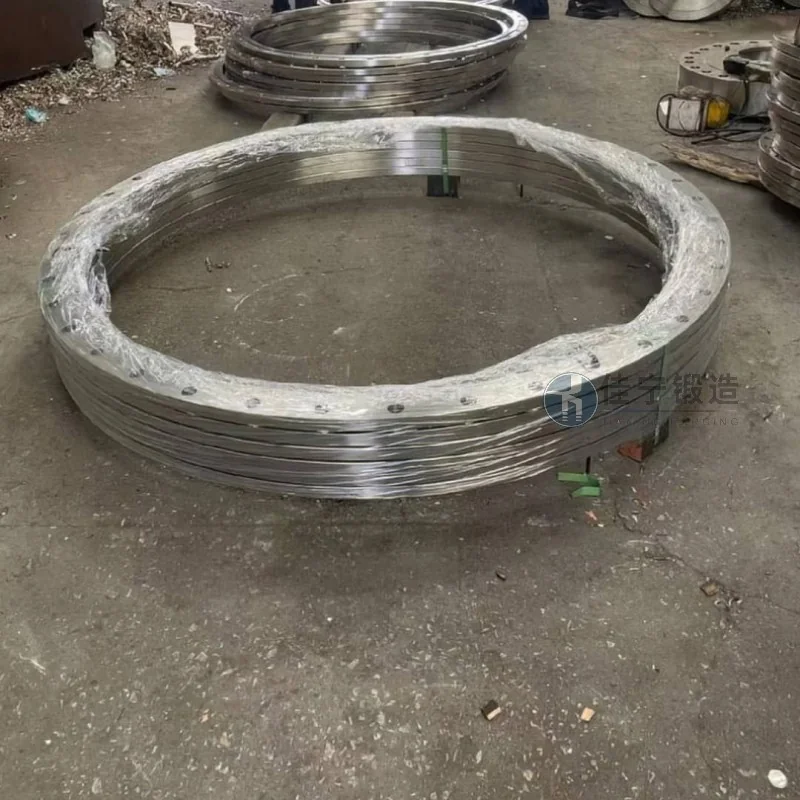
Cette affaire concerne les anneaux de support forgés nécessaires à une usine de machines de construction à Tianshui, Gansu, utilisés pour la structure de support rotative de ses grandes machines de construction. Ce forgé doit résister à des charges d’impact fréquentes et à des contraintes alternées, exigeant des normes élevées en matière d’étanchéité interne des matériaux, de précision dimensionnelle et de dureté de surface. En optimisant les rapports de forge, en affinant la taille des grains et en combinant des procédés de traitement thermique personnalisés, Jianing Forging a réussi à livrer des forges en forme d’anneau qui répondaient aux exigences de l’accord technique, aidant ainsi les clients à améliorer la fiabilité globale des machines.
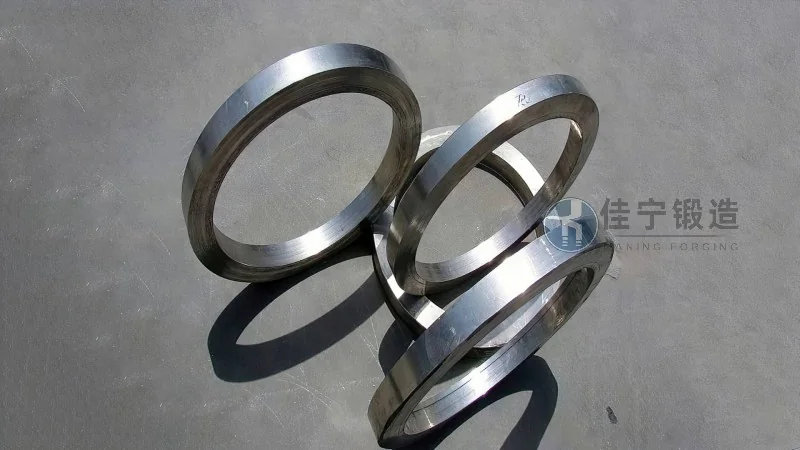
1. Risque de rupture par fatigue : Sous des conditions de charge lourde à long terme, les forgages annulaires d’origine du client présentent une répartition interne inégale du flux métallique, ce qui conduit facilement à des microfissures dans les zones de concentration de contraintes et à une rupture précoce.
2. Insuffisance dimensionnelle : plusieurs lots de forges fluctuent significativement dans des dimensions clés telles que les diamètres intérieurs et extérieurs et le parallélisme des faces d’extrémité, ce qui entraîne une augmentation des marges d’usinage et des coûts plus élevés.
3. Dureté thermique inégale : En raison de différences significatives d’épaisseur de paroi de forgeage, les procédés de traitement thermique conventionnels rendent difficile l’obtention d’une dureté uniforme sur toute la section transversale, et certaines zones ne respectent pas les normes de résistance à l’usure.
4. Cycles de livraison serrés : Le calendrier de production de l’entreprise est serré, avec des délais stricts pour la falsification des livraisons vierges, exigeant que les fournisseurs aient une réponse rapide et des capacités de planification de production stables.
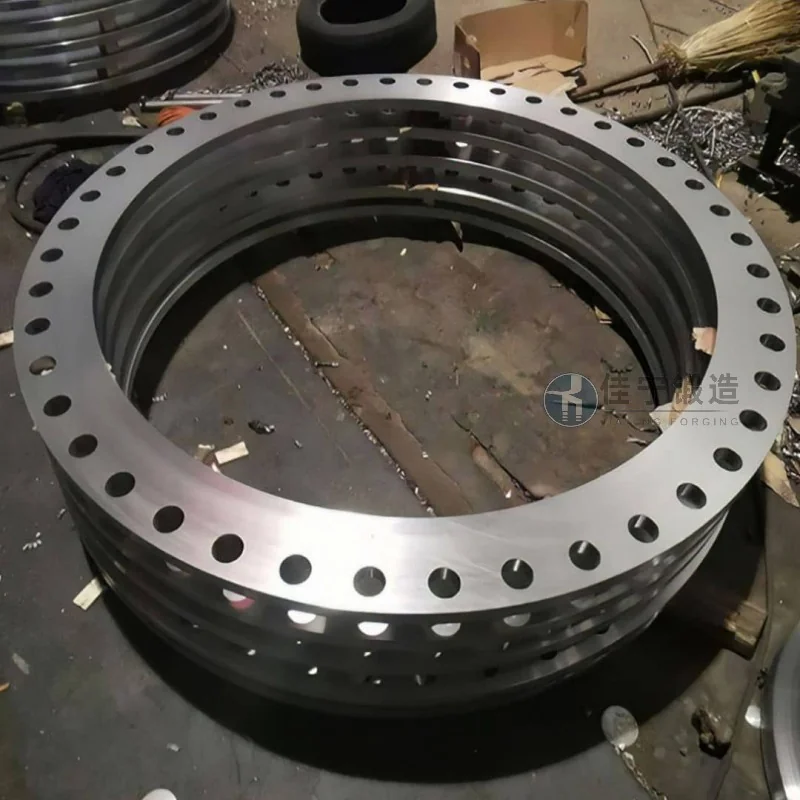
Pour répondre à ces points de douleur, Jianing Forging propose les solutions systématiques suivantes :
1. Processus de forge optimisé : En adoptant la technologie de forge multidirectionnelle, les lignes de courant métalliques sont raisonnablement réparties le long du contour de forgeage, améliorant la résistance à la fatigue et réduisant la probabilité de rupture précoce.
2. Moules fins et contrôle des procédés : L’utilisation de moules à anneaux de haute précision combinée aux étapes de pré-forgeage, de semi-forge et post-forgeage de la surveillance dimensionnelle en ligne aide à contrôler les tolérances dimensionnelles individuelles des pièces au niveau ISO IT7 et réduit les tolérances d’usinage ultérieures.
3. Plan de traitement thermique personnalisé : En fonction de l’épaisseur de la paroi de forge et des caractéristiques des matériaux, conçoit une combinaison de procédé entre contrôle segmenté de la température, trempe du choix du milieu et adaptation du temps de tempérament pour contrôler les fluctuations de dureté sur toute la section dans le HRC 2.
4. Planification de la production flexible : Établir un mécanisme de flux rapide de la préparation des matériaux à la forge, au traitement thermique et à l’inspection, permettant la livraison des blanks pour les commandes urgentes dans les 48 heures afin de répondre aux exigences urgentes des clients.

