La Forja Shanxi Jianing incluye cajas de ingeniería reales de chapas tubulares, bridas y diversas forjaciones de disco redondo. Los productos terminados de forjados de acero al carbono y acero inoxidable están claramente fotografiados, reflejando directamente la precisión del procesamiento de las forjadas y la efectividad de la compatibilidad con tuberías.
En el campo de la maquinaria de construcción, las forjadas de disco, como componentes estructurales clave, tienen una calidad que afecta directamente a la estabilidad operativa general y a la vida útil de toda la máquina. Una fábrica de maquinaria de construcción en Longnan, Gansu, había enfrentado durante mucho tiempo problemas como una precisión dimensional insuficiente del producto, un desperdicio severo de materiales y una baja eficiencia productiva durante la adquisición de las forjadas de bobinas, lo que limitaba el montaje fluido de toda la máquina y el control de costes. Para abordar estos puntos problemáticos, Jianing Forging optimizó sistemáticamente todo, desde la selección de materia prima y el diseño de moldes hasta los procesos de conformado, proporcionando al cliente una solución fiable de forja de discos.
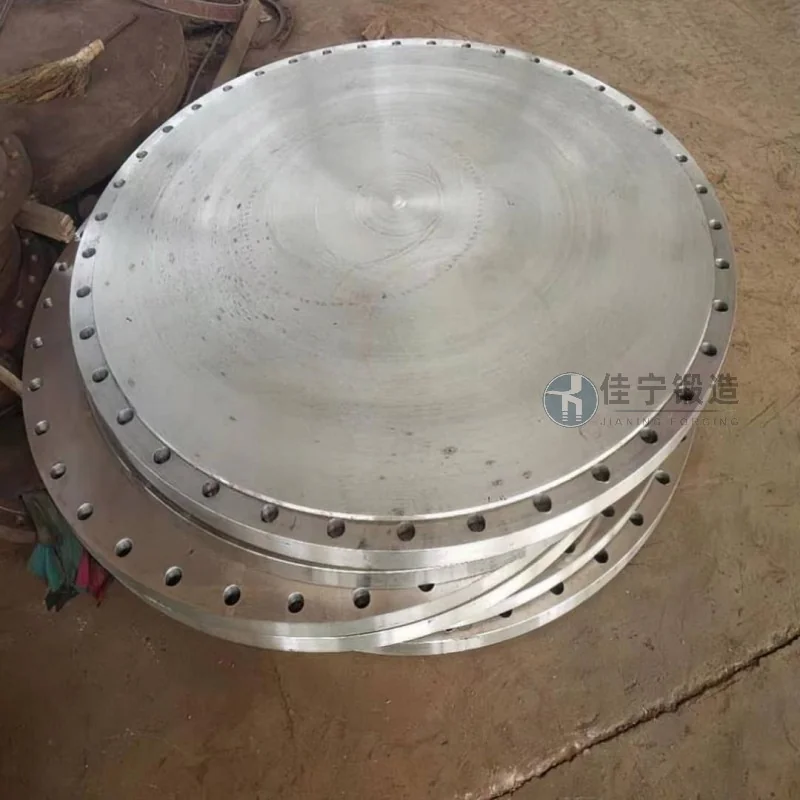
Una fábrica de maquinaria de construcción en Longnan, Gansu, produce principalmente cargadoras, excavadoras y otros equipos, cuyos mecanismos principales de dirección y componentes de conexión requieren forjados por disco. La fábrica utilizaba originalmente el proceso tradicional de forja de matriz abierta, lo que resultaba en grandes margen de mecanizado y tasas de utilización de materiales inferiores al 60%, con fluctuaciones dimensionales significativas entre lotes, lo que provocaba reparaciones repetidas durante el montaje y alteraba seriamente los ciclos de producción. Tras la implicación de Jianing Forging, utilizaron tecnología de forja fina para aumentar la utilización de materiales a más del 82%, ayudando también a garantizar la consistencia dimensional del producto.
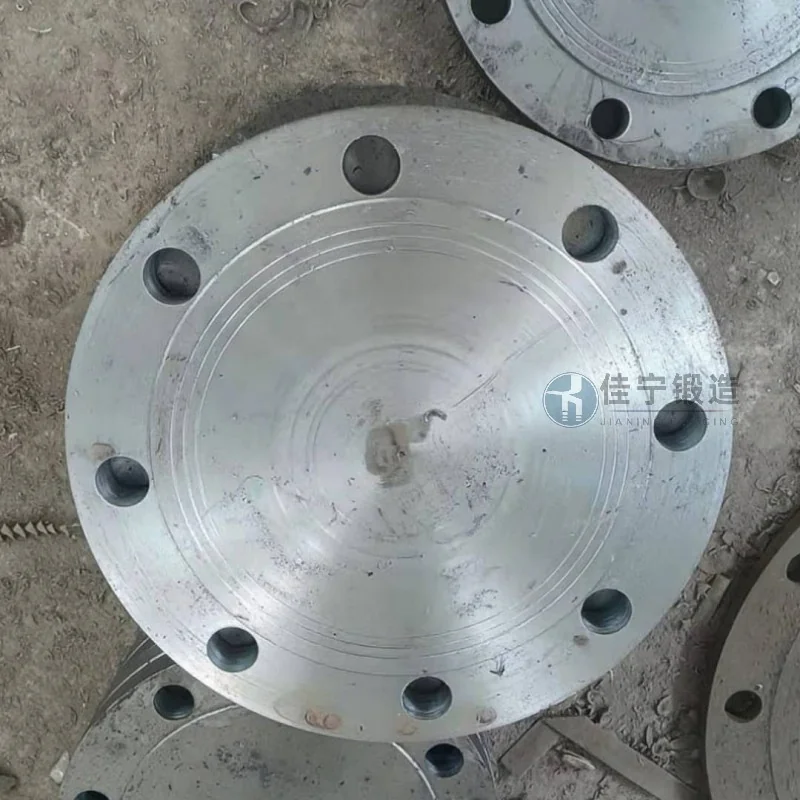
Los principales puntos problemáticos a los que se enfrenta este cliente incluyen: 1. Desviaciones de coaxialidad del cilindro exterior y del orificio interior de la forja superiores a 0,5 mm, lo que resulta en una alta tasa de desguace en procesos de torneado posteriores; 2. Uso de solo acero 45 como único material, con reservas de resistencia insuficientes bajo ciertas condiciones de trabajo, lo que hace más probable una falla temprana por fatiga; 3. Procesos inestables tras el tratamiento térmico tras la forja, que resultan en una distribución desigual de la dureza y un desgaste acelerado de la herramienta durante el procesamiento posterior; 4. El ciclo de entrega del proveedor original era de hasta 45 días, lo que dificultaba satisfacer las necesidades flexibles de programación de producción de la fábrica para "lotes pequeños y variedades".
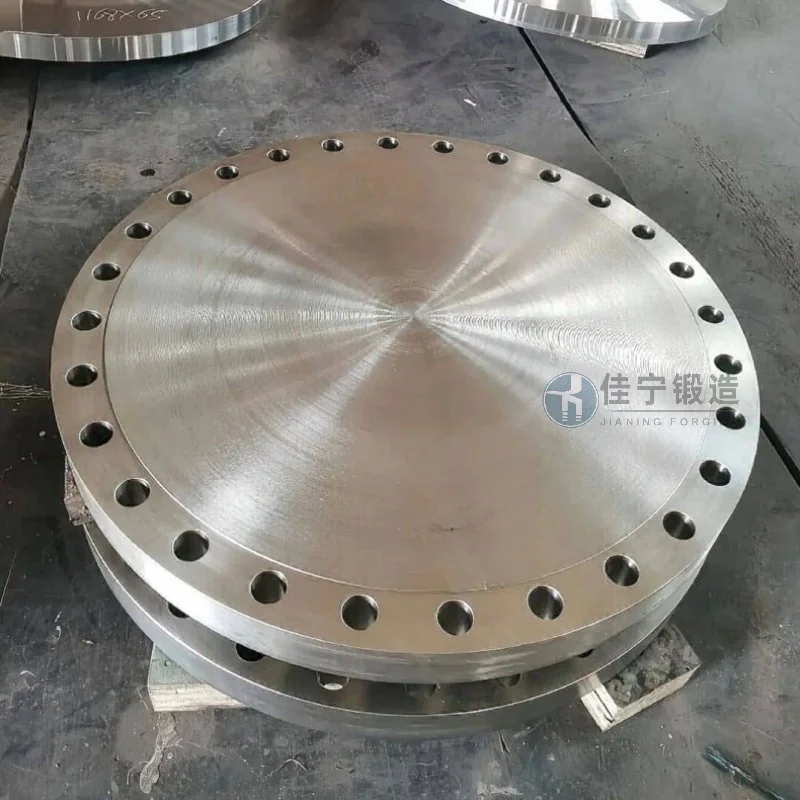
Para abordar estos puntos problemáticos, Jianing Forging ofrece las siguientes soluciones: Primero, adoptando dispositivos multidireccionales de forjado de troqueles combinados con un sistema de control de temperatura de horno CNC de calefacción, la coaxialidad de las forjadas en disco se controla dentro de 0,2 mm, reduciendo el margen de mecanizado; segundo, basándonos en diferentes condiciones de trabajo, recomendamos grados adecuados para acero aleado (como 40Cr, 35CrMo) y optimizamos el proceso de normalización + temple posterior a la forja para ayudar a lograr una uniformidad de dureza de HRC 22~28; Tercero, establecer un sistema de producción de procesos cortos, Comprimir el ciclo de entrega de un solo lote a menos de 20 días para cumplir con los requisitos flexibles de programación de producción de los clientes; Además, la simulación por ordenador optimiza las formas en blanco, estabilizando la utilización de materias primas en un 80%~85%, reduciendo los costes totales de fabricación para los clientes.

