Shanxi Jianing Forging zahrnuje skutečné inženýrské případy trubkových plechů, přírub a různých kulatých kotoučových výkov. Hotové výrobky z uhlíkové a nerezové kotoučové výkovky jsou jasně fotografovány, což přímo odráží přesnost zpracování výkovin a efektivitu kompatibility potrubí.
V oblasti stavebních strojů mají kotoučové kování jako klíčové konstrukční součásti kvalitu, která přímo ovlivňuje celkovou provozní stabilitu a životnost celého stroje. Továrna na stavební stroje v Longnanu, Gansu, dlouhodobě čelila problémům, jako byla nedostatečná přesnost rozměrů výrobku, vážné plýtvání materiálem a nízká výrobní efektivita při nákupu cívkových výkovků, což omezovalo plynulou montáž celého stroje a kontrolu nákladů. Aby Jianing Forging tyto problémy řešil, systematicky optimalizoval vše od výběru surovin a návrhu forem až po procesy tvarování, čímž zákazníkovi poskytl spolehlivé řešení pro kování kotoučů.
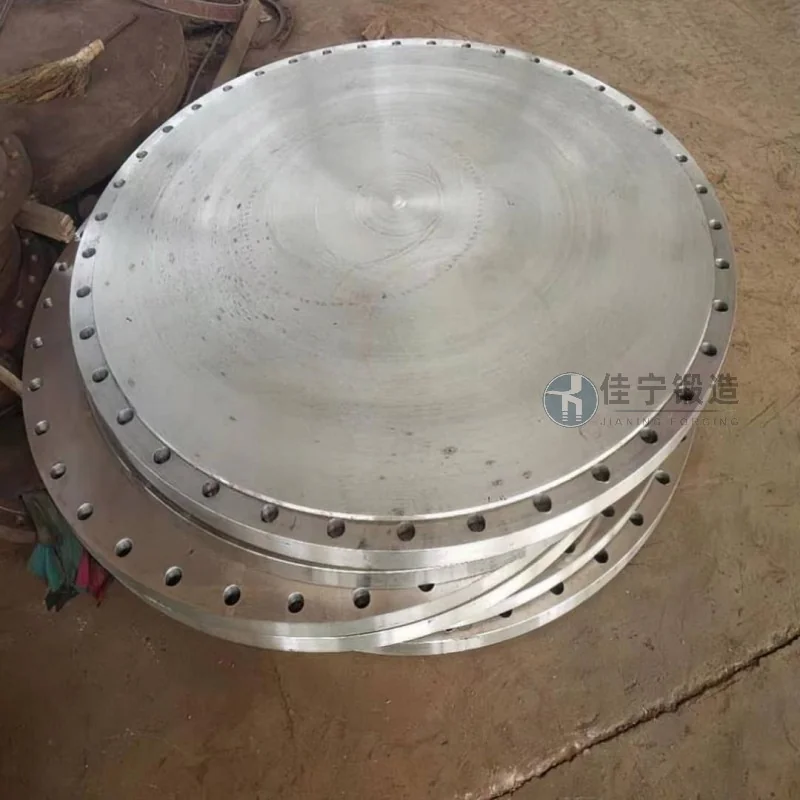
Továrna na stavební stroje v Longnanu, provincie Gansu, vyrábí především nakladače, buldozery a další zařízení, jejichž hlavní řídicí mechanismy a spojovací komponenty vyžadují kotoučové kování. Továrna původně používala tradiční proces otevřeného kování, což vedlo k velkým objemům a využití materiálu pod 60 %, s výraznými rozměrovými výkyvy mezi sériemi, což vedlo k opakovaným opravám při montáži a vážnému narušení výrobních cyklů. Po zapojení Jianing Forging použili technologii jemného kování k zvýšení využití materiálu na více než 82 % a zároveň pomohli zajistit konzistenci rozměrů produktu.
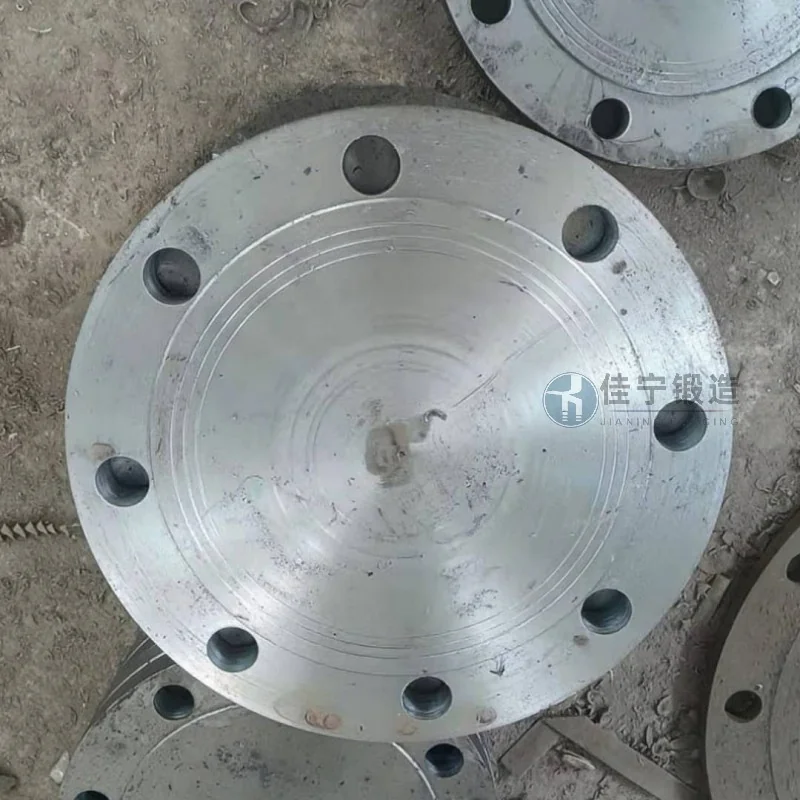
Hlavní problémy, kterým tento zákazník čelí, zahrnují: 1. Odchylky koaxiality vnějšího válce a vnitřního otvoru kování přesahující 0,5 mm, což vede k vysoké rychlosti šrotu při následných soustruženích; 2. Použití pouze 45 oceli jako jednoho materiálu, s nedostatečnými zásobami pevnosti za určitých pracovních podmínek, což zvyšuje pravděpodobnost předčasného selhání únavy; 3. Nestabilní tepelné procesy po kování, které vedou k nerovnoměrnému rozložení tvrdosti a zrychlenému opotřebení nástrojů během následného zpracování; 4. Původní dodavatelský cyklus byl až 45 dní, což ztěžovalo splnění flexibilních výrobních plánů továrny pro "malé série a více druhů."
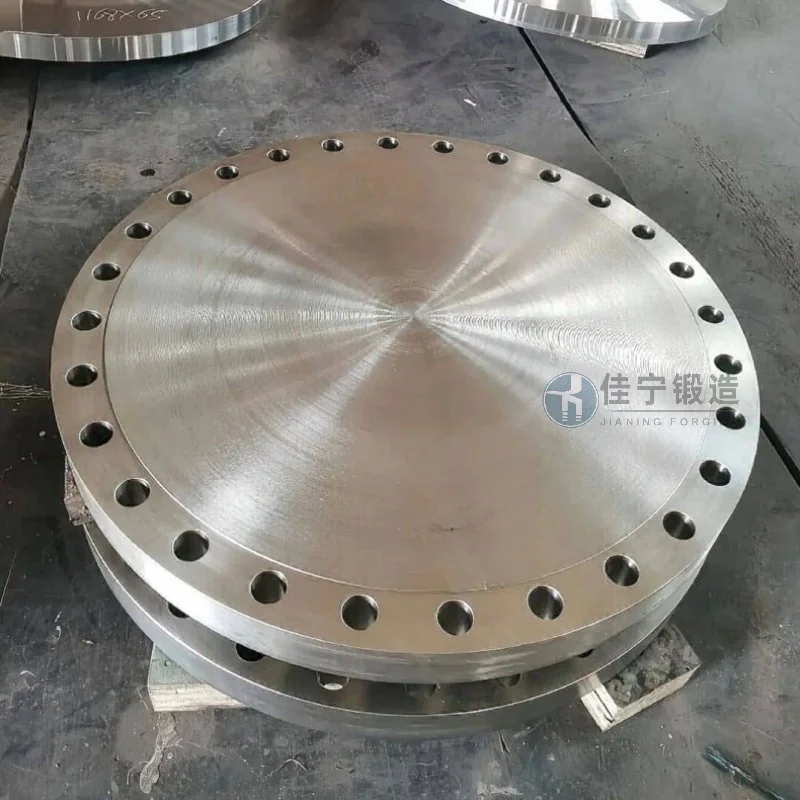
K řešení těchto problémů nabízí Jianing Forging následující řešení: Za prvé, zavedením vícesměrných kovacích přípravků v kombinaci s CNC systémem regulace teploty topných pecí je koaxialita kotoučových výkovek regulována s přesností na 0,2 mm, čímž se snižuje objem obráběcího přídělu; za druhé, na základě různých pracovních podmínek doporučujeme vhodné slitinové ocelové typy (například 40Cr, 35CrMo) a optimalizovat proces normalizace + popouštění po kování, aby se dosáhlo jednotné tvrdosti HRC 22~28; Za třetí, zavedení systému krátkého procesu výroby, Zkrátit dodací cyklus pro jednu várku na méně než 20 dní, aby vyhověl požadavkům zákazníků na flexibilní plánování výroby; Navíc počítačová simulace optimalizuje blankové tvary, stabilizuje využití surovin na 80 %~85 %, což snižuje celkové výrobní náklady pro zákazníky.

