Shanxi Jianing Forging zahrnuje skutečné inženýrské případy trubkových plechů, přírub a různých kulatých kotoučových výkov. Hotové výrobky z uhlíkové a nerezové kotoučové výkovky jsou jasně fotografovány, což přímo odráží přesnost zpracování výkovin a efektivitu kompatibility potrubí.
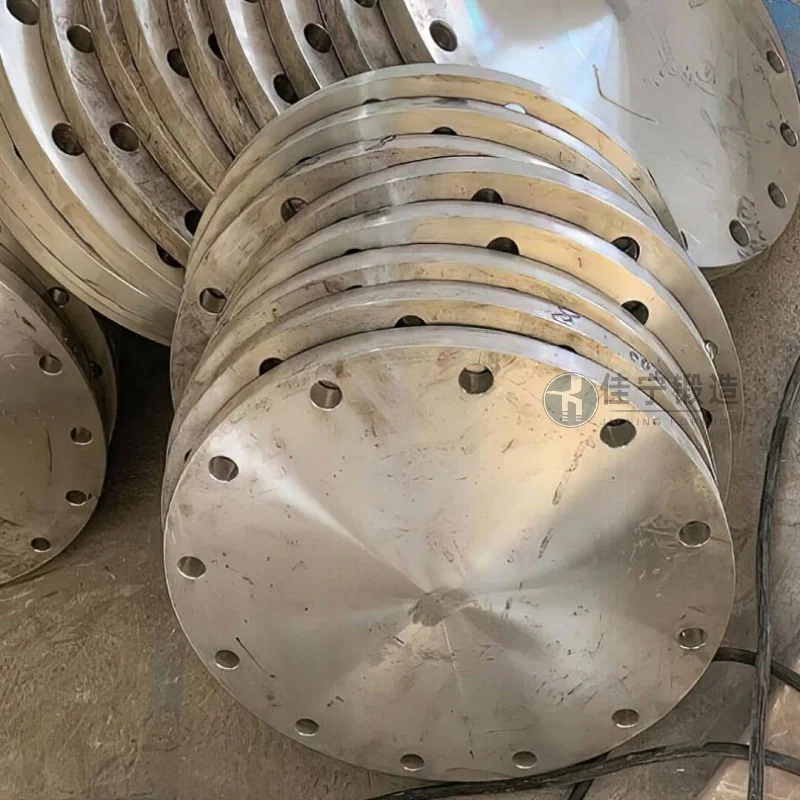
Továrna na díly na větrnou energii v Yiyangu v provincii Hunan se již dlouho zabývá výrobou a montáží komponentů pro větrné turbíny. V jeho hlavním přenosovém systému slouží kotoučové výkovky jako klíčové konektory, které přímo ovlivňují bezpečnost a životnost celého zařízení. Továrna čelila problémům ve svém původním dodavatelském řetězci, jako byla nedostatečná vnitřní mikrostruktura kovacích materiálů a velké objemy obráběcích přídavků, což vedlo k vyšším následným nákladům na obrábění a obtížím při kontrole dodávek. Pro zlepšení kvality produktů a efektivity výroby továrna hledá dodavatele s vyspělými výrobními schopnostmi pro spolupráci.
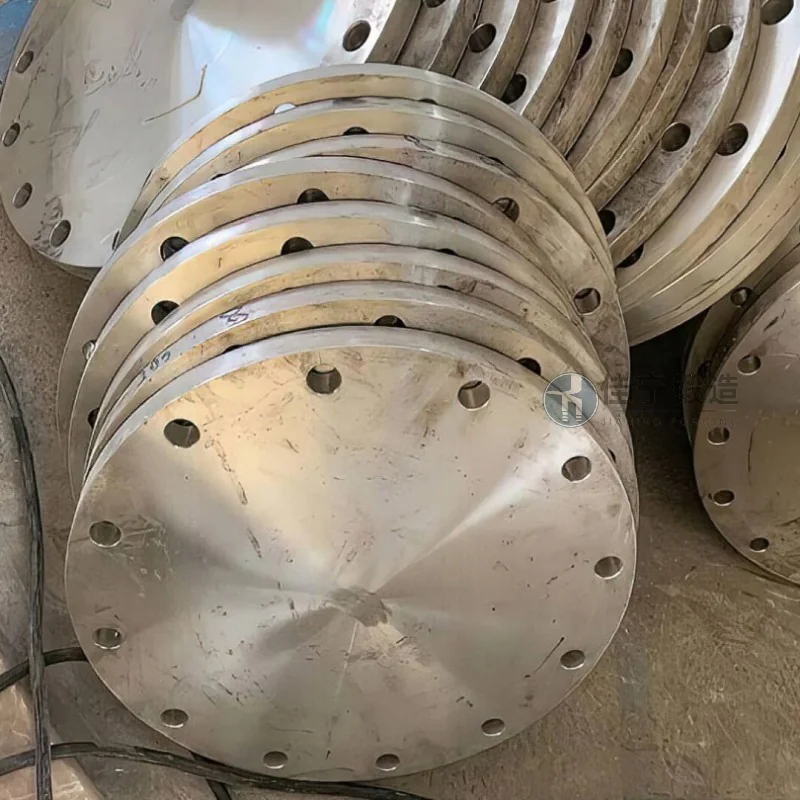
Zákazník stanovil tři jasné požadavky na kotoučové výkovky: Za prvé, nesmí být uvnitř kování žádné praskliny, mezivrstvy ani jiné metalurgické vady, což pomáhá zajistit nepřetržitý provoz při složitých zatíženích; Za druhé, rozměrové tolerance musí být udržovány v malém rozsahu, aby se snížila následná pracovní zátěž při dokončování; Za třetí, tempo dodání musí být úzce sladěno s plánem montáže, aby se předešlo zpožděním v dodávkách kovářství, která by mohla ovlivnit celkový postup montáže. V původním dodavatelském plánu bylo kvůli omezením v procesu kování a úrovním regulace teploty obtížné udržet jednotnost zrn v výkovinách. Některé série vykazovaly deformaci koncové plochy a dodavatelské cykly se výrazně měnily, což znemožňovalo uspokojit poptávku po kontinuální výrobě.
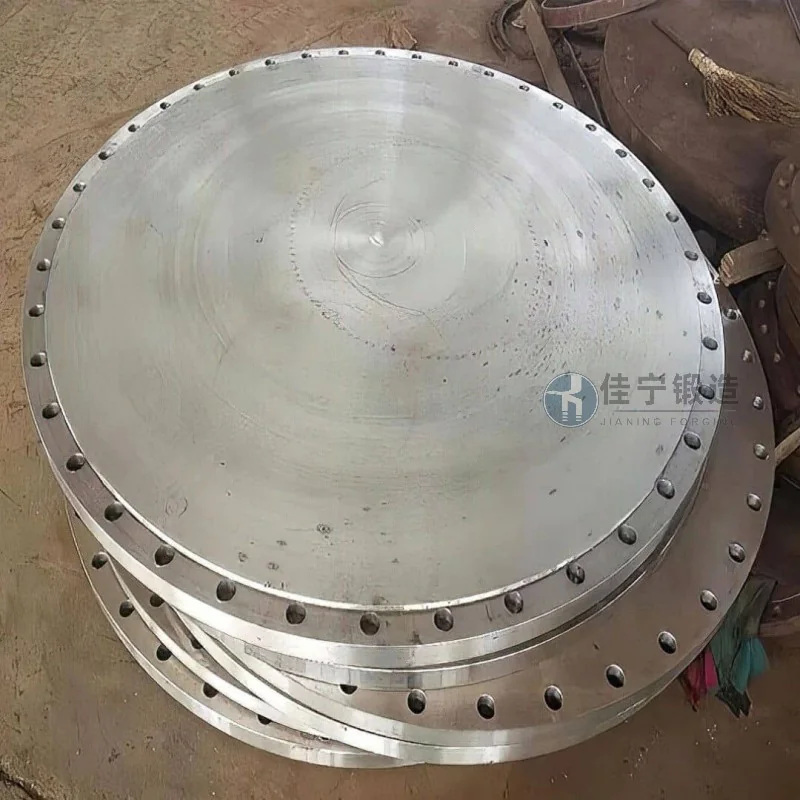
Abychom tyto problémy řešili, naše společnost (Jianing Forging), spoléhající na roky zkušeností se speciální výrobou kování, poskytuje cílená řešení prostřednictvím následujících aspektů:
Optimalizace procesu: Kombinací vícesměrného kování a teplotně řízeného kování jsou speciální formy navrženy na základě poměru tloušťky stěn a průměru diskových dílů, což pomáhá kovovým proudovým liniemi být rozumně rozloženy podél směru síly a efektivně eliminuje vnitřní otvory a volné plochy.
Jemná regulace teploty: Použití systémů regulace teploty ve třech klíčových fázích ohřevu, kování a tepelného zpracování po kování zužuje rozsah teplotních kolísání polotovaru na 10 °C, čímž podporuje konzistenci v jemnosti zrn a zabraňuje abnormalitám mikrostruktury způsobeným přehříváním nebo přehříváním.
Rozměrová podpora: Pomocí vysokopevnostního hydraulického lisu v kombinaci s laserovým měřicím zařízením pro měření vzdálenosti v reálném čase lze nastavit přídavek po kování s přesností 1,5 mm na jedné straně, což snižuje dobu soustružení a opotřebení nástroje.
Stabilita dodávky: Zavedení systému sledovatelnosti celého procesu od skladování surovin až po expedici hotových výrobků, v kombinaci s dvousměnovým výrobním systémem a předskladováním kovacích polotovarů, stabilizuje cykly dodávky jednotlivých šarží během 15 dnů a splňuje výrobní plány zákazníků v různých fázích.
Díky těmto opatřením splnily finální dodané kotoučové výkovy požadavky zákazníků ve třech ukazatelích: tvrdost, jednotnost, plochost koncové plochy a míra detekce vad, což poskytovalo silnou podporu pro kontinuitu a spolehlivost následné montáže celého stroje v závodě.

