Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
Během modernizace klíčového vybavení stanovila těžká petrochemická továrna v Xiamenu na provincii Fujian přísné požadavky na výkon a dodací cyklus velkých kruhových výkovek. Výkovy původně používané továrnou často vykazovaly deformace a praskání při vysokých teplotách a tlaku, což vážně ovlivňovalo kontinuitu výroby. Aby tuto situaci řešila, Jianing Forging využila své technické znalosti v oblasti prstencových kovacích výrobků a poskytla na míru šitá řešení.
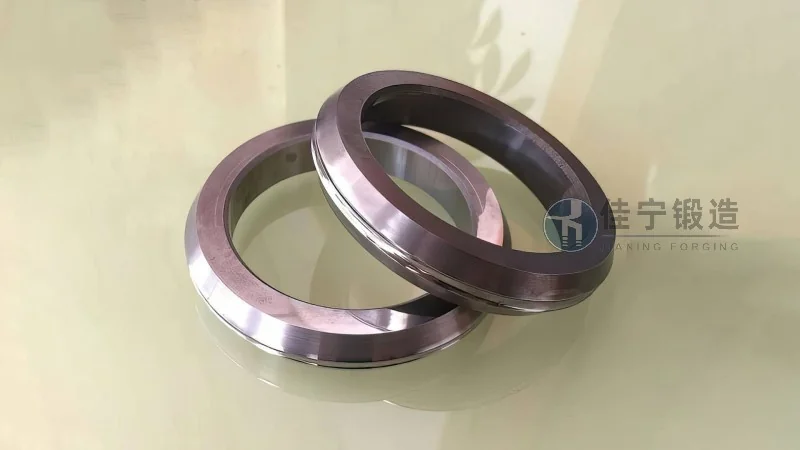
Partnerem této spolupráce je těžká petrochemická továrna v Xiamenu na provincii Fujian, jejíž jádro jednotky vyžaduje speciální prstencové výkovky s vnějším průměrem přes 2 metry a výrazně odlišnou tloušťkou stěn. Vzhledem k dlouhým dodacím lhůtám od zahraničních dodavatelů a nedostatečné přesnosti od domácích konkurentů se továrna nakonec rozhodla spolupracovat s Jianing Forging, která má mnohaleté zkušenosti s výrobou velkých výkovin.
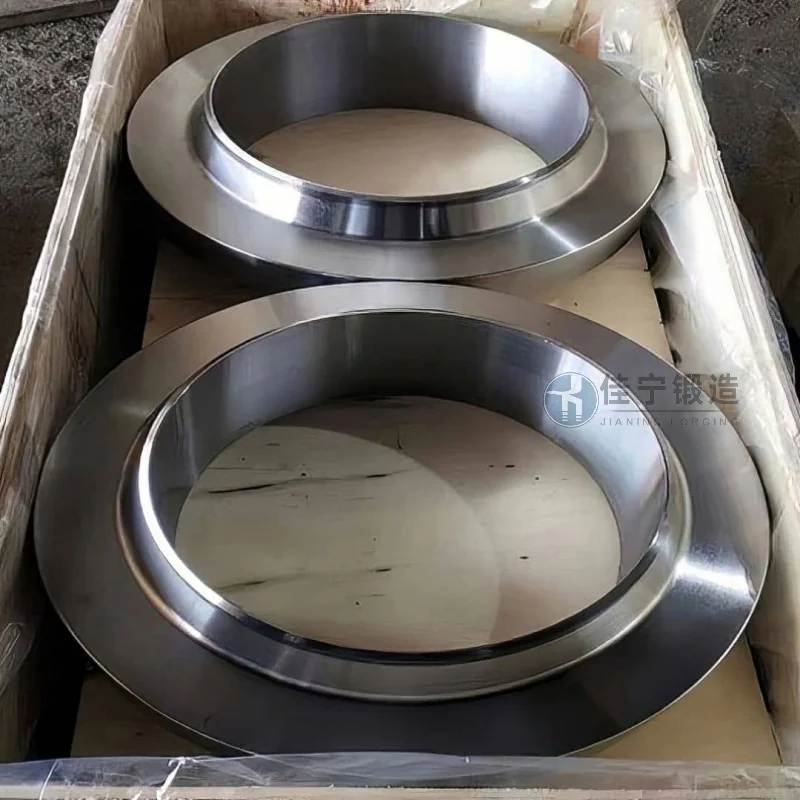
Tento těžký petrochemický závod čelí třem klíčovým výzvám: Za prvé, původní výkovy trpí nedostatečnou strukturální stabilitou při dlouhodobých vysokých teplotách (≥500 °C) a vysokotlakých podmínkách, což vede k místním prasklinám typu creep; Za druhé, stávající dodavatelé nemohou splnit své přísné požadavky na tolerance rozměrů (odchylky soustřednosti vnitřních a vnějších průměrů musí být kontrolovány do 0,5 mm); za třetí, harmonogramy projektů jsou přísné a obvyklý 90denní dodavatelský cyklus nemůže odpovídat údržbovému oknu, což naléhavě vyžaduje dodání do 45 dnů.
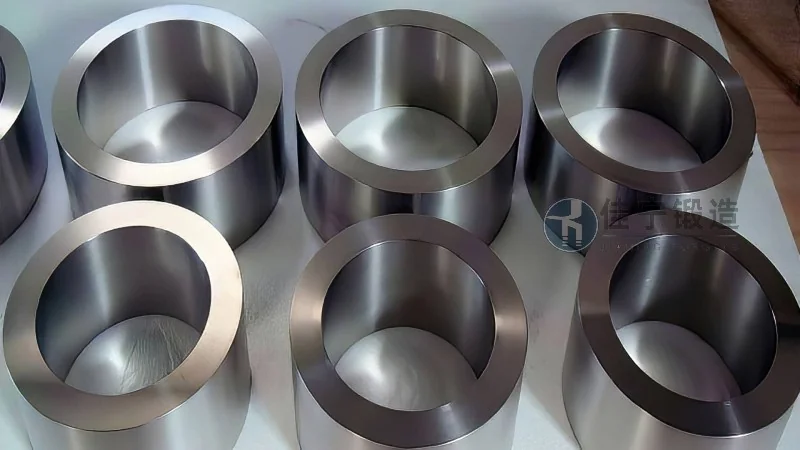
Aby se tyto problémy řešily, Jianing Forging systematicky vylepšila vše od výběru materiálu a optimalizace procesů až po kompletní procesní inspekci. Ve fázi materiálu se používá specializovaná tepelně odolná slitina oceli a mikrolegace zvyšuje odolnost proti dolezení při vysokých teplotách; Při procesu tvarování je zavedena technologie vícenásobného válcování řízeného teplem, která efektivně eliminuje vnitřní napětí a pomáhá dosáhnout jednotnosti konstrukce; Současně se používá CNC válcovací zařízení pro válcování prstenců, které dosahují vysoce přesné kontroly rozměrů, přičemž soustřednost vnitřního a vnějšího průměru finálního produktu je stabilizována do 0,3 mm. Co se týče dodávek, zkrácením doby výstavby prostřednictvím paralelního inženýrství byly všechny výkoviny dodany a přijaty o týden dříve, než bylo plánováno, což zákazníkovi pomohlo obnovit výrobu včas.

