Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
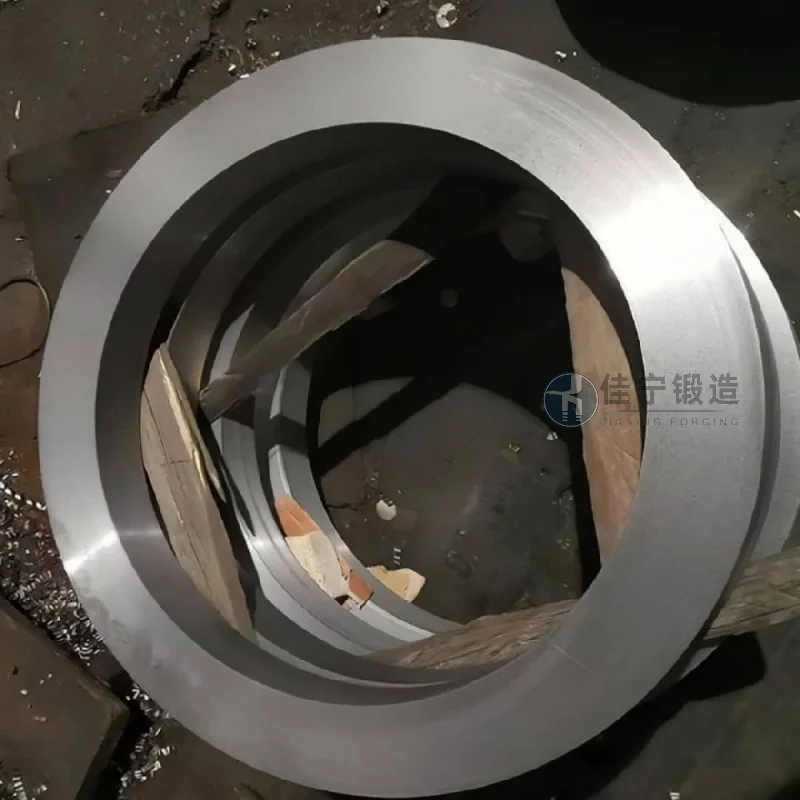
Továrna na stavební stroje v Yichangu v provincii Chu-pej se dlouhodobě zaměřuje na výrobu základních komponentů pro nakladače, rypadla a další zařízení. Mezi nimi jsou klíčové výkové kroužky a výkovky pro celkovou bezpečnost a odolnost zařízení. Během rané výroby továrna opakovaně zažívala vnitřní nerovnou strukturu prstencových výkovků a rané únavové praskliny během používání, což vážně ovlivnilo dodací cyklus a poprodejní reputaci.
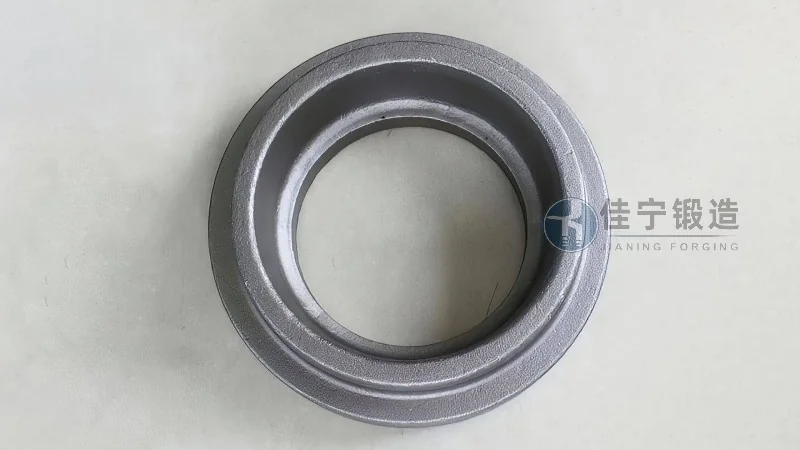
Tradiční výkoviny vyráběné v závodě mají následující výrazné obtíže:
1. Nedostatečná hustota materiálu, která ztěžuje kontrolu deformace po tepelném zpracování, což vede ke zvýšenému obráběnému limitu a vysoké míře vad;
2. Velké výkyvy ve velikosti kovacích zrn a nestabilní únavová životnost; některé série zažily toroidální odlupování během méně než 2000 hodin od provozu po instalaci;
3. Dodavatelé mají špatnou flexibilitu v dodávkách a nedokážou uspokojit rychlé změny výroby ve stavebním stroji pro malé série a různé varianty;
4. Původní proces používá volně kované polotovar + vyvrtávací schéma, s využitím materiálu pouze asi 65 %, což vede k vysokým nákladům.
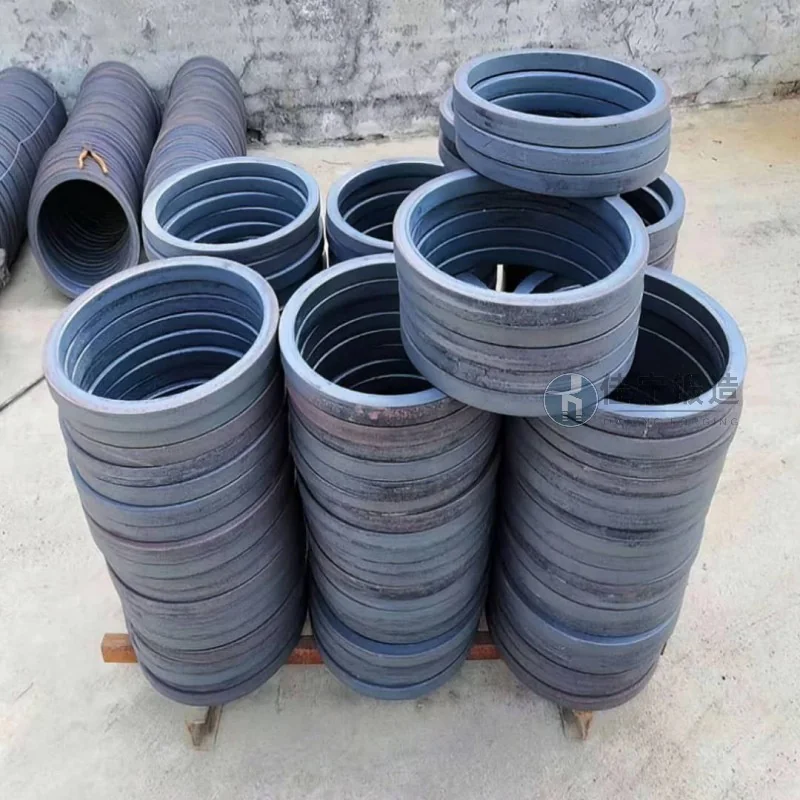
Aby Jianing Forging řešil tyto problémy, přizpůsobil zákazníkům komplexní řešení pro přesné kování prstenců:
1. Používá technologii vícesměrného broušení uzavřených kroužků, která umožňuje kontinuální rozložení kovových průtokových linií podél obvodu, čímž efektivně eliminuje vnitřní volnost a segregaci a výrazně zvyšuje hustotu produktu ve srovnání s tradičními procesy;
2. Optimalizací specifikací zahřívání a parametrů deformace je velikost zrn stabilně regulována v rámci jemného rozsahu zrn, v kombinaci se specializovaným žíháním s odlehčováním napětí, což prodlužuje životnost únavy o více než 40 %;
3. Zavést rychlý systém plánování výroby pro dodání běžně používaných prstencových výkovek do 72 hodin a podpořit kování při tahování pro nestandardní rozměry;
4. S technologií téměř síťového tvarování se využití materiálu zvyšuje na více než 82 %, zatímco následné soustružení je sníženo, což vede k celkovému snížení nákladů přibližně o 18 %.
Toto řešení bylo aplikováno v dávkách na více běžných modelech již od výroby, s nepřetržitým dodáváním více než tři roky bez jediné stížnosti na předčasné selhání, což zákazníkům pomáhá dosáhnout nové úrovně celkové spolehlivosti strojů.

