Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
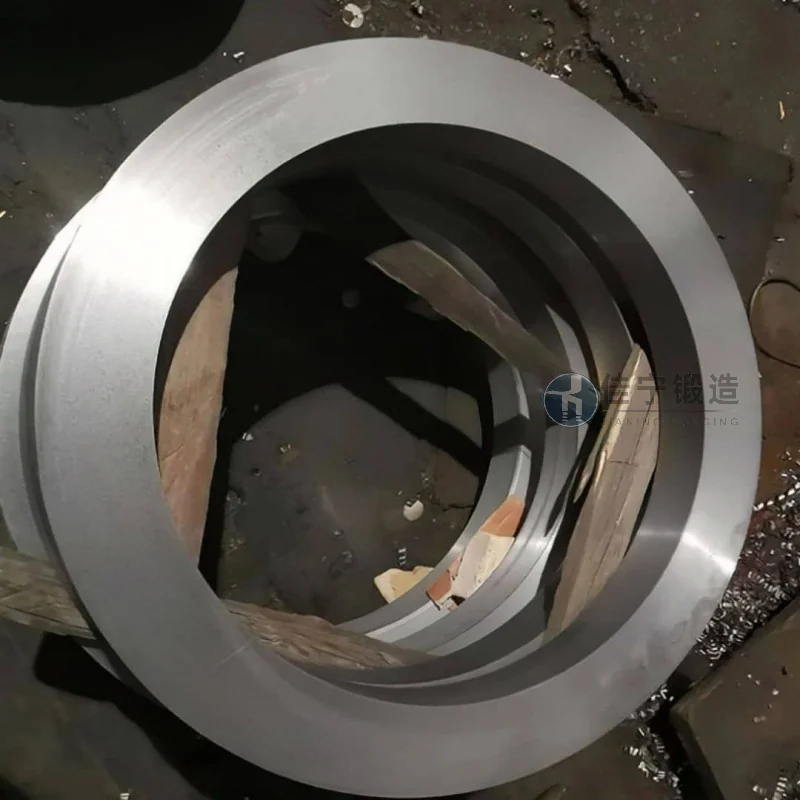
Továrna na mechanické díly ve Wenzhou, provincie Zhejiang, zaměřená především na výrobu a zpracování různých mechanických součástí. Při hromadné výrobě prstencových výkovek se dlouhodobě potýkala s problémy, jako jsou velké rozměrové odchylky produktu, nízká spotřeba materiálu a nestabilní doručovací cykly. Po různých úpravách procesů továrna stále nesplnila požadavky zákazníka na kvalitu, a proto hledala spolupráci s dodavateli s vyspělými schopnostmi zpracování kování.
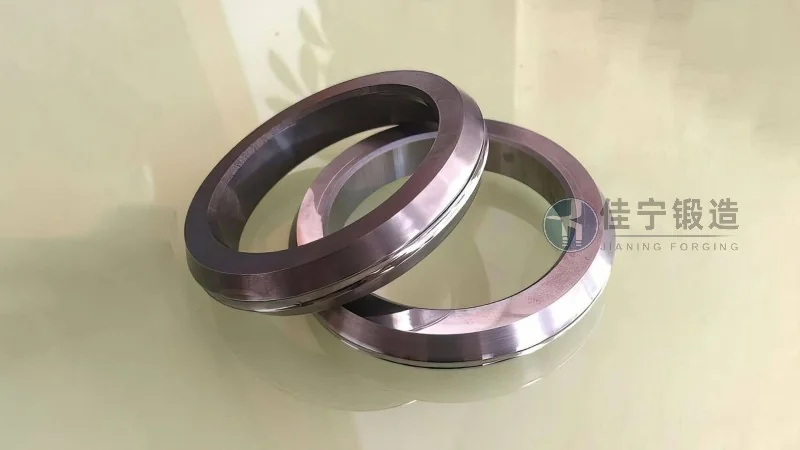
Továrna čelila při výrobě kroužkového kování s následujícími hlavními výzvami: 1. Odchylky soustřednosti vnitřních a vnějších průměrů zpracovaných kroužkových dílů překračovaly tolerance tažení, což vedlo k nerovnoměrným přídavnostem při obrábění a trvale vysoké míře vad; Za druhé, míra využití materiálu tradičními kovými procesy je pouze asi 65 %, což generuje velké množství odpadu na střih, což výrazně zvyšuje výrobní náklady; Za třetí, kvůli nedostatku systematické tepelné kontroly je vnitřní strukturální uniformita výkovů nedostatečná a některé hotové výrobky čelí riziku předčasného selhání při následném použití; Za čtvrté, doby dodání dodavatelů se výrazně mění, což často ovlivňuje postup montáže kompletních strojů továrny v následném vývoji.
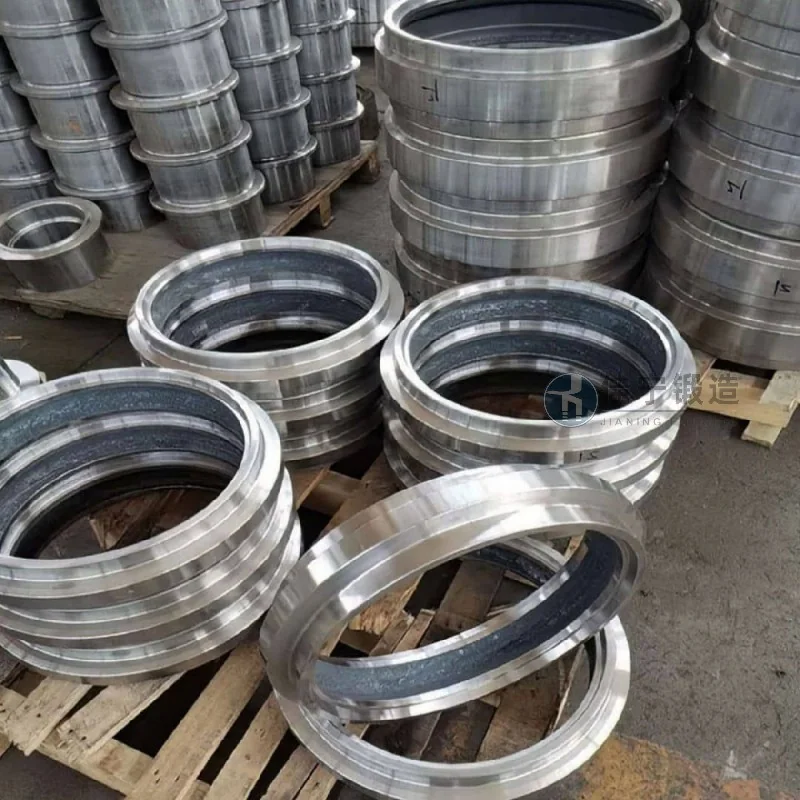
Aby se tyto problémy řešily, poskytla společnost Jianing Forging továrně mechanické díly na míru vyrobené řešení pro kování kroužků: optimalizací návrhu forem a poměrů kování byla koaxialita vnitřního a vnějšího průměru dílů kroužků kontrolována s přesností na 0,3 mm, čímž se snížily další přídavky na obrábění; Přijetím téměř síťového tvarování se využití materiálu zvýšilo na více než 82 %, čímž se snížily ztráty surovin; Zavedení tepelné úpravy s kontrolovatelnou atmosférou pomáhá zpřesnit výkovy a jednotnou mikrostrukturu, přičemž se udržuje variabilita tvrdosti v rámci ±3 HRC; Současně jsme zavedli systém sledovatelnosti celého procesu od vstupu surovin až po expedici hotového produktu, který slibuje chyby v doručení maximálně 2 dny, aby podpořil kontinuitu výroby zákazníků.

