يشمل تشكيل شانشي جيانينغ صناديق هندسية حقيقية لصفائح الأنابيب، والحواف، وأنواع مختلفة من التشكيل القرصي الدائري. تم تصوير المنتجات النهائية من الفولاذ الكربوني وأقراص الفولاذ المقاوم للصدأ بوضوح، مما يعكس مباشرة دقة معالجة التشكيل وفعالية توافق خطوط الأنابيب.
في مجال آلات البناء، تتميز التشكيلة القرصية، باعتبارها مكونات هيكلية رئيسية، بجودة تؤثر مباشرة على الاستقرار التشغيلي العام وعمر الخدمة للآلة بأكملها. واجه مصنع آلات البناء في لونغنان بمدينة قانسو منذ زمن طويل مشاكل مثل عدم دقة أبعاد المنتج، وهدر المواد الشديد، وانخفاض كفاءة الإنتاج أثناء شراء مطاعم اللفائف، مما قيد تجميع الآلة بالكامل وسلاسة التحكم في التكاليف. لمعالجة هذه النقاط المؤلمة، قامت شركة كاريان فورجينغ بتحسين كل شيء بشكل منهجي من اختيار المواد الخام وتصميم القوالب إلى عمليات التشكيل، مما وفر للعميل حلا موثوقا لتشكيل الأقراص.
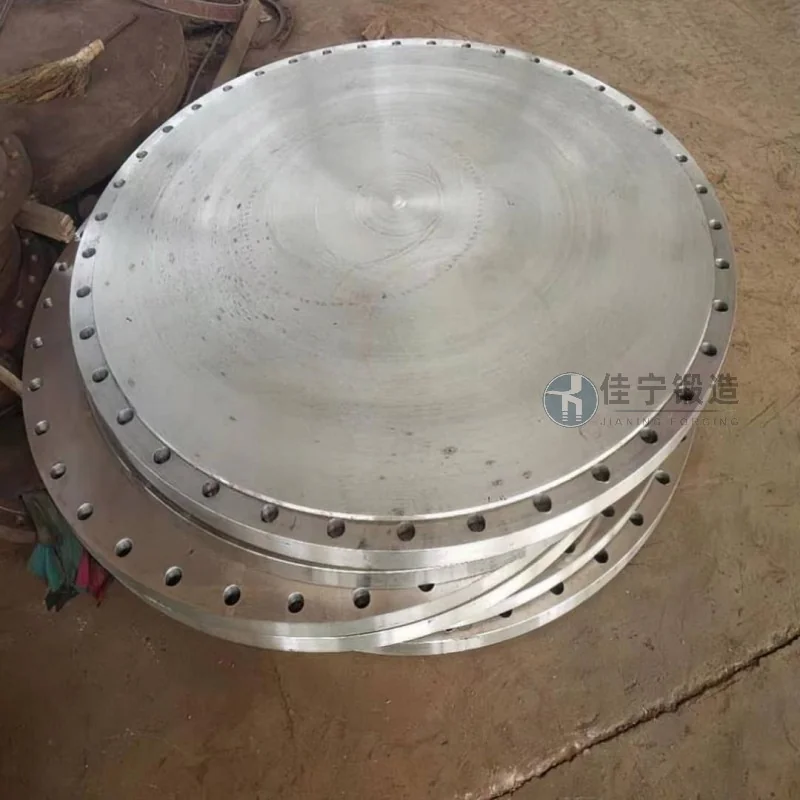
ينتج مصنع لآلات البناء في لونغنان، قانسو، بشكل رئيسي المرافر، والجرافات، والمعدات الأخرى، حيث تتطلب آليات التوجيه الأساسية ومكوناتها المتصلة تشكيل الأقراص. استخدم المصنع في الأصل عملية التشكيل التقليدية المفتوحة القبلى، مما أدى إلى حصص تصنيع كبيرة ومعدلات استخدام مواد أقل من 60٪، مع تقلبات كبيرة في الأبعاد بين الدفعات، مما أدى إلى تكرار الإصلاحات أثناء التجميع وتعطيل دورات الإنتاج بشكل كبير. بعد تدخل Jianing Forging، استخدمت تقنية التشكيل الدقيق لزيادة استخدام المواد إلى أكثر من 82٪، مع المساعدة أيضا في ضمان اتساق أبعاد المنتج.
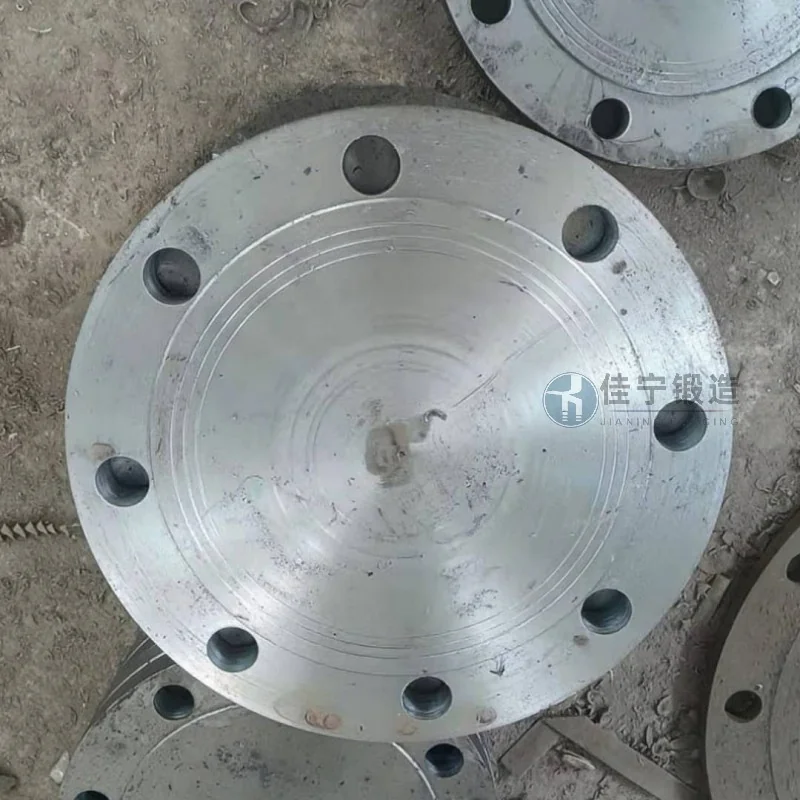
تشمل النقاط الألم الرئيسية التي يواجهها هذا العميل: 1. انحرافات محورية الأسطوانة الخارجية والثقب الداخلي للتشكيل التي تتجاوز 0.5 ملم، مما يؤدي إلى معدل خردة مرتفع في عمليات التدوير اللاحقة؛ 2. استخدام 45 فولاذ فقط كمادة واحدة، مع احتياطيات قوة غير كافية تحت ظروف عمل معينة، مما يزيد من احتمالية حدوث فشل مبكر من الإجهاد؛ 3. عمليات المعالجة الحرارية غير المستقرة بعد الحدادة، مما يؤدي إلى توزيع صلابة غير متساو وتسريع تآكل الأدوات أثناء المعالجة اللاحقة؛ 4. كانت دورة تسليم المورد الأصلي تصل إلى 45 يوما، مما جعل من الصعب تلبية احتياجات المصنع المرنة في جدول الإنتاج ل "الدفعات الصغيرة والأنواع المتعددة."
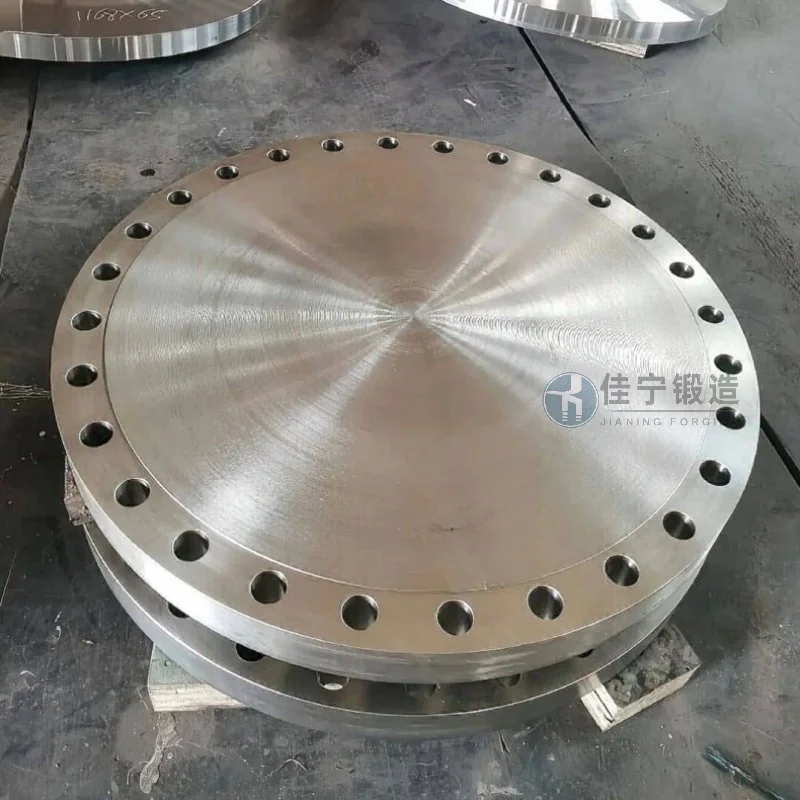
لمعالجة هذه النقاط المؤلمة، تقدم شركة جيانينغ للتشكيل الحلول التالية: أولا، من خلال اعتماد تركيبات تشكيل القوالب متعددة الاتجاهات مع نظام تحكم في درجة حرارة فرن التسخين باستخدام CNC، يتم التحكم في محورية الأقراص ضمن 0.2 مم، مما يقلل من سعة التشغيل التشغيلي؛ ثانيا، بناء على ظروف العمل المختلفة، نوصي بأنواع سبائك فولاذية مناسبة (مثل 40Cr، 35CrMo) وتحسين عملية التطبيع بعد الحدادة + التصفية للمساعدة في تحقيق توحيد الصلابة ل HRC 22~28؛ ثالثا، إنشاء نظام إنتاج قصير العملية، ضغط دورة التسليم لدفعة واحدة إلى أقل من 20 يوما لتلبية متطلبات جدول الإنتاج المرنة للعملاء؛ بالإضافة إلى ذلك، تعمل المحاكاة الحاسوبية على تحسين الأشكال الفارغة، مما يثبت استخدام المواد الخام عند 80٪~85٪، مما يقلل من تكاليف التصنيع الإجمالية للعملاء.

