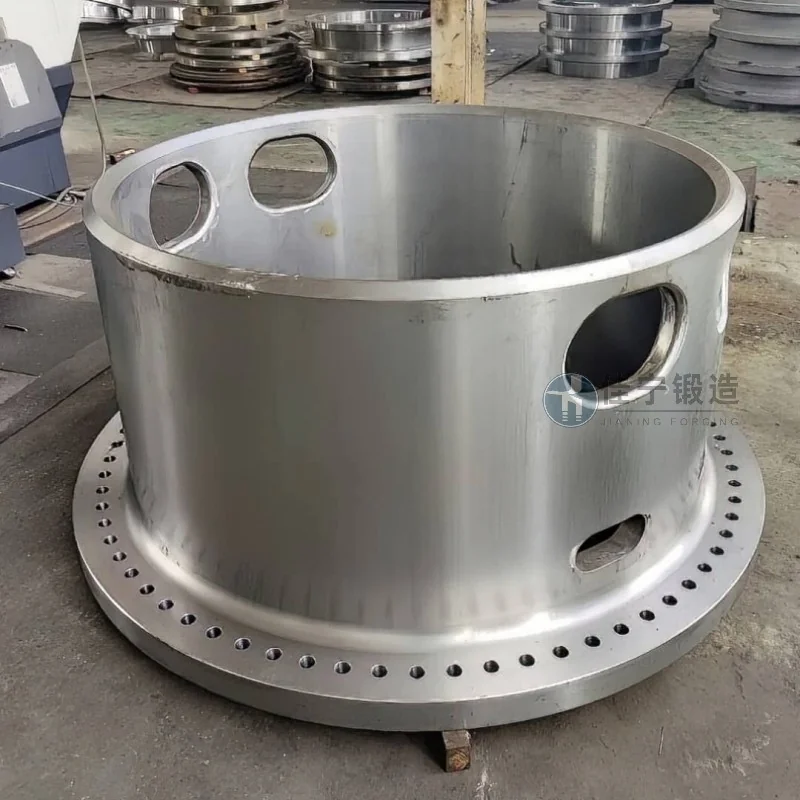
Shanxi Jianing Forging, karbon çelik, paslanmaz çelik ve alaşım çelikten yapılmış büyük çaplı basınç kapı kabuğu dövmelerini işleyebilir. İstasyon, büyük boyutlu silindirlerin dövme yeteneklerini ve bitmiş ürünlerin korozyona dayanıklı sonuçlarını tam olarak gösteren gerçek dünya dövme kasalarına sahiptir.
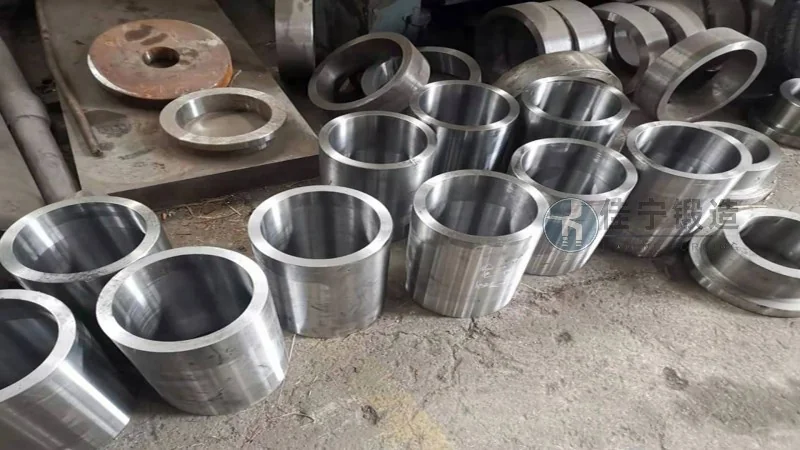
Bu dava, Henan, Pingdingshan'daki bir madencilik makine fabrikasındaki silindir dövme projesine odaklanmaktadır. Bu makine fabrikası uzun süredir madencilik ekipmanı üretimiyle ilgilenmekte olup, namlu dövmelerin güvenilirliği, boyut stabilitesi ve hizmet ömrü konusunda sıkı gereksinimlere sahiptir. Gelişmiş dövme teknolojisi ve ince işleme yetenekleriyle Jianing Forging, teknik spesifikasyonlara uygun silindir dövmelerini toplu olarak tedarik eder ve ana makine ekipmanının verimli çalışmasını etkili şekilde destekler.
Gerçek üretimde, madencilik makine fabrikası aşağıdaki belirgin zorluklarla karşı karşıyadır: Birincisi, namlu dövme makineleri ağır yük darbe koşullarında iç hatalara yatkındır ve bu da erken arızaya yol açar; İkinci olarak, dövme boş makine için işleme hakkı çok büyüktür; bu da uzun işleme sürelerine ve ciddi malzeme israfına yol açar; Üçüncüsü, birden fazla tedarikçinin istikrarsız teslimat döngüleri vardır ve bu da tüm makinenin montaj ilerlemesini etkiler; Dördüncüsü, dövme malzemelerin mekanik özellikleri partiler arasında önemli ölçüde farklılık gösterir ve bu da ekipman tutarlılığını sağlamaya yardımcı olmaz. Bu sorun noktaları, müşterilerin kalite yönetimi maliyetlerini ve üretim planlama risklerini doğrudan artırır.
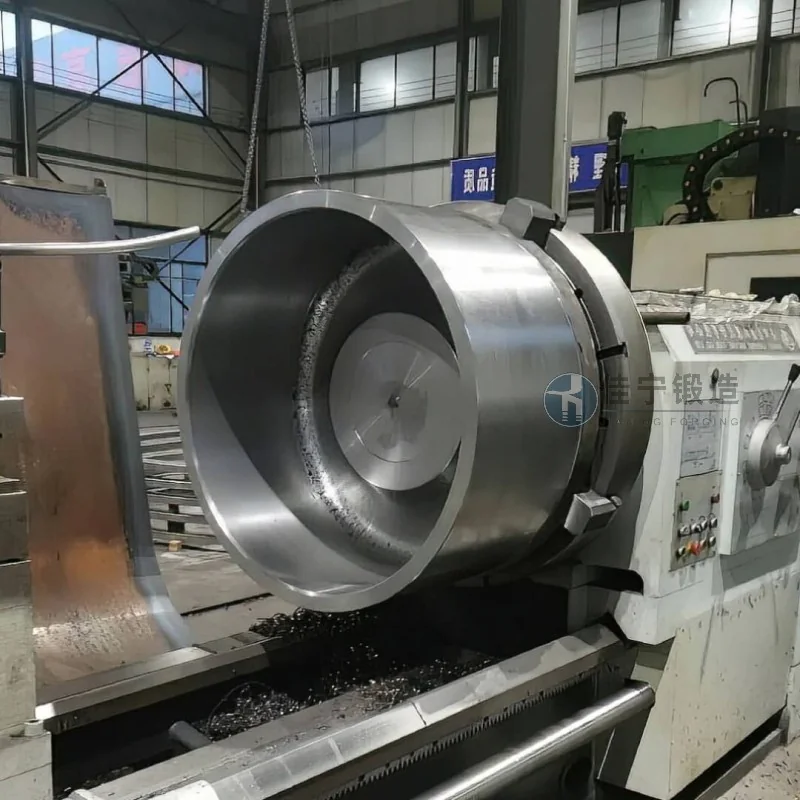
Bu sorun noktalarını gidermek için Jianing Forging sistematik bir çözüm sunar: İlk olarak, yüksek kaliteli alaşım çelik külçeleri çok yönlü dövme süreçleriyle birleştiriler, döküm yapıyı etkili bir şekilde parçalar, iç gevşekli ortadan kaldırır ve dövmelerin yoğunluğunu ve izotropisini iyileştirirler. İkinci olarak, sonlu eleman simülasyonu, dövme billet boyutlarını optimize eder, işleme haklarını makul bir aralıkta tutar ve malzeme kaybını yaklaşık %12 azaltır. Ayrıca, sıkı bir ısı işleme parametre kontrol süreci oluşturmak, her silindirin sertliği, çekme dayanımı ve akma dayanımı sapmalarını endüstri standartları içinde tutmaya yardımcı olur. Son olarak, üretim planlaması optimize edildi ve özel bir envanter değişim mekanizması oluşturuldu; böylece rutin teslimat süreleri 15 gün kısaltıldı ve müşterilerin sürekli üretim ihtiyaçlarını destekledi. Birden fazla tedarik doğrulama partisinden sonra, bu silindir dövmenin müşterinin montaj hattında ilk geçiş oranı %98'i aştı ve ekipman arıza oranında önemli bir azalma oldu ve müşteri tarafından tam takdir edildi.

