กรณีศึกษาการตีขึ้นรูปกระทะที่โรงงานเครื่องจักรไฮดรอลิกในชู่ซง มณฑลยูนนาน
ระยะเวลาวางจําหน่าย:2026-07-06
แหล่งที่มา:บริษัท ซานซี เจี้ยนหนิง ฟอร์จิ้ง จํากัด
จํานวนผู้ชม:42
สรุปคดี
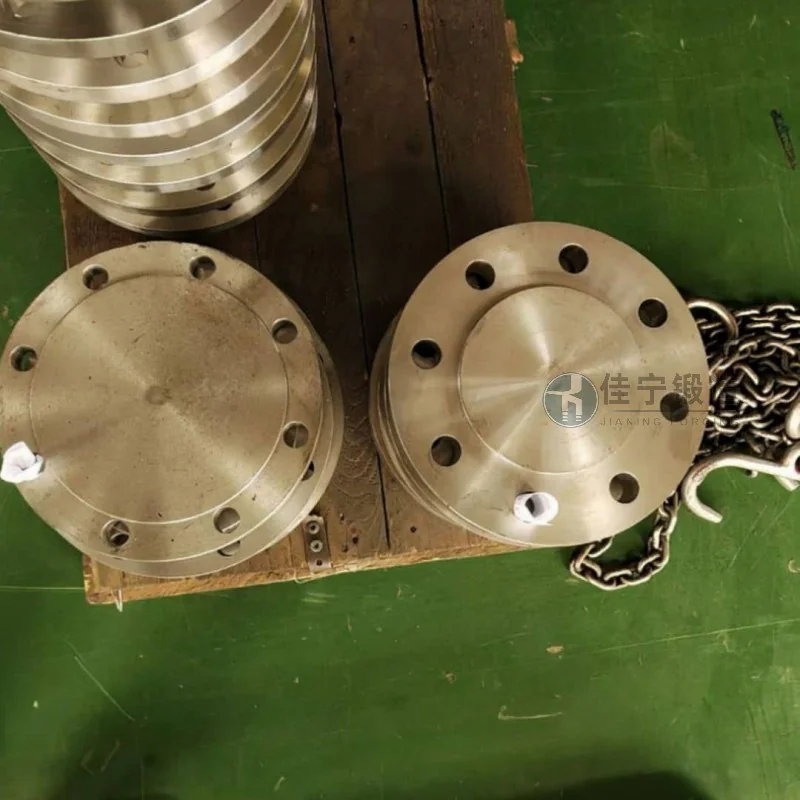
โรงงานเครื่องจักรไฮดรอลิกในเมืองชูซง มณฑลยูนนาน เผชิญกับปัญหามานาน เช่น ประสิทธิภาพการตีขึ้นรูปต่ํา การใช้วัสดุต่ํา และความยากลําบากในเรื่องความสม่ําเสมอของผลิตภัณฑ์ระหว่างการผลิตแผ่นตีขึ้นรูป กระบวนการดั้งเดิมของโรงงานใช้การตีขึ้นรูปแบบเปิดแบบดั้งเดิม ส่งผลให้มีค่าการกลึงที่มาก เวลาการกลึงในภายหลังที่มีค่าใช้จ่ายสูง และมีความผันผวนของคุณภาพระหว่างชุดการผลิตอย่างมาก ซึ่งจํากัดอย่างมากต่อการเพิ่มกําลังการผลิตและการควบคุมต้นทุน เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging จึงนําเสนอโซลูชันการตีขึ้นรูปแผ่นดิสก์ที่ปรับแต่งเฉพาะบุคคล
จุดเจ็บปวดของลูกค้า
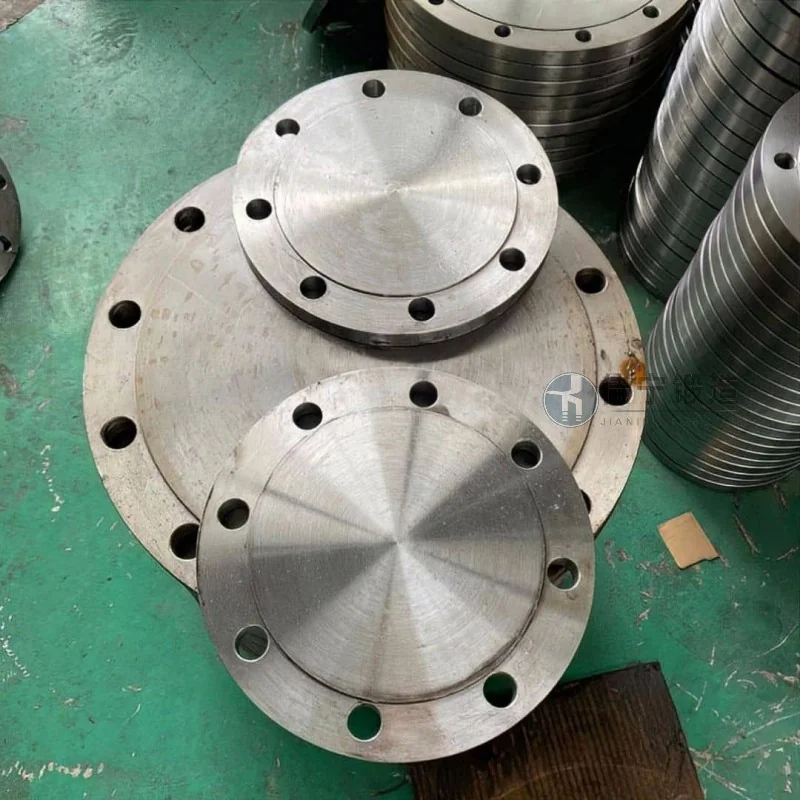
ปัญหาหลักที่โรงงานเครื่องจักรไฮดรอลิกแห่งนี้พบในการผลิตแผ่นฟอร์จ ได้แก่:
- การสูญเสียวัสดุอย่างรุนแรง: ภายใต้กระบวนการฟอร์จแบบเปิดแม่พิมพ์แบบดั้งเดิม การตีขึ้นรูปแบบแผ่นดิสก์ต้องใช้พื้นที่สําหรับการประมวลผลอย่างมาก โดยมีการใช้วัสดุต่ํากว่า 70% ซึ่งทําให้ต้นทุนวัตถุดิบสูงขึ้น
- ประสิทธิภาพการผลิตต่ํา: รอบการตีขึ้นรูปสําหรับชิ้นงานเดี่ยวใช้เวลานาน ต้องให้ความร้อนหลายรอบและซ่อมแซมซ้ํา ๆ ทําให้ไม่สามารถส่งมอบสินค้าจํานวนมากได้ทันเวลา
- ความแม่นยําของขนาดที่ไม่เสถียร: การพึ่งพาการควบคุมด้วยมือในการควบคุมขนาด ความเบี่ยงเบนของเส้นผ่านศูนย์กลางภายนอกและความหนาระหว่างชุดทําให้ผลิตภัณฑ์สําเร็จรูปบางชนิดต้องทํางานใหม่ซ้ํา
- ภาระการแปรรูปที่หนักหน่วง: พื้นผิวของงานตีขึ้นรูปไม่เรียบมาก จึงต้องกําจัดวัสดุจํานวนมากในระหว่างการกลึง ซึ่งช่วยยืดระยะเวลาการผลิตโดยรวม
ข้อดีและโซลูชันของผลิตภัณฑ์
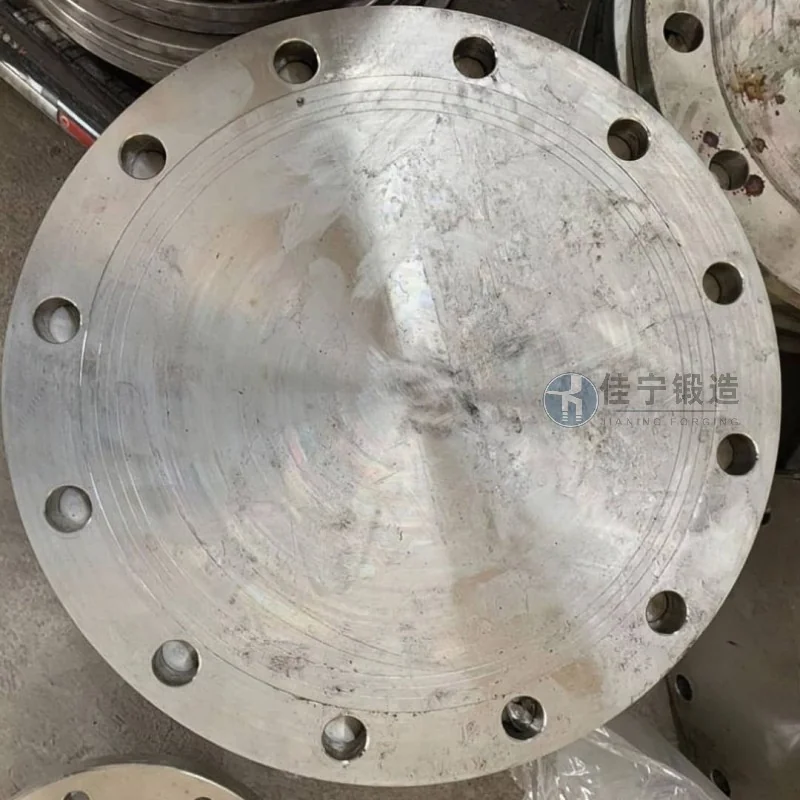
เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging ได้ปรับปรุงกระบวนการออกแบบและตีขึ้นรูปแม่พิมพ์เพื่อมอบโซลูชันที่ตรงเป้าหมายสําหรับโรงงานเครื่องจักรไฮดรอลิกในเมืองชู่ซง มณฑลยูนนาน:
- ด้วยการนํากระบวนการตีขึ้นรูปแบบปิดมาใช้ ลดการใช้แฟลชและค่าการปล่อยก๊าซ การใช้วัสดุเพิ่มขึ้นเกิน 90% ซึ่งช่วยลดการใช้วัตถุดิบโดยตรง
- ด้วยการตีขึ้นรูปความแม่นยําหลายสถานี ประสิทธิภาพการตีขึ้นรูปชิ้นเดียวดีขึ้นประมาณ 40% โดยไม่ต้องให้ความร้อนซ้ํา ๆ ช่วยลดการใช้พลังงานและเวลาในการแปรรูป
- การควบคุมช่องว่างของแม่พิมพ์และอุณหภูมิการตีขึ้นรูปอย่างเข้มงวดช่วยให้ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอกของแผ่นตีขึ้นรูปอยู่ภายใน ±0.3 มม. และความคลาดเคลื่อนของความหนาไม่เกิน ±0.2 มม. ช่วยปรับปรุงความสม่ําเสมอของการผลิตได้อย่างมาก
- การปรับปรุงกระบวนการอบความร้อนหลังการตีขึ้นรูปช่วยให้โครงสร้างภายในของผลิตภัณฑ์มีความสม่ําเสมอ และคุณสมบัติทางกลที่ครอบคลุมตอบสนองความต้องการของโรงงานเครื่องจักรไฮดรอลิก ลดค่าการกลึงในภายหลังลง 30%
หลังจากดําเนินแผนนี้ ลูกค้ารายงานว่าต้นทุนการตีขึ้นรูปลดลงประมาณ 15% รอบการส่งมอบลดลง 20% และอัตราการผ่านผลิตภัณฑ์ยังคงคงที่เหนือ 98% Jianing Forging ยังคงให้บริการตีขึ้นรูปจานแบบกําหนดเองที่เชื่อถือได้สําหรับอุตสาหกรรมเครื่องจักรไฮดรอลิก ช่วยให้ลูกค้าเพิ่มขีดความสามารถในการแข่งขัน

