Shanxi Jianing Forgeging включает реальные инженерные кейсы с трубными листами, фланцами и различными круглыми дисковыми ковками. Готовые изделия из углеродистой и нержавеющей стали чётко фотографируются, что напрямую отражает точность обработки и эффективность совместимости с трубопроводами.
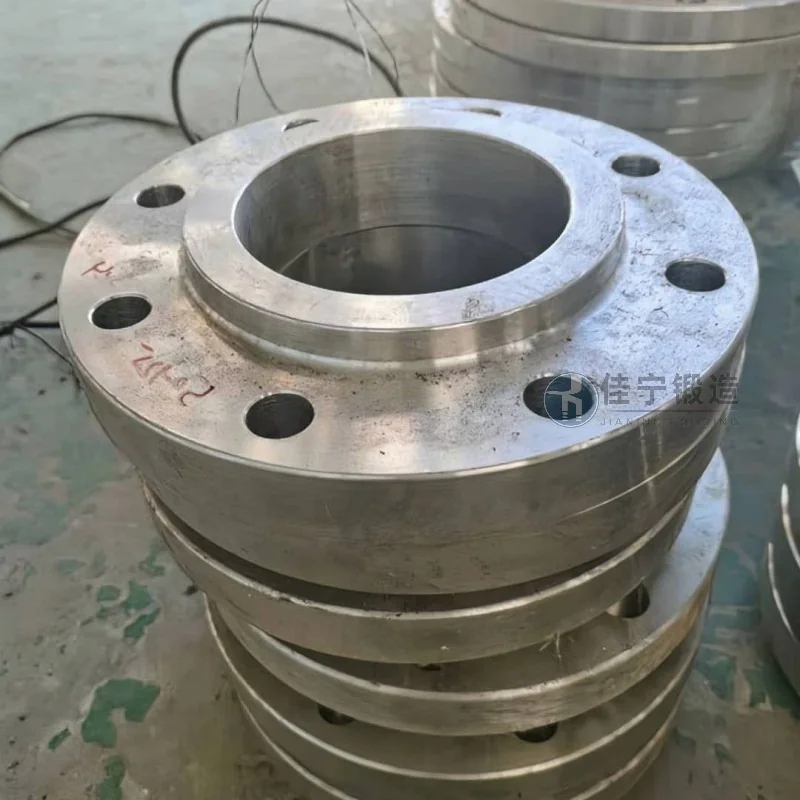
Производитель гидравлических деталей в Фэнсяне, Шанхай, давно сталкивается с двойным давлением — эффективностью и качеством при обработке сковородных ковок. Дисковые ковки, производимые этой компанией, в основном используются для ключевых компонентов гидравлических систем, с высокими требованиями к плотности материала, точности размеров и целостности поверхности. Первоначальный процесс использовал традиционную открытую ковку, которая не только имела долгие производственные циклы, но и имела значительные колебания готового урожая, что затрудняло удовлетворение растущего спроса на заказы.
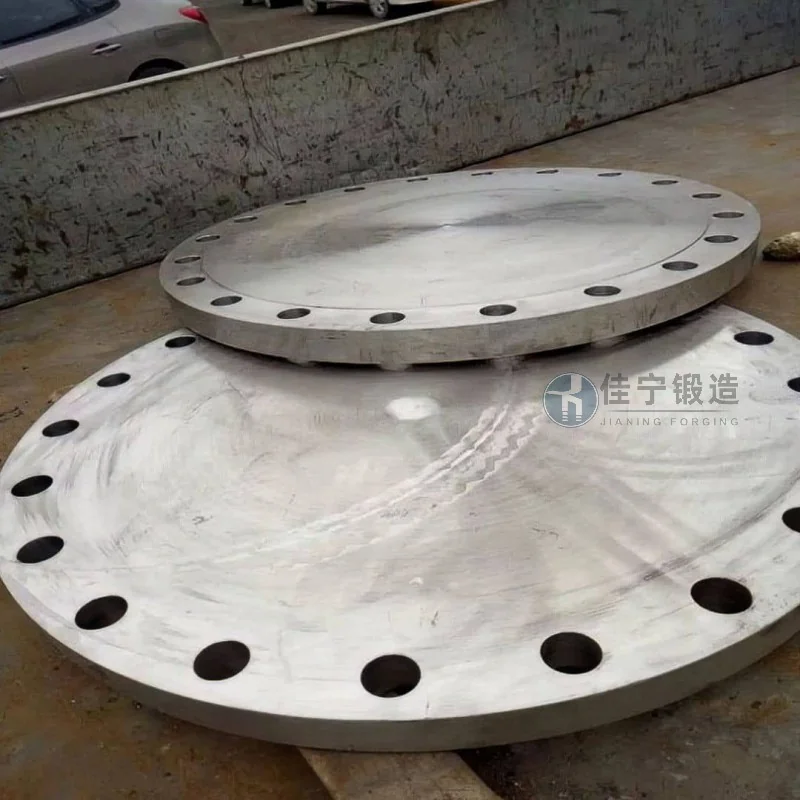
Компания в основном столкнулась с тремя проблемами при производстве сковородных ковок: во-первых, низкий уровень использования материалов с большой маржой жорнов в традиционных технологиях, что приводило к устойчиво высоким затратам; Во-вторых, недостаточная внутренняя структурная равномерность, при этом некоторые ковки обнажают микротрещины или рыхлые дефекты при последующей обработке, что влияет на срок службы продукции; В-третьих, низкая согласованность размеров при массовом производстве, при этом отклонения внешнего диаметра и толщины между партиями превышают допустимые допустимые диапазоны, что приводит к частым корректировкам при последующей обработке. Эти проблемы напрямую ограничивают возможности и удовлетворенность клиентов компаний.
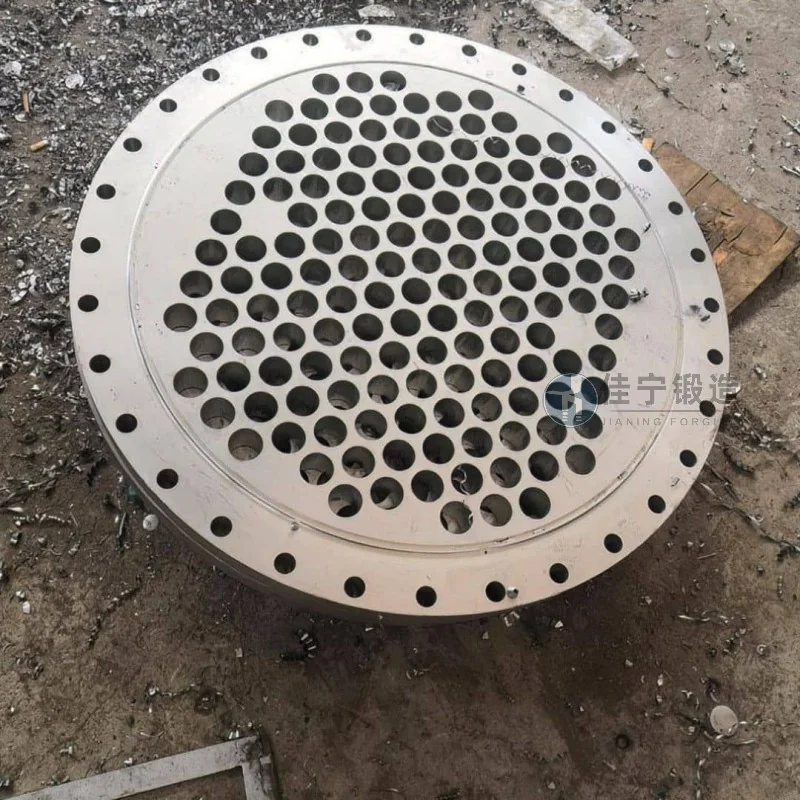
Для решения этих проблем Jianing Forging разработала специализированное решение для ковки штампов для дисков. Оптимизируя конструкцию полости формы и параметры процесса ковки, достигнуто близкого к сетевому формованию, что уменьшает отходы материалов. В то же время технология многонаправленной ковки используется для разумного распределения линий потока металла вдоль контура детали, что улучшает внутреннюю микроструктурную плотность и механические свойства ковки. Что касается контроля размеров, с помощью тонких форм и стабильной системы контроля температуры допуск внешнего диаметра поддерживается в пределах ±0,3 мм, а толщины — в пределах ±0,15 мм, что эффективно поддерживает консистентность партий. Кроме того, за счёт сокращения количества циклов нагрева и процесса ковки матрицы, производственный цикл одного изделия сокращается примерно на 30% по сравнению с традиционными методами, что повышает общую эффективность. Это решение применялось партиями в компании с высоким стабильным уходом, а отзывы клиентов были положительными.

