Shanxi Jianing Forging stosuje dojrzałe precyzyjne procesy kucia matrycowego, zdolne do produkcji kół zębatych, korpusów zaworów, wahaczy samochodowych, korbow tłokowych oraz odkuł z wirnikami. Oferuje wysoką dokładność wymiarową i może być przetwarzany ze stali węglowej, nierdzewnej oraz stali stopowej, spełniając potrzeby wielu branż.
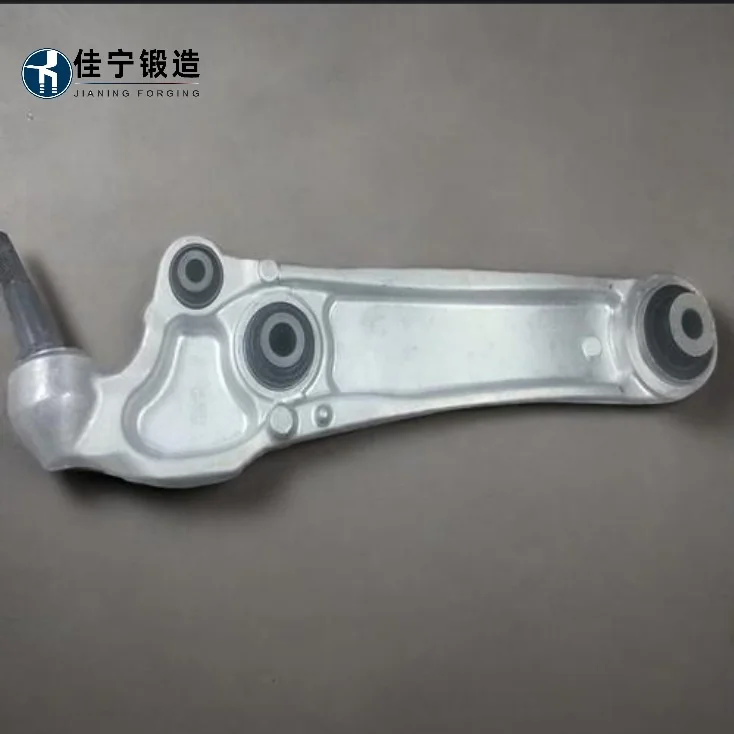
Jako kluczowy element nośny zawieszenia samochodowego, wahacz wytrzymuje długotrwałe uderzenia i naprzemienne obciążenia. Zwykłe odlewane lub spawane części są podatne na pęknięcia zmęczeniowe, duże odchylenia wymiarowe oraz krótką żywotność. Wahacz wykonany przy użyciu procesów drobnego kucia zwiększa gęstość materiału i usprawnia dystrybucję od źródła, zwiększając odporność na zmęczenie i ułatwiając ciągłą pracę.
Jako kluczowy element nośny zawieszenia samochodowego, wahacz wytrzymuje długotrwałe uderzenia i naprzemienne obciążenia. Zwykłe odlewane lub spawane części są podatne na pęknięcia zmęczeniowe, duże odchylenia wymiarowe oraz krótką żywotność. Wahacz wykonany przy użyciu procesów drobnego kucia zwiększa gęstość materiału i usprawnia dystrybucję od źródła, zwiększając odporność na zmęczenie i ułatwiając ciągłą pracę.
Motoryzacyjne kucia wahadłowe są formowane z wysokiej jakości stali stopowej poprzez proces drobnego kucia w jednym kroku, następnie poddawane obróbce cieplnej i precyzyjnej obróbki, osiągając stosunkowo wysoką wytrzymałość, wysoką wytrzymałość i doskonałą konsystencję wymiarową. Produkty te są szeroko stosowane w systemach podwozi samochodów osobowych i użytkowych, skutecznie optymalizując tradycyjne konstrukcje odlewane lub tłoczone spawane, aby spełnić podwójne wymagania: lekkość i niezawodność.
Wybór wysokiej jakości stali stopowych (takich jak 40Cr, 42CrMo), ścisła kontrola składu chemicznego oraz hartowanie i odpuszczanie po kuciu pomaga ustabilizować właściwości materiału.
Wykorzystuje technologię precyzyjnego kucia do formowania niemal sieciowego, zmniejszając dodatkowy czas obróbki i poprawiając zużycie materiału.
Metalowe linie opływu są rozmieszczone nieprzerwanie wzdłuż konturu elementu, a wytrzymałość zmęczenia jest lepsza niż odlewy o tej samej specyfikacji.
Formy i procesy osiągają spójność wymiarową w produkcji masowej, z indywidualnymi tolerancjami kontrolowanymi z zakresu ±0,2 mm.
Powierzchnia charakteryzuje się wysoką wykończeniem, a środki zapobiegające rdzy, takie jak piaskowanie, elektroforeza czy Dacro, mogą być wybierane zgodnie z wymaganiami klienta.
Produkt ten jest dostosowany zgodnie z rysunkami; rzeczywiste ceny powinny być kompleksowo oceniane na podstawie konkretnych modeli, klas materiałowych, rocznego popytu oraz wymagań dotyczących obróbki powierzchni. Prosimy o dostarczenie szczegółowych rysunków lub parametrów technicznych, a w ciągu 24 godzin wydamy spersonalizowaną wycenę.
Przed złożeniem zamówienia klienci udzielają bezpłatnej oceny wykonalności technicznej oraz doradztwa procesowego; Pierwsza partia zamówień wspiera produkcję próbek próbnych; Zamówienia hurtowe mają dedykowane informacje zwrotne dotyczące monitorowania projektów i postępów produkcji; Po dostawie produktu oferujemy kompleksowe konsultacje techniczne posprzedażowe oraz wspieramy zwroty lub wymiany w przypadku problemów z jakością spowodowanych problemami produkcyjnymi.
| Elementy parametrów | Zasięg wskaźników |
|---|---|
| Powszechne materiały | 40Cr / 42CrMo / 30Mn2 (inne klasy można dostosować) |
| Masa jednostkowa | 0.3 kg – 6.0 kg |
| Tolerancje wymiarowe | Standardowa klasa±0,3 mm; Drobna skala± 0,15 mm |
| Obróbka powierzchni | Piaskowanie / elektroforeza / dacro / fosforanowanie (opcjonalnie) |
| Właściwości mechaniczne | Wytrzymałość na rozciąganie≥ 800 MPa; Granica plastyczności≥ 600 MPa (na przykładzie 42CrMo) |
| Cykl produkcyjny | Tworzenie form trwa 15–20 dni; Cykl produkcji wsadowej trwa 7–10 dni |

