Penempaan Shanxi Jianing boleh memproses penempaan bekas tekanan berdiameter besar yang diperbuat daripada keluli karbon, keluli tahan karat, dan keluli aloi. Stesen ini mempunyai pelbagai kes penempaan silinder sebenar, menunjukkan sepenuhnya keupayaan penempaan silinder bersaiz besar dan hasil tahan kakisan produk siap.
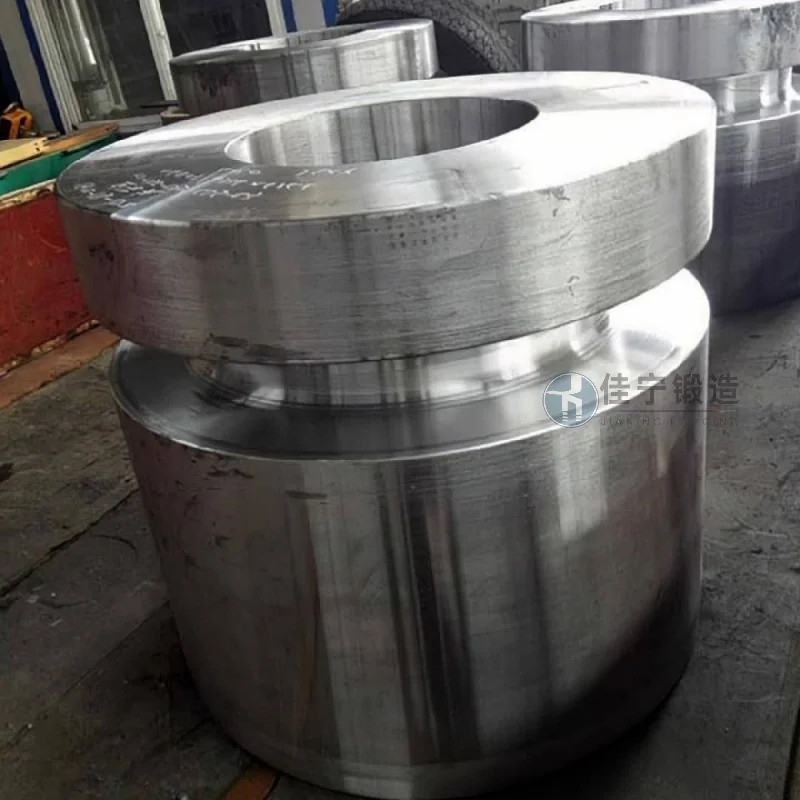
Sebuah kilang jentera kimia di Chifeng, Mongolia Dalam, menetapkan keperluan ketat untuk ketumpatan mikrostruktur dalaman, kestabilan mekanikal, dan ketepatan dimensi dalam perolehan penempaan cangkerang bekas tekanan. Kumpulan penempaan silinder ini digunakan sebagai komponen teras yang menyokong tekanan unit tindak balas kimia, memerlukan operasi jangka panjang dalam persekitaran suhu tinggi, tekanan tinggi, dan media menghakis. Sebarang kecacatan kecil boleh menyebabkan bahaya keselamatan.
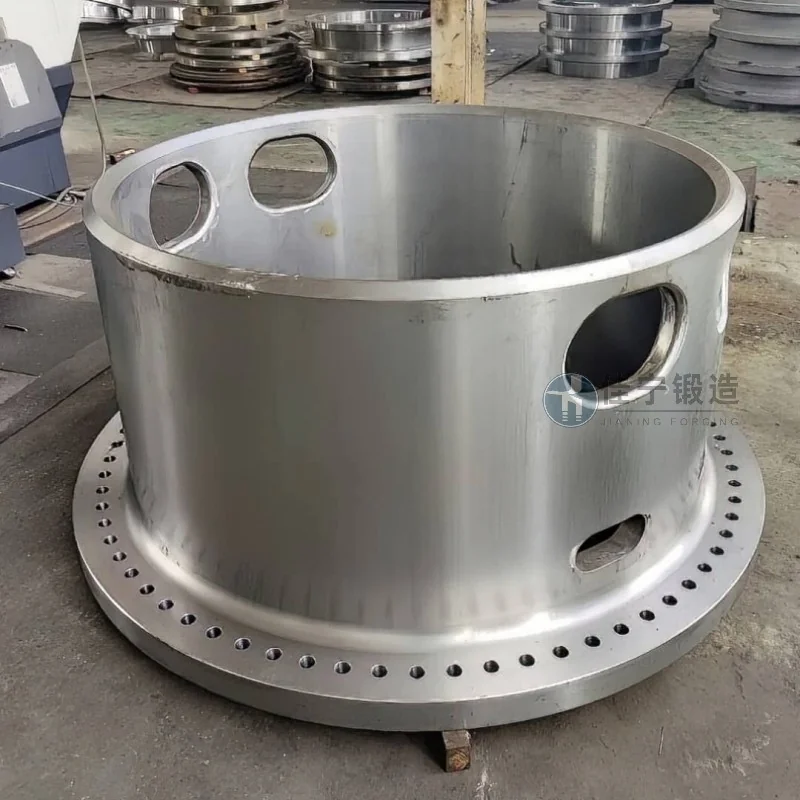
Semasa proses pengeluaran percubaan awal, pelanggan menghadapi isu-isu berikut: proses penempaan konvensional menghadapi kesukaran untuk menghapuskan kelonggaran pusat dan pengasingan jongkong keluli, menyebabkan kadar pengesanan kecacatan ultrasonik yang rendah untuk penempaan; Kawalan yang tidak betul terhadap parameter proses rawatan haba selepas penempaan menyebabkan pengagihan kekerasan yang tidak sekata dalam badan silinder dan perubahan bentuk yang ketara selepas itu; Pada masa yang sama, masa penghantaran adalah ketat, memerlukan kawalan ketat terhadap kitaran pengeluaran.
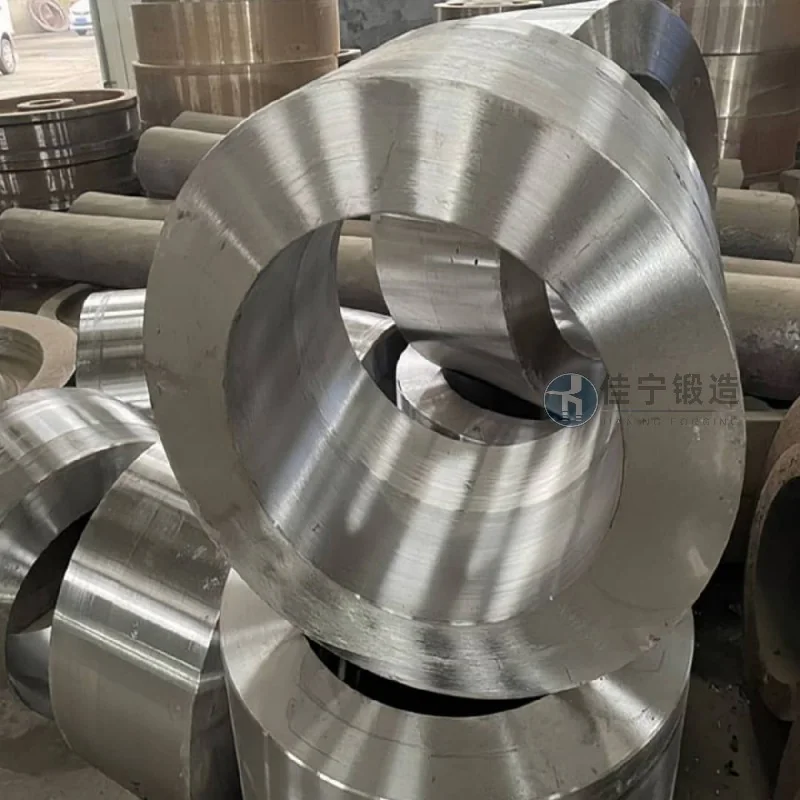
Untuk menangani masalah ini, Jianing Forging telah menjalankan usaha khas dalam tiga bidang: kawalan bahan mentah, pengoptimuman proses tempa, dan pelarasan parameter rawatan haba. Jongkong keluli aloi berkualiti tinggi yang dirawat dengan rawatan penyahgas vakum, digabungkan dengan teknologi penempaan pelbagai arah, secara berkesan memecahkan struktur tuangan dan memperhalusi bijirin. Dengan menggunakan simulasi komputer untuk membantu mereka bentuk nisbah penempaan, taburan penempaan adalah sepadan dengan medan tegasan. Peringkat rawatan haba menggunakan proses penormalan dan tempering terkawal suhu yang tersegmentasi, membantu mengekalkan kekerasan silinder keseluruhan dalam julat HB yang diperlukan pelanggan iaitu 200-250, dengan perbezaan kekerasan keratan rentas kurang daripada 20HB. Penempaan tiub akhir yang dihantar mencapai kadar pengesanan kecacatan sebanyak 1, dengan sifat mekanikal jauh melebihi piawaian pelanggan, menjimatkan kira-kira 15% daripada kitaran pemprosesan dan pemasangan seterusnya untuk kilang mesin kimia, serta mendapat pengiktirafan tinggi daripada pelanggan.

