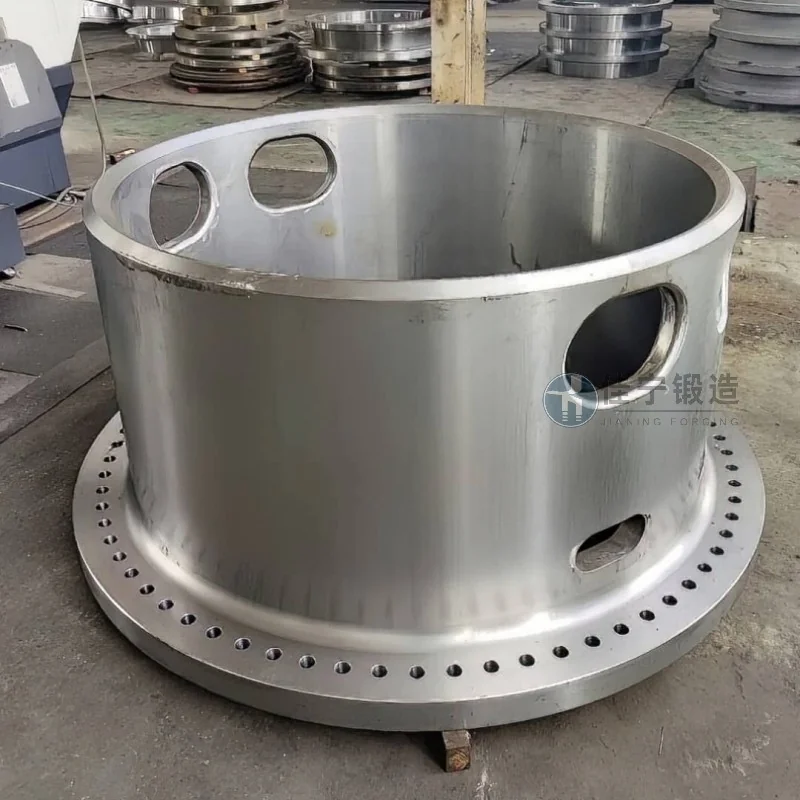
Penempaan Shanxi Jianing boleh memproses penempaan bekas tekanan berdiameter besar yang diperbuat daripada keluli karbon, keluli tahan karat, dan keluli aloi. Stesen ini mempunyai pelbagai kes penempaan silinder sebenar, menunjukkan sepenuhnya keupayaan penempaan silinder bersaiz besar dan hasil tahan kakisan produk siap.
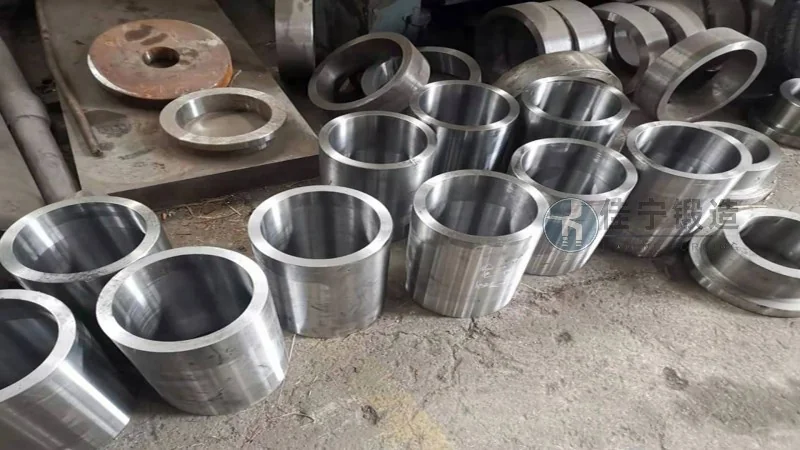
Kes ini memfokuskan kepada projek penempaan silinder di sebuah kilang mesin perlombongan di Pingdingshan, Henan. Kilang mesin ini telah lama terlibat dalam pembuatan peralatan perlombongan dan mempunyai keperluan ketat untuk kebolehpercayaan, kestabilan dimensi, dan jangka hayat penempaan tong. Dengan teknologi penempaan yang matang dan keupayaan pemprosesan halus, Jianing Forging membekalkan penempaan silinder secara pukal yang memenuhi spesifikasi teknikal, menyokong operasi peralatan utama yang cekap.
Dalam pengeluaran sebenar, kilang mesin perlombongan menghadapi cabaran utama berikut: Pertama, penempaan tong mudah mengalami kecacatan dalaman di bawah keadaan impak beban berat, menyebabkan kegagalan awal; Kedua, elaun pemesinan untuk penempaan blank terlalu besar, menyebabkan masa pemesinan yang panjang dan pembaziran bahan yang serius; Ketiga, pelbagai pembekal mempunyai kitaran penghantaran yang tidak stabil, yang menjejaskan kemajuan pemasangan keseluruhan mesin; Keempat, sifat mekanikal penempaan berbeza dengan ketara antara kumpulan, yang tidak dapat membantu memastikan konsistensi peralatan. Titik kesakitan ini secara langsung meningkatkan kos pengurusan kualiti pelanggan dan risiko penjadualan pengeluaran.
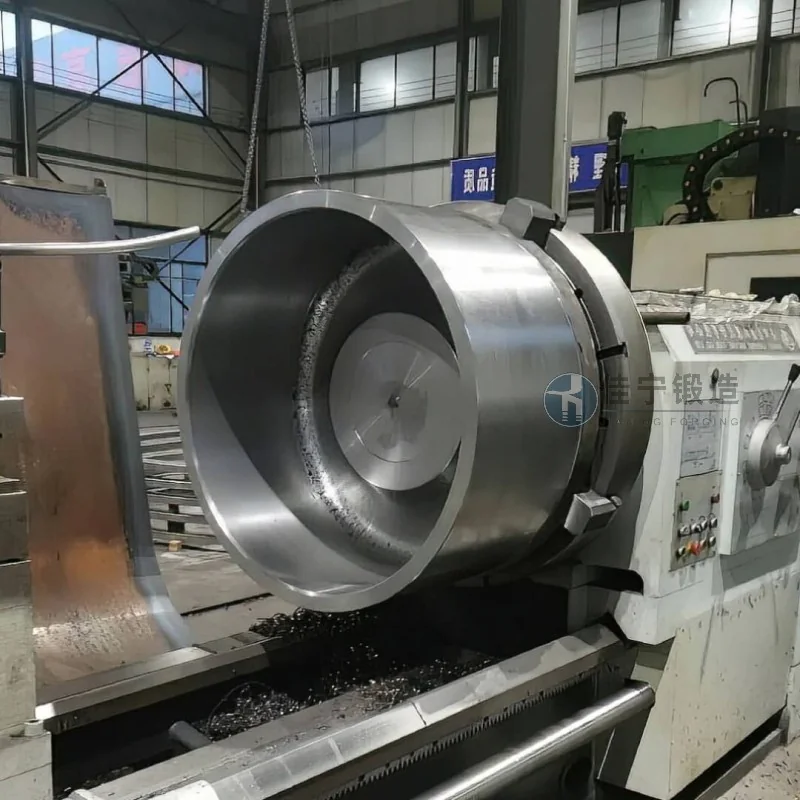
Untuk menangani masalah ini, Jianing Forging menawarkan penyelesaian sistematik: Pertama, dengan menggunakan jongkong keluli aloi berkualiti tinggi yang digabungkan dengan proses penempaan pelbagai arah, ia berkesan memecahkan struktur tuangan, menghapuskan kelonggaran dalaman, dan meningkatkan ketumpatan serta isotropi penempaan. Kedua, simulasi elemen terhingga mengoptimumkan dimensi billet tempa, mengekalkan elaun pemesinan dalam julat yang munasabah dan mengurangkan kehilangan bahan kira-kira 12%. Selain itu, menetapkan proses kawalan parameter rawatan haba yang ketat membantu mengekalkan penyimpangan kekerasan, kekuatan tegangan, dan kekuatan luluh setiap silinder dalam piawaian industri. Akhirnya, penjadualan pengeluaran dioptimumkan dan mekanisme perolehan inventori khusus telah diwujudkan, memendekkan masa penghantaran rutin sebanyak 15 hari untuk menyokong keperluan pengeluaran berterusan pelanggan. Selepas beberapa kumpulan pengesahan bekalan, kadar laluan pertama penempaan silinder ini di barisan pemasangan pelanggan melebihi 98%, dengan pengurangan ketara dalam kadar kegagalan peralatan, memberikan pengiktirafan penuh daripada pelanggan.

