Penempaan Shanxi Jianing merangkumi kes kejuruteraan sebenar bagi helaian tiub, flens, dan pelbagai penempaan cakera bulat. Produk siap penempaan cakera keluli karbon dan keluli tahan karat difoto dengan jelas, secara langsung mencerminkan ketepatan pemprosesan penempaan dan keberkesanan keserasian paip.
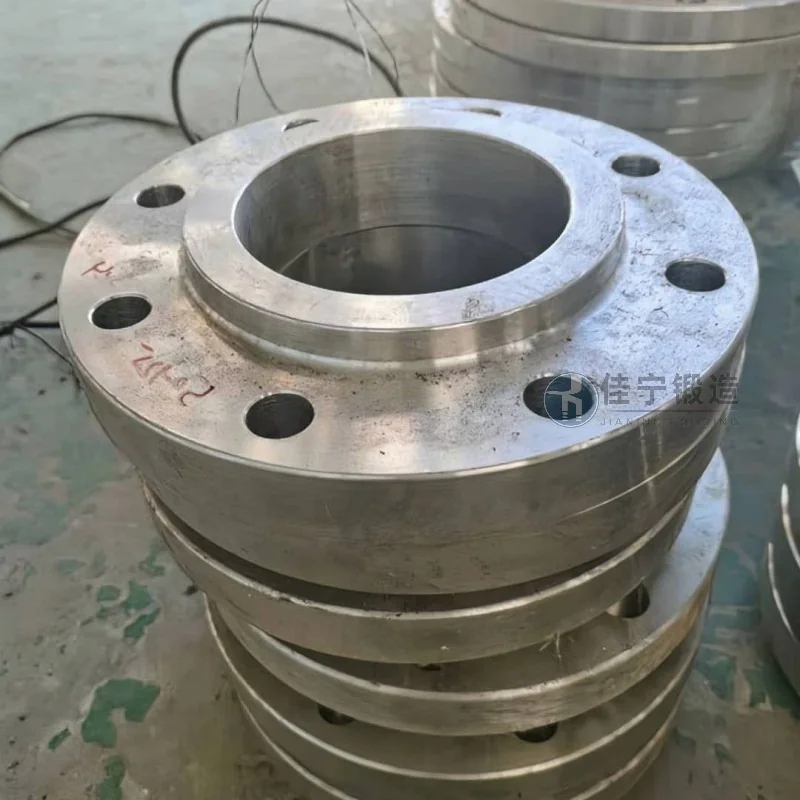
Pengeluar alat ganti hidraulik di Fengxian, Shanghai, telah lama menghadapi tekanan berganda iaitu kecekapan dan kualiti dalam pemprosesan pan. Penempaan cakera yang dihasilkan oleh syarikat ini kebanyakannya digunakan untuk komponen utama sistem hidraulik, dengan keperluan tinggi untuk ketumpatan bahan, ketepatan dimensi, dan integriti permukaan. Proses asal menggunakan penempaan acuan terbuka tradisional, yang bukan sahaja mempunyai kitaran pengeluaran yang panjang tetapi juga mengalami turun naik hasil siap yang besar, menyukarkan untuk memenuhi permintaan pesanan yang semakin meningkat.
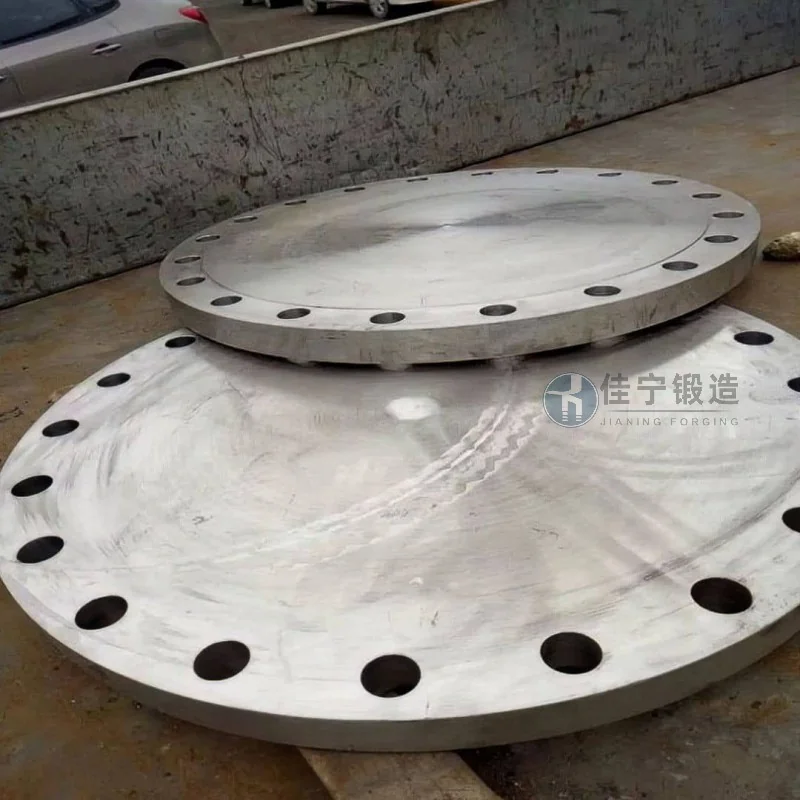
Syarikat ini terutamanya menghadapi tiga isu semasa pembuatan panging: pertama, kadar penggunaan bahan yang rendah, dengan margin burr yang besar di bawah proses tradisional, menyebabkan kos yang berterusan tinggi; Kedua, keseragaman struktur dalaman yang tidak mencukupi, dengan beberapa tempa mendedahkan retakan mikro atau kecacatan longgar semasa pemprosesan seterusnya, yang menjejaskan jangka hayat produk; Ketiga, konsistensi dimensi yang lemah semasa pengeluaran besar-besaran, dengan penyimpangan diameter luar dan ketebalan antara kumpulan yang berbeza melebihi julat toleransi, menyebabkan pelarasan kerap dalam pemesinan seterusnya. Titik kesakitan ini secara langsung mengehadkan peningkatan kapasiti syarikat dan kepuasan pelanggan.
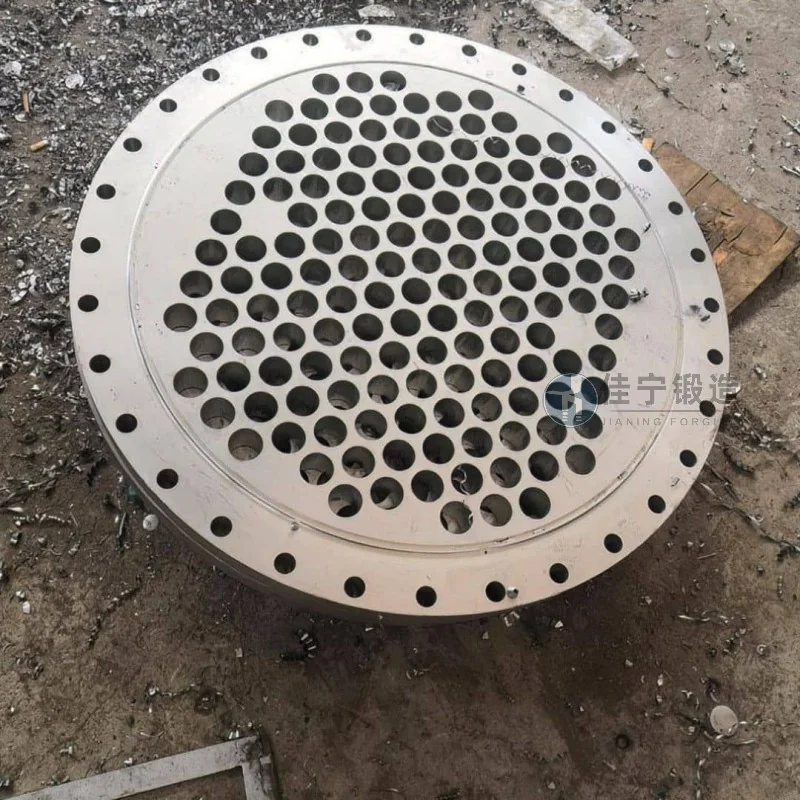
Untuk menangani isu-isu ini, Jianing Forging telah menyesuaikan penyelesaian penempaan acuan cakera khusus untuk syarikat. Dengan mengoptimumkan reka bentuk rongga acuan dan parameter proses penempaan, pembentukan hampir bersih telah dicapai, mengurangkan pembaziran bahan. Pada masa yang sama, teknologi penempaan acuan pelbagai arah digunakan untuk mengagihkan garis aliran logam secara munasabah sepanjang kontur bahagian, sekali gus meningkatkan ketumpatan mikrostruktur dalaman dan sifat mekanikal penempaan. Dari segi kawalan dimensi, dengan bantuan acuan halus dan sistem kawalan suhu yang stabil, toleransi diameter luar dikekalkan dalam ±0.3mm dan toleransi ketebalan dalam ±0.15mm, dengan berkesan menyokong konsistensi kelompok. Selain itu, dengan memendekkan bilangan kitaran pemanasan dan proses penempaan die, kitaran pengeluaran untuk satu keping dikurangkan kira-kira 30% berbanding kaedah tradisional, menghasilkan kecekapan keseluruhan yang lebih baik. Penyelesaian ini telah digunakan secara berperingkat di syarikat, dengan hasil yang stabil pada tahap yang tinggi, dan maklum balas pelanggan adalah positif.

