Penempaan Shanxi Jianing merangkumi kes kejuruteraan sebenar bagi helaian tiub, flens, dan pelbagai penempaan cakera bulat. Produk siap penempaan cakera keluli karbon dan keluli tahan karat difoto dengan jelas, secara langsung mencerminkan ketepatan pemprosesan penempaan dan keberkesanan keserasian paip.
Dalam bidang mesin pembinaan, penempaan cakera, sebagai komponen struktur utama, mempunyai kualiti yang secara langsung mempengaruhi kestabilan operasi keseluruhan dan jangka hayat perkhidmatan keseluruhan mesin. Sebuah kilang mesin pembinaan di Longnan, Gansu, telah lama menghadapi isu seperti ketepatan dimensi produk yang tidak mencukupi, pembaziran bahan yang teruk, dan kecekapan pengeluaran yang rendah semasa perolehan penempaan gegelung, yang mengehadkan pemasangan lancar keseluruhan mesin dan kawalan kos. Untuk menangani masalah ini, Jianing Forging mengoptimumkan secara sistematik segala-galanya daripada pemilihan bahan mentah dan reka bentuk acuan hingga proses pembentukan, menyediakan pelanggan dengan penyelesaian penempaan cakera yang boleh dipercayai.
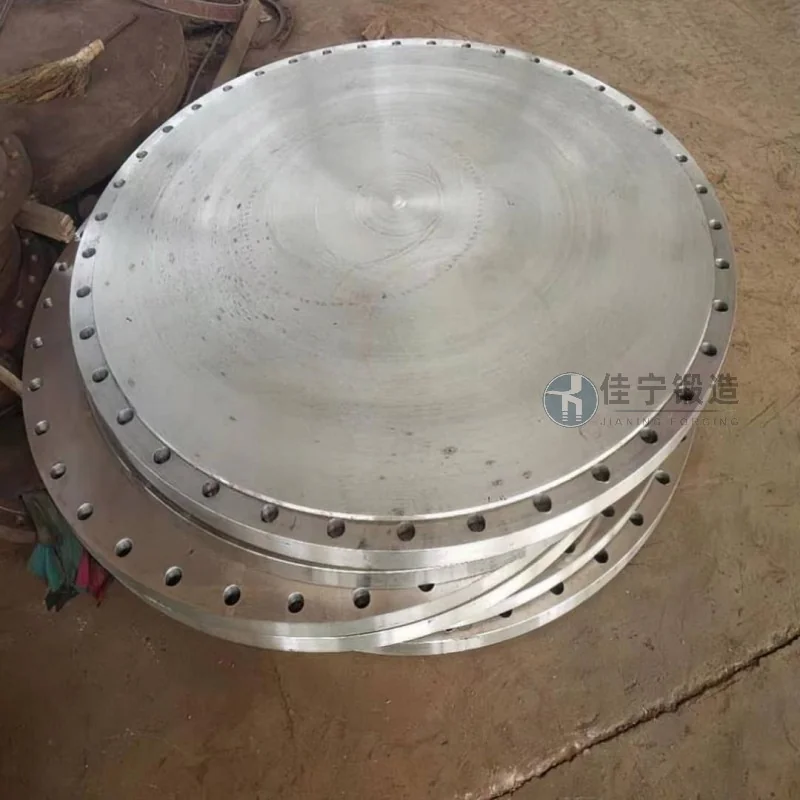
Sebuah kilang mesin pembinaan di Longnan, Gansu, terutamanya menghasilkan pemuat, jentolak, dan peralatan lain, yang mekanisme stereng terasnya dan komponen penyambungannya semuanya memerlukan penempaan cakera. Kilang ini pada asalnya menggunakan proses penempaan acuan terbuka tradisional, menghasilkan elaun pemesinan yang besar dan kadar penggunaan bahan di bawah 60%, dengan turun naik dimensi yang ketara antara kelompok, menyebabkan pembaikan berulang semasa pemasangan dan mengganggu kitaran pengeluaran secara serius. Selepas Jianing Forging terlibat, mereka menggunakan teknologi fine die forging untuk meningkatkan penggunaan bahan melebihi 82%, sambil membantu memastikan konsistensi dimensi produk.
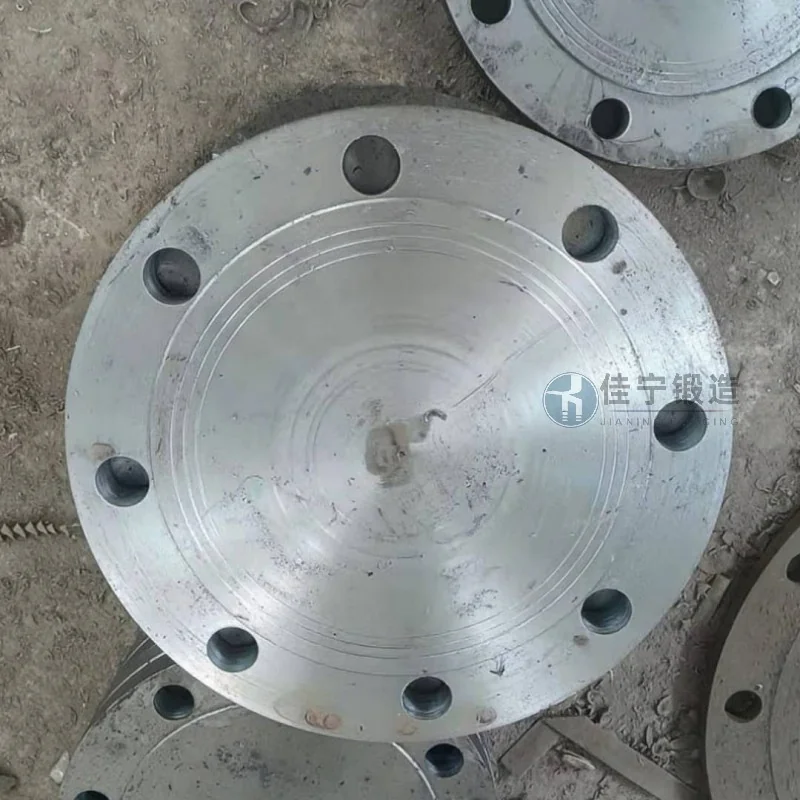
Masalah utama yang dihadapi pelanggan ini termasuk: 1. Penyimpangan koaksialiti silinder luar dan lubang dalam penempaan melebihi 0.5mm, menyebabkan kadar skrap yang tinggi dalam proses pusingan seterusnya; 2. Menggunakan hanya 45 keluli sebagai satu bahan, dengan simpanan kekuatan yang tidak mencukupi dalam keadaan kerja tertentu, menjadikan kegagalan keletihan awal lebih berkemungkinan berlaku; 3. Proses rawatan haba pasca-tempa yang tidak stabil, menyebabkan pengagihan kekerasan yang tidak sekata dan kehausan alat yang dipercepatkan semasa pemprosesan seterusnya; 4. Kitaran penghantaran pembekal asal adalah sehingga 45 hari, menjadikan sukar untuk memenuhi keperluan jadual pengeluaran fleksibel kilang untuk "kumpulan kecil dan pelbagai varieti."
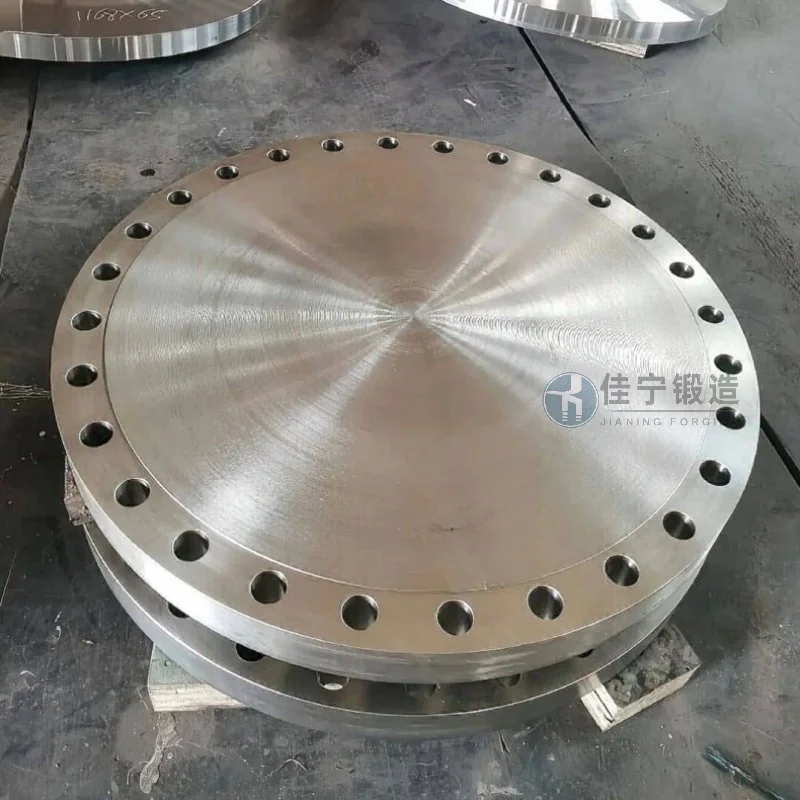
Untuk menangani masalah ini, Jianing Forging menawarkan penyelesaian berikut: Pertama, dengan menggunakan kelengkapan penempaan acuan pelbagai arah yang digabungkan dengan sistem kawalan suhu relau pemanas CNC, koaksialiti tempa cakera dikawal dalam 0.2mm, mengurangkan elaun pemesinan; kedua, berdasarkan keadaan kerja yang berbeza, kami mengesyorkan gred keluli aloi yang sesuai (seperti 40Cr, 35CrMo) dan mengoptimumkan proses normalisasi + tempering pasca-tempa untuk membantu mencapai keseragaman kekerasan HRC 22~28; Ketiga, mewujudkan sistem pengeluaran proses pendek, Mampatkan kitaran penghantaran untuk satu kelompok kepada kurang daripada 20 hari bagi memenuhi keperluan penjadualan pengeluaran fleksibel pelanggan; Selain itu, simulasi komputer mengoptimumkan bentuk kosong, menstabilkan penggunaan bahan mentah pada 80%~85%, mengurangkan kos pembuatan keseluruhan untuk pelanggan.

